
18727886
Beschreibung

Flussdiagramm von Diana Alvarado, aktualisiert more than 1 year ago

|
Erstellt von Diana Alvarado
vor mehr als 7 Jahre
|
|
Flussdiagrammknoten
- CALIDAD DE LAS MEDICIONES
- CONCEPTOS BÁSICOS
- ESTUDIO LARGO DE REPETIBILIDAD Y REPRODUCIBILIDAD
- ESTUDIO R&R CORTO
- MONITOREO DEL SISTEMA DE MEDICIÓN
- ESTUDIO R&R PARA PRUEBAS DESTRUCTIVAS
- ESTUDIO R&R PARA ATRIBUTOS
- Las fuentes principales que contribuyen al error del proceso de medición son
- Equipo de medición
- Variación dentro de la muestra
- Operarios (reproducibilidad)
- Estabilidad: el cambio del instrumento con el correr del tiempo
- Calibración: la exactitud y linealidad del instrumento
- Repetibilidad: la variació observada cuando un operario mide de manera repetida la misma pieza con el mismo instrumento
- Linealidad: la exactitud a lo largo del rango de un instrumento
- Preciso y exacto: se genera mediciones individuales, así como el promedio de estas que es similar al valor verdadero Repetible: Las mediciones realizadas sobre un mismo mensurando por una persona resultan similares. Reproducible: el promedio de las mediciones de dos o más personas resultan similares Estable en el tiempo: el sistema de medición no cambia en el tiempo
- La repetibilidad: en un instrumento es a precisión o variabilidad de sus mediciones cuando son tomadas por un mismo operador
- La reproducibilidad: es la precisión o variabilidad de la medidas tomadas por diferentes operadores
- Las fuentes de variabilidad que se pueden evaluar son : VARIABILIDAD DEL PRODUCTO VARIABILIDAD DEL INSTRUMENTO VARIABILIDAD DEL OPERADOR
- Seleccionar dos o más operadores que hagan las mediciones
- Seleccionar un conjunto de 10 o más partes que reflejen diferentes dimensiones para ser medidas
- Determinar el numero de ensayos o repeticiones que el operador medirá la misma pieza
- Etiquetar cada parte y entregarlas al operador en forma aleatoria
- El operador A realizara de forma aleatoria las primeras mediciones a las piezas
- Aleatorizar de nuevo las piezas para que el operario B tome su primera medida
- Continuar hasta que todos los operarios hayan tomado su primera medida
- Repetir los tres pasos anteriores hasta completar los ensayos propuestos
- Hacer el análisis estadístico de los datos, emitir un juicio sobre la calidad del proceso e medición y decidir acciones futuras sobre el mismo
- Pasos para realizar un R&R largo
- Pasos para el Análisis por medias y rangos del estudio R&R largo
- Calcular el rango de las mediciones que realizó cada operador
- Calcular el promedio de rangos de cada operador y la media de todas las mediciones realizadas
- Obtener la media de los rangos promedio y el rango de las medias
- Calcular el límite superior de la carta de los rangos
- Calcular la variación expandida del equipo (VE)
- Determinar la variación expandida del operador (VO)
- Calcular la variación expandida o medición expandido (EM)
- Calcular el índice de precisión/tolerancia
- Calcular el índice de precisión/variación total
- ANOVA para el estudio R&R largo
- El método ANOVA no supone la inexistencia de la interacción operador x parte, así, cunado hay interacción significativa el método de rangos y medias subestima la magnitud del error de medición, en cambio, el método ANOVA reparte la variación total de los datos de la siguiente forma:
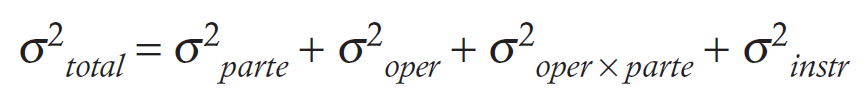
- Error de medición y capacidad de un proceso
- Cuando el sistema de medición utilizado en el proceso tiene una gran magnitud de error, la capacidad que se muestra o se calcula es peor a la verdadera del proceso
- Permite evaluar de manera rápida la variabilidad con la que contribuye el sistema de medición, sin seprara la repitibilidad de la reproducibilidad.
- Los pasos a seguir para este estudio son muy similares a los aplicados en el estudio largo, con la MARCADA DIFERENCIA de que cada operador solo mide una vez cada pieza
- Al obtener el índice de precision/tolerancia, se debe analizar que tanta contribución en la variación esta dada por la medición
- SI es ALTA
- DESVENTAJA
- El sistema debe ser corregido o susutituido por uno mejor
- No e sposibe diferenciar si el error es del equipo o del operador
Möchten Sie mit GoConqr kostenlos Ihre eigenen Flussdiagramme erstellen? Mehr erfahren.