
5179768
Descrição

Criado por r.manjarres.c

|
Criado por r.manjarres.c
mais de 10 anos atrás
|
|
NOMENCLATURA PARA HERRAMIENTAS
DE CORTE
- CLASIFICACION ISO DE INSERTOS DE CORTE
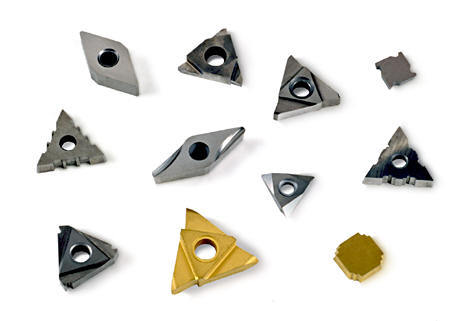
- Insertos de corte, son Herramientas
de precisión, conocidos también
como plaquitas intercambiables,
están compuestas de material
Carburo
- Fijación de Insertos de corte
- El uso del inserto de corte en la máquina
herramienta empieza con la fijación de
este en el porta-herramienta con diversos
mecanismos de sujeción
- Clasificación de los insertor de corte
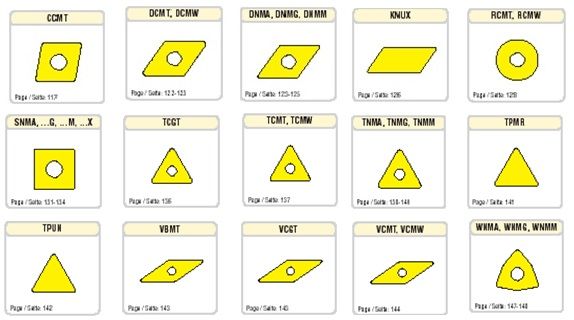
- Forma: Los insertos se obtienen en gran variedad de formas, como cuadrado, rombo, triángulo y
redondo. La resistencia del filo depende de la geometría de la herramienta, mientras menor sea el
ángulo incluido la resistencia del filo será menor.
- Material: Los carburos se
encuentran regulados por
la Norma ISO
(International
Organization for
Standardization) de
clasificación de metales
duros, ayudando en la
selección del inserto
correcto para el proceso
de mecanizado que se
requiere.
- Área azul, código P: Para el mecanizado de
materiales de viruta larga como los aceros,
aceros fundidos, aceros inoxidables
ferríticos o martensíticos, y fundiciones
maleables de viruta larga.
- Área amarilla, código M: Para el mecanizado de
materiales más difíciles como los aceros inoxidables
austeníticos moldeados, acero fundido, materiales
termo-resistentes al calor, aceros al manganeso,
aleaciones de hierro fundido, aleaciones de titanio.
- Área roja, código K: Para el mecanizado de
materiales de viruta corta como fundición,
aceros endurecidos, y materiales no
ferrosos como el bronce, aluminio,
plásticos, madera, etc.
- Área azul, código P: Para el mecanizado de
materiales de viruta larga como los aceros,
aceros fundidos, aceros inoxidables
ferríticos o martensíticos, y fundiciones
maleables de viruta larga.
- Forma: Los insertos se obtienen en gran variedad de formas, como cuadrado, rombo, triángulo y
redondo. La resistencia del filo depende de la geometría de la herramienta, mientras menor sea el
ángulo incluido la resistencia del filo será menor.
- Clasificación de los insertor de corte
- El uso del inserto de corte en la máquina
herramienta empieza con la fijación de
este en el porta-herramienta con diversos
mecanismos de sujeción
- Fijación de Insertos de corte
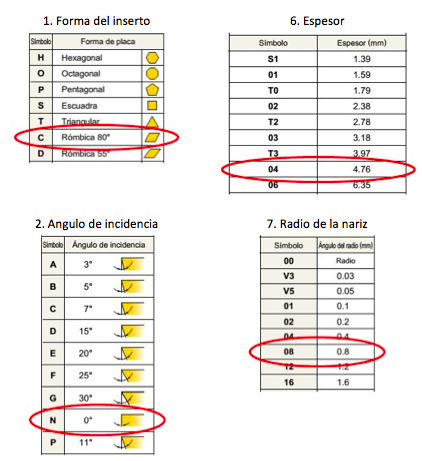
- NORMA ISO 1832
- Esta norma agrupa los
insertos de metal duro
en diferentes categorias:
- NORMA ISO 513
- Las normas ISO 513 definen
6 categorías de metal duro
representadas por una
letra y un color diferente.
- CODIGO P AREA AZUL
- Material de inserto: Acero al carbono
- Material de inserto: Acero al carbono
- CODIGO K AREA ROJO
- Material de inserto: Fundición
- Material de inserto: Fundición
- CODIGO M AREA AMARILLO
- Material de Inserto: Acero inoxidable
- Material de Inserto: Acero inoxidable
- CODIGO N AREA VERDE
- Material de inserto: Materiales no ferrosos
- Material de inserto: Materiales no ferrosos
- CODIGO S AREA MARRON
- Material de Inserto: Aleaciones termoresistentes
- Material de Inserto: Aleaciones termoresistentes
- CODIGO H AREA GRIS
- Marerial de inserto: Acero endurecido
- Marerial de inserto: Acero endurecido
- CODIGO P AREA AZUL
- Las normas ISO 513 definen
6 categorías de metal duro
representadas por una
letra y un color diferente.
- Esta norma agrupa los
insertos de metal duro
en diferentes categorias:
- Insertos de corte, son Herramientas
de precisión, conocidos también
como plaquitas intercambiables,
están compuestas de material
Carburo
- CLASIFICACIÓN ISO PARA PORTA - INSERTOS
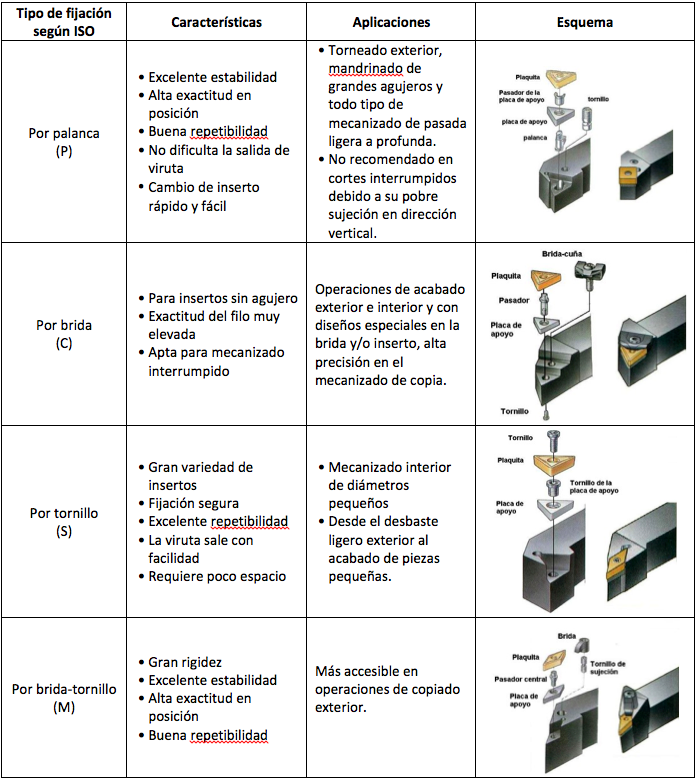
- La elección del portaherramientas para el
inserto se realiza de acuerdo con diferentes
modos de mecanizado tales como torneado
exterior, frontal y copiado. A tal efecto, el
sistema de sujeción del inserto al
portaherramientas también está
normalizado por ISO y, aunque hay varias,
existen cuatro categorías principales,
simbolizadas por letras
- TIPO DE FIJACIÓN
- La tabla que sigue ejemplifica cada uno de los tipos de
fijación principales, así como sus características y
aplicaciones
- P: el inserto es fijado por medio de una palanca que lo
empuja sobre su asiento en la herramienta.
- C: el inserto se sujetado por una brida a presión, que
mantiene al inserto presionado sobre el asiento en el
porta-herramientas.
- S: el agujero del inserto tiene forma cónica y el inserto es
fijado por tornillo
- M: el inserto es fijado por una cuña (o brida y tornillo)
que sujeta simultáneamente la parte superior y lateral
del mismo.
- M: el inserto es fijado por una cuña (o brida y tornillo)
que sujeta simultáneamente la parte superior y lateral
del mismo.
- S: el agujero del inserto tiene forma cónica y el inserto es
fijado por tornillo
- C: el inserto se sujetado por una brida a presión, que
mantiene al inserto presionado sobre el asiento en el
porta-herramientas.
- P: el inserto es fijado por medio de una palanca que lo
empuja sobre su asiento en la herramienta.
- La tabla que sigue ejemplifica cada uno de los tipos de
fijación principales, así como sus características y
aplicaciones
- TIPO DE FIJACIÓN
- La elección del portaherramientas para el
inserto se realiza de acuerdo con diferentes
modos de mecanizado tales como torneado
exterior, frontal y copiado. A tal efecto, el
sistema de sujeción del inserto al
portaherramientas también está
normalizado por ISO y, aunque hay varias,
existen cuatro categorías principales,
simbolizadas por letras
Anexos de mídia
Quer criar seus próprios Mapas Mentais gratuitos com a GoConqr? Saiba mais.