
Karteikarten
Ohne Titel
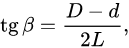
Karten in diesem Stapel (105)
- 1¿Qué es un Torno?Tornear es quitar parte de una pieza mediante una cuchilla u otra herramienta de corte para darle forma (moldear).
- 2máquina-herramientarealiza el torneado rápido de piezas de revolución de metal, madera y plástico. También se utiliza en muchas ocasiones para pulir piezas.
- 3Piezas de revolución:cilindros, conos y hélices.
- 4CilindricoConsiste en mecanizar un cilindro recto de longitud y diámetro determinado. Una vez iniciado el corte con la profundidad y el avance deseado, la herramienta se desplaza automáticamente y realiza el trabajo.
- 5ConoLa conicidad es la relación que existe en un tronco de cono recto entre la diferencia de su diámetro mayor (base) menos el menor y su altura.
- 6PulirAlisar una pieza para dejarla suave y brillante.
- 7Denominaciona un conjunto de máquinas y herramientas que permiten mecanizar, roscar, cortar, trapeciar, agujerear, cilindrar, desbastar y ranurar piezas de forma geométrica por revolución.
- 8como operanhaciendo girar la pieza a mecanizar (sujeta en el cabezal o también llamado chuck fijada entre los puntos de centraje) mientras una o varias herramientas de corte son empujadas en un movimiento regulado de avance contra la superficie de la pieza, cortando la viruta de acuerdo con las condiciones tecnológicas de mecanizado adecuadas.
- 9donde inicio?Revolución industrial, el torno se ha convertido en una máquina básica importante en el proceso industrial de mecanizado.
- 10donde va montada la herraientaLa herramienta de corte va montada sobre un carro que se desplaza sobre unas guías o rieles paralelos al eje de giro de la pieza que se tornea, llamado eje x; sobre este carro hay otro que se mueve según el eje z, en dirección radial a la pieza que se tornea, y puede haber un tercer carro llamado charriot que se puede inclinar, para hacer conos, y donde se apoya la torreta portaherramientas.
- 11como funciona?Cuando el carro principal desplaza la herramienta a lo largo del eje de rotación, produce el cilindrado de la pieza, y cuando el carro transversal se desplaza de forma perpendicular al eje de simetría de la pieza se realiza la operación denominada refrentado.
- 12Tornos antiguosLa existencia de tornos está atestiguada desde al menos el año 850 a. C. La imagen más antigua conocida se conserva en la tumba de un sumo sacerdote egipcio llamado Petosiris
- 13Tornos mecánicosAl comenzar la Revolución industrial en Inglaterra, durante el siglo xvii, se desarrollaron tornos capaces de dar forma a una pieza metálica.
- 14Introducción del control numérico por computadoraEl torno de control numérico es un ejemplo de automatización programable. Se diseñó para adaptar las variaciones en la configuración de los productos. Su principal aplicación se centra en volúmenes de producción medios de piezas sencillas y en volúmenes de producción medios y bajos de piezas complejas.
- 15ejemplos más importantes de automatizaciónEl control numérico (CN) es una forma de automatización programable en la cual el equipo de procesado se controla a través de números, letras y otros símbolos. Estos números, letras y símbolos están codificados en un formato apropiado para definir un programa de instrucciones para desarrollar una tarea concreta.
- 16Tipos de tornosTorno paralelo
Torno copiador
Torno revólver
Torno automático
Torno vertical
Torno CNC - 17Torno paraleloEl torno paralelo o mecánico es el tipo de torno que evolucionó partiendo de los tornos antiguos cuando se le fueron incorporando nuevos equipamientos que lograron convertirlo en una de las máquinas herramientas más importante que han existido.
- 18Torno copiadortipo de torno que operando con un dispositivo hidráulico y electrónico permite el torneado de piezas de acuerdo a las características de la misma siguiendo el perfil de una plantilla que reproduce una réplica igual a la guía.
- 19Torno revólveres una variedad de torno diseñado para mecanizar piezas sobre las que sea posible el trabajo simultáneo de varias herramientas con el fin de disminuir el tiempo total de mecanizado. Las piezas que presentan esa condición son aquellas que, partiendo de barras, tienen una forma final de casquillo o similar.
- 20Torno automáticotipo de torno cuyo proceso de trabajo está enteramente automatizado. La alimentación de la barra necesaria para cada pieza se hace también de forma automática, a partir de una barra larga que se inserta por un tubo que tiene el cabezal y se sujeta mediante pinzas de apriete hidráulico.
- 21Torno automático de un husilloLos de un solo husillo se emplean básicamente para el mecanizado de piezas pequeñas que requieran grandes series de producción.
- 22varios husillosCuando se trata de mecanizar piezas de dimensiones mayores se utilizan los tornos automáticos multihusillos donde de forma programada en cada husillo se va realizando una parte del mecanizado de la pieza. Como los husillos van cambiando de posición, el mecanizado final de la pieza resulta muy rápido porque todos los husillos mecanizan la misma pieza de forma simultánea.
- 23Torno verticaluna variedad de torno, de eje vertical, diseñado para mecanizar piezas de gran tamaño, que van sujetas al plato de garras u otros operadores y que por sus dimensiones o peso harían difícil su fijación en un torno horizontal.
- 24Torno CNCEl torno CNC es un torno dirigido por control numérico por computadora.
Ofrece una gran capacidad de producción y precisión en el mecanizado por su estructura funcional y la trayectoria de la herramienta de torneado es controlada por un ordenador que lleva incorporado, el cual procesa las órdenes de ejecución contenidas en un software que previamente ha confeccionado un programador conocedor de la tecnología de mecanizado en torno. - 25Otros tipos de tornosAdemás de los tornos empleados en la industria mecánica, también se utilizan tornos para trabajar la madera, la ornamentación con mármol o granito.
El nombre de torno se aplica también a otras máquinas rotatorias como por ejemplo el torno de alfarero o el torno dental. Estas máquinas tienen una aplicación y un principio de funcionamiento totalmente diferentes de las de los tornos descritos en este artículo. - 26Estructura del tornoEl torno tiene cinco componentes principales
- 27Bancadasirve de soporte para las otras unidades del torno. En su parte superior lleva unas guías por las que se desplaza el cabezal móvil o contrapunto y el carro principal.
- 28Cabezal fijocontiene los engranajes o poleas que impulsan la pieza de trabajo y las unidades de avance. Incluye el motor, el husillo, el selector de velocidad, el selector de unidad de avance y el selector de sentido de avance. Además sirve para soporte y rotación de la pieza de trabajo que se apoya en el husillo.
- 29Contrapuntoel contrapunto es el elemento que se utiliza para servir de apoyo y poder colocar las piezas que son torneadas entre puntos, así como otros elementos tales como portabrocas o brocas para hacer taladros en el centro de los ejes. Este contrapunto puede moverse y fijarse en diversas posiciones a lo largo de la bancada.
- 30Carro portátilconsta del carro principal, que produce los movimientos de la herramienta en dirección axial; y del carro transversal, que se desliza transversalmente sobre el carro principal en dirección radial. En los tornos paralelos hay además un carro superior orientable, formado a su vez por tres piezas: la base, el charriot y la torreta portaherramientas. Su base está apoyada sobre una plataforma giratoria para orientarlo en cualquier dirección.
- 31Cabezal giratorio o chucksu función consiste en sujetar la pieza a mecanizar. Hay varios tipos, como el chuck independiente de cuatro mordazas o el universal, mayoritariamente empleado en el taller mecánico, al igual que hay chucks magnéticos y de seis mordazas.
- 32Equipo auxiliarSe requieren ciertos accesorios, como sujetadores para la pieza de trabajo, soportes y portaherramientas. Algunos accesorios comunes incluyen
- 33Plato de sujeción de garras universalsujeta la pieza de trabajo en el cabezal y transmite el movimiento.
- 34Plato de sujeción de garras blandassujeta la pieza de trabajo en el cabezal a través de una superficie ya acabada. Son mecanizadas para un diámetro específico no siendo válidas para otros.
- 35Centros o puntossoportan la pieza de trabajo en el cabezal y en la contrapunta.
- 36Perno de arrastreSe fija en el plato de torno y en la pieza de trabajo y le transmite el movimiento a la pieza cuando está montada entre centros.
- 37Soporte fijo o luneta fijasoporta el extremo extendido de la pieza de trabajo cuando no puede usarse la contrapunta.
- 38Soporte móvil o luneta móvilse monta en el carro y permite soportar piezas de trabajo largas cerca del punto de corte.
- 39Torreta porta herramientascon alineación múltiple.
- 40Plato de arrastrepara amarrar piezas de difícil sujeción.
- 41Plato de garras independientestiene 4 garras que actúan de forma independiente unas de otra.
- 42Herramientas de torneadoLas herramientas de torneado se diferencian en dos factores, el material del que están constituidas y el tipo de operación que realizan. Según el material constituyente, las herramientas pueden ser de acero rápido, metal duro soldado o plaquitas de metal duro (widia) intercambiables.
- 43tipología de las herramientasde metal duro está normalizada de acuerdo con el material que se mecanice, puesto que cada material ofrece unas resistencias diferentes. El código ISO para herramientas de metal duro se recoge en la tabla más abajo.
- 44Características de las plaquitas de metal duroLa calidad de las plaquitas de metal duro (widia) se selecciona teniendo en cuenta el material de la pieza, el tipo de aplicación y las condiciones de mecanizado.
La variedad de las formas de las plaquitas es grande y está normalizada. Asimismo la variedad de materiales de las herramientas modernas es considerable y está sujeta a un desarrollo continuo.
Los principales materiales de herramientas para torneado son los que se muestran en la tabla siguiente. - 45MaterialesSímbolos
- 46Metales duros recubiertosHC
- 47Metales durosH
- 48CermetsHT, HC
- 49CerámicasCA, CN, CC
- 50Nitruro de boro cúbicoBN
- 51Diamantes policristalinosDP, HC
- 52adecuación de los diferentes tiposplaquitas según sea el material a mecanizar se indican a continuación y se clasifican según una Norma ISO/ANSI para indicar las aplicaciones en relación a la resistencia y la tenacidad que tienen.
- 53Código de formatos de las plaquitas de metal duroComo hay tanta variedad en las formas geométricas, tamaños y ángulos de corte, existe una codificación normalizada compuesta de cuatro letras y seis números donde cada una de estas letras y números indica una característica determinada del tipo de plaquita correspondiente.
- 54CapacidadAltura de puntos;
distancia entre puntos;
diámetro admitido sobre bancada o volteo, se mide del centro del husillo al inicio de la bancada
diámetro admitido sobre escote;
diámetro admitido sobre carro transversal;
ancho de la bancada;
longitud del escote delante del plato liso. - 55Cabezal fijoDiámetro del agujero del husillo principal o paso de barra;
nariz del husillo principal; o nariz de husillo secundario
cono Morse del husillo principal;
gama de velocidades del cabezal (habitualmente en rpm);
número de velocidades. - 56CarrosRecorrido del carro transversal;
recorrido del "charriot" o carro superior;
dimensiones máximas de la herramienta,
gama de avances longitudinales;
gama de avances transversales.
recorrido del avance automático (carro longitudinal)
recorrido del avance automático (carro transversal). - 57RoscadoGama de pasos métricos;
gama de pasos Whitworth;
gama de pasos modulares;
gama de pasos Diametral Pitch;
paso del husillo patrón. - 58Cabezal móvilEl cabezal móvil está compuesto por dos piezas, que en general son de fundición. Una de ellas, el soporte, se apoya sobre las guías principales del torno, sobre las que se puede fijar o trasladar desde el extremo opuesto al cabezal. La otra pieza se ubica sobre la anterior y tiene un husillo que se acciona con una manivela para el desplazamiento longitudinal del contrapunto, encajándolo con la presión adecuada en un agujero cónico ciego, denominado punto de centrado, practicado sobre el extremo de la pieza opuesto al cabezal fijo.
- 59MotoresPotencia del motor principal (habitualmente en kW);
potencia de la motobomba de refrigerante (en kW). - 60LunetasNo todos los tipos de tornos tienen las mismas especificaciones técnicas. Por ejemplo los tornos verticales no tienen contrapunto y solo se mecanizan las piezas sujetas al aire. El roscado a máquina con Caja Norton solo lo tienen los tornos paralelos.
- 61Movimientos de trabajo en la operación de torneadoson 4
- 62Movimiento de cortepor lo general se imparte a la pieza que gira rotacionalmente sobre su eje principal. Este movimiento lo imprime un motor eléctrico que transmite su giro al husillo principal mediante un sistema de poleas o engranajes. El husillo principal tiene acoplado a su extremo distintos sistemas de sujeción (platos de garras, pinzas, mandrinos auxiliares u otros), los cuales sujetan la pieza a mecanizar.
- 63Movimiento de avancees el movimiento de la herramienta de corte en la dirección del eje de la pieza que se está trabajando. En combinación con el giro impartido al husillo, determina el espacio recorrido por la herramienta por cada vuelta que da la pieza. Este movimiento también puede no ser paralelo al eje, produciéndose así conos.
- 64Profundidad de pasadamovimiento de la herramienta de corte que determina la profundidad de material arrancado en cada pasada. La cantidad de material factible de ser arrancada depende del perfil del útil de corte usado, el tipo de material mecanizado, la velocidad de corte, potencia de la máquina, avance, etc.
- 65Nonios de los carrospara regular el trabajo de torneado los carros del torno llevan incorporado unos nonios en forma de tambor graduado, donde cada división indica el desplazamiento que tiene el carro, ya sea el longitudinal, el transversal o el charriot. La medida se va conformando de forma manual por el operador de la máquina por lo que se requiere que sea una persona muy experta quien lo manipule si se trata de conseguir dimensiones con tolerancias muy estrechas.
- 66Operaciones de torneadolas siguientes....
- 67CilindradoEsta operación consiste en el mecanizado exterior o interior al que se someten las piezas que tienen mecanizados cilíndricos. Para poder efectuar esta operación, con el carro transversal se regula la profundidad de pasada y, por tanto, el diámetro del cilindro, y con el carro paralelo se regula la longitud del cilindro.
- 68RefrentadoLa operación de refrentado consiste en un mecanizado frontal y perpendicular al eje de las piezas que se realiza para producir un buen acoplamiento en el montaje posterior de las piezas torneadas. Esta operación también es conocida como fronteado.
- 69RanuradoEl ranurado consiste en mecanizar unas ranuras cilíndricas de anchura y profundidad variable en las piezas que se tornean, las cuales tienen muchas utilidades diferentes. Por ejemplo, para alojar una junta tórica, para salida de rosca, para arandelas de presión, etc.
- 70Roscado en el tornoHay dos sistemas de realizar roscados en los tornos, de un lado la tradicional que utilizan los tornos paralelos, mediante la Caja Norton, y de otra la que se realiza con los tornos CNC, donde los datos de la roscas van totalmente programados y ya no hace falta la caja Norton para realizarlo.
- 71efectuar un roscado con herramientahay que tener en cuenta lo siguiente:
- 72Las roscas pueden ser exteriores (tornillos) o bien interiores (tuercas), debiendo ser sus magnitudes coherentes para que ambos elementos puedan enroscarse.Tornear previamente al diámetro que tenga la rosca
Preparar la herramienta de acuerdo con los ángulos del filete de la rosca.
Establecer la profundidad de pasada que tenga que tener la rosca hasta conseguir el perfil adecuado. - 73Roscado en torno paraleloUna de las tareas que pueden ejecutarse en un torno paralelo es efectuar roscas de diversos pasos y tamaños tanto exteriores sobre ejes o interiores sobre tuercas. Para ello los tornos paralelos universales incorporan un mecanismo llamado Caja Norton, que facilita esta tarea y evita montar un tren de engranajes cada vez que se quisiera efectuar una rosca.
- 74MoleteadoEl moleteado es un proceso de conformado en frío del material mediante unas moletas que presionan la pieza mientras da vueltas. Dicha deformación produce un incremento del diámetro de partida de la pieza. El moleteado se realiza en piezas que se tengan que manipular a mano, que generalmente vayan roscadas para evitar su resbalamiento que tendrían en caso de que tuviesen la superficie lisa.
- 75Torneado de conosUn cono o un tronco de cono de un cuerpo de generación viene definido por los siguientes conceptos:
Diámetro mayor
Diámetro menor
Longitud
Ángulo de inclinación
Conicidad - 76Para calcular el ángulo de inclinación del carro se procede de la siguiente manera:
- 77Para calcular el ángulo de inclinación del carro se procede de la siguiente manera:
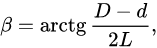
- 78Torneado esféricoEl torneado esférico, por ejemplo el de rótulas, no tiene ninguna dificultad si se realiza en un torno de Control Numérico porque, programando sus medidas y la función de mecanizado radial correspondiente, lo realizará de forma perfecta.
- 79Segado o tronzadoSe llama segado a la operación de torneado que se realiza cuando se trabaja con barra y al finalizar el mecanizado de la pieza correspondiente es necesario cortar la barra para separar la pieza de la misma. Para esta operación se utilizan herramientas muy estrechas con un saliente de acuerdo al diámetro que tenga la barra y permita con el carro transversal llegar al centro de la barra
- 80ChaflanadoEl chaflanado es una operación de torneado muy común que consiste en matar los cantos tanto exteriores como interiores para evitar cortes con los mismos y a su vez facilitar el trabajo y montaje posterior de las piezas. El chaflanado más común suele ser el de 1 mm por 45°.
- 81Mecanizado de excéntricasUna excéntrica es una pieza que tiene dos o más cilindros con distintos centros o ejes de simetría, tal y como ocurre con los cigüeñales de motor, o los ejes de levas. Una excéntrica es un cuerpo de revolución y por tanto el mecanizado se realiza en un torno.
- 82Mecanizado de espiralesUn espiral es una rosca tallada en un disco plano y mecanizada en un torno, mediante el desplazamiento oportuno del carro transversal. Para ello se debe calcular la transmisión que se pondrá entre el cabezal y el husillo de avance del carro transversal de acuerdo al paso de la rosca espiral.
- 83TaladradoMuchas piezas que son torneadas requieren ser taladradas con brocas en el centro de sus ejes de rotación. Para esta tarea se utilizan brocas normales, que se sujetan en el contrapunto en un portabrocas o directamente en el alojamiento del contrapunto si el diámetro es grande.
- 84Parámetros de corte del torneadoLos parámetros de corte fundamentales que hay que considerar en el proceso de torneado son los siguientes
- 85Elección del tipo de herramienta más adecuado Sistema de fijación de la pieza Velocidad de corte (Vc) expresada en metros/minuto Diámetro exterior del torneadoRevoluciones por minuto (rpm) del cabezal del torno
Avance en mm/rev, de la herramienta
Avance en mm/mi de la herramienta
Profundidad de pasada
Esfuerzos de corte
Tipo de torno y accesorios adecuados - 86Velocidad de corteSe define como velocidad de corte la velocidad lineal de la periferia de la pieza que está en contacto con la herramienta. La velocidad de corte, que se expresa en metros por minuto (m/min), tiene que ser elegida antes de iniciar el mecanizado y su valor adecuado depende de muchos factores, especialmente de la calidad y tipo de herramienta que se utilice, de la profundidad de pasada, de la dureza y la maquinabilidad que tenga el material que se mecanice y de la velocidad de avance empleada. Las limitaciones principales de la máquina son su gama de velocidades, la potencia de los motores y de la rigidez de la fijación de la pieza y de la herramienta.
- 87La velocidad de corte excesiva puede dar lugar a:Desgaste muy rápido del filo de corte de la herramienta.
Deformación plástica del filo de corte con pérdida de tolerancia del mecanizado.
Calidad del mecanizado deficiente; acabado superficial ineficiente. - 88La velocidad de corte demasiado baja puede dar lugar a:Formación de filo de aportación en la herramienta.
Efecto negativo sobre la evacuación de viruta.
Baja productividad.
Coste elevado del mecanizado. - 89Velocidad de rotación de la piezaLa velocidad de rotación del cabezal del torno se expresa habitualmente en revoluciones por minuto (rpm). En los tornos convencionales hay una gama limitada de velocidades, que dependen de la velocidad de giro del motor principal y del número de velocidades de la caja de cambios de la máquina.
- 90Velocidad de avanceEl avance o velocidad de avance en el torneado es la velocidad relativa entre la pieza y la herramienta, es decir, la velocidad con la que progresa el corte. El avance de la herramienta de corte es un factor muy importante en el proceso de torneado.
Cada herramienta puede cortar adecuadamente en un rango de velocidades de avance por cada revolución de la pieza, denominado avance por revolución (fz). - 91Efectos de la velocidad de avanceDecisiva para la formación de viruta
Afecta al consumo de potencia
Contribuye a la tensión mecánica y térmica - 92La elevada velocidad de avance da lugar a:Buen control de viruta
Menor tiempo de corte
Menor desgaste de la herramienta
Riesgo más alto de rotura de la herramienta
Elevada rugosidad superficial del mecanizado. - 93La velocidad de avance baja da lugar a:Viruta más larga
Mejora de la calidad del mecanizado
Desgaste acelerado de la herramienta
Mayor duración del tiempo de mecanizado
Mayor coste del mecanizado - 94Tiempo de torneado
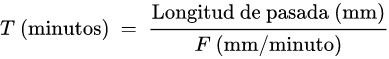
- 95Fuerza específica de corteLa fuerza de corte es un parámetro necesario para poder calcular la potencia necesaria para efectuar un determinado mecanizado. Este parámetro está en función del avance de la herramienta, de la profundidad de pasada, de la velocidad de corte, de la maquinabilidad del material, de la dureza del material, de las características de la herramienta y del espesor medio de la viruta. Todos estos factores se engloban en un coeficiente denominado Kx. La fuerza específica de corte se expresa en N/mm²
- 96Potencia de corteLa potencia de corte Pc necesaria para efectuar un determinado mecanizado se calcula a partir del valor del volumen de arranque de viruta, la fuerza específica de corte y del rendimiento que tenga la máquina. Se expresa en kilovatios (kW).
Esta fuerza específica de corte Fc, es una constante que se determina por el tipo de material que se está mecanizando, geometría de la herramienta, espesor de viruta, etc. - 97Factores que influyen en las condiciones tecnológicas del torneadoson 7
- 98Diseño y limitaciones de la piezatamaño, tolerancias del torneado, tendencia a vibraciones, sistemas de sujeción, acabado superficial, etc.
- 99Operaciones de torneado a realizarcilindrados exteriores o interiores, refrentados, ranurados, desbaste, acabados, optimización para realizar varias operaciones de forma simultánea, etc.
- 100Estabilidad y condiciones de mecanizadocortes intermitentes, voladizo de la pieza, forma y estado de la pieza, estado, potencia y accionamiento de la máquina, etc.
- 101Disponibilidad y selección del tipo de tornoposibilidad de automatizar el mecanizado, poder realizar varias operaciones de forma simultánea, serie de piezas a mecanizar, calidad y cantidad del refrigerante, etc.
- 102Material de la piezadureza, estado, resistencia, maquinabilidad, barra, fundición, forja, mecanizado en seco o con refrigerante, etc.
- 103Disponibilidad de herramientas:calidad de las herramientas, sistema de sujeción de la herramienta, acceso al distribuidor de herramientas, servicio técnico de herramientas, asesoramiento técnico.
- 104Aspectos económicos del mecanizadooptimización del mecanizado, duración de la herramienta, precio de la herramienta, precio del tiempo de mecanizado.
- 105—
Informationen
- Beschreibung
- Karteikarten am Ohne Titel, erstellt von MH-4 Edwin Sarmiento am 08/10/2020.
- Erstellt von
- MH-4 Edwin Sarmiento
- Aufrufe
- 0
- Bewertung