
Mindmap
PROCESOS Y EQUIPOS PARA UNIÓN
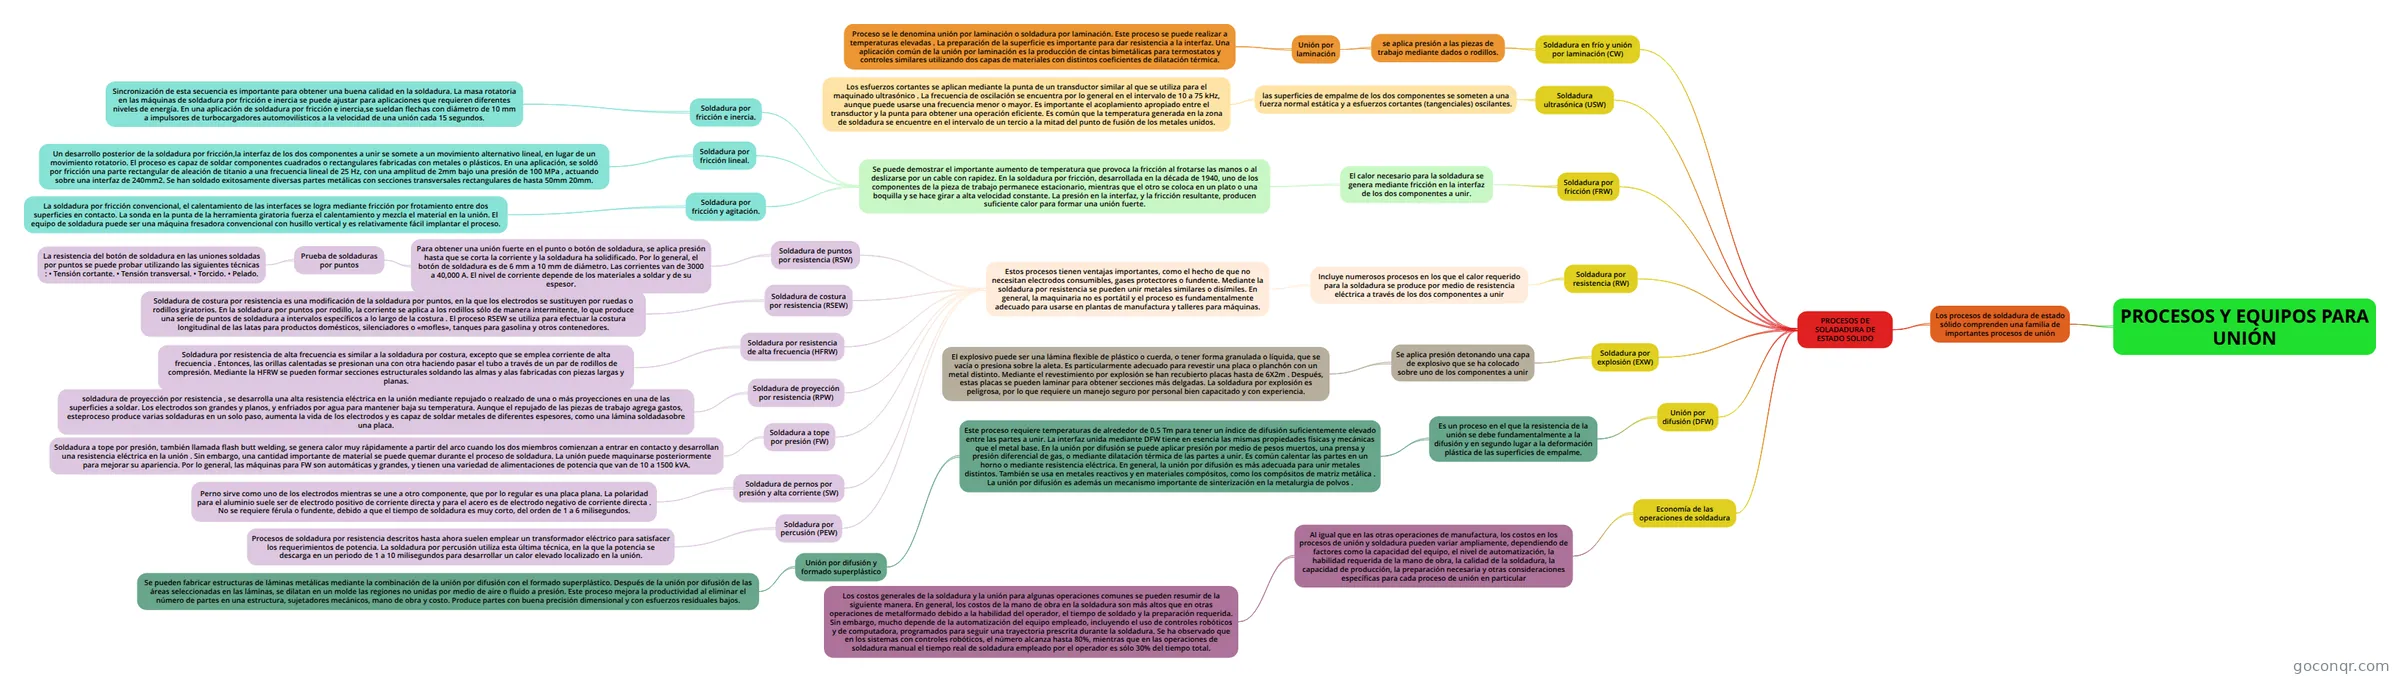
Mapa mental: Procesos y equipos para unión
Inhalt der Mindmap
PROCESOS Y EQUIPOS PARA UNIÓN
Los procesos de soldadura de estado sólido comprenden una familia de importantes procesos de unión
- PROCESOS DE SOLADADURA DE ESTADO SOLIDO
- Soldadura en frío y unión por laminación (CW)
- se aplica presión a las piezas de trabajo mediante dados o rodillos.
- Unión por laminación
- Proceso se le denomina unión por laminación o soldadura por laminación. Este proceso se puede realizar a temperaturas elevadas . La preparación de la superficie es importante para dar resistencia a la interfaz. Una aplicación común de la unión por laminación es la producción de cintas bimetálicas para termostatos y controles similares utilizando dos capas de materiales con distintos coeficientes de dilatación térmica.
- Unión por laminación
- se aplica presión a las piezas de trabajo mediante dados o rodillos.
- Soldadura ultrasónica (USW)
- las superficies de empalme de los dos componentes se someten a una fuerza normal estática y a esfuerzos cortantes (tangenciales) oscilantes.
- Los esfuerzos cortantes se aplican mediante la punta de un transductor similar al que se utiliza para el maquinado ultrasónico . La frecuencia de oscilación se encuentra por lo general en el intervalo de 10 a 75 kHz, aunque puede usarse una frecuencia menor o mayor. Es importante el acoplamiento apropiado entre el transductor y la punta para obtener una operación eficiente. Es común que la temperatura generada en la zona de soldadura se encuentre en el intervalo de un tercio a la mitad del punto de fusión de los metales unidos.
- las superficies de empalme de los dos componentes se someten a una fuerza normal estática y a esfuerzos cortantes (tangenciales) oscilantes.
- Soldadura por fricción (FRW)
- El calor necesario para la soldadura se genera mediante fricción en la interfaz de los dos componentes a unir.
- Se puede demostrar el importante aumento de temperatura que provoca la fricción al frotarse las manos o al deslizarse por un cable con rapidez. En la soldadura por fricción, desarrollada en la década de 1940, uno de los componentes de la pieza de trabajo permanece estacionario, mientras que el otro se coloca en un plato o una boquilla y se hace girar a alta velocidad constante. La presión en la interfaz, y la fricción resultante, producen suficiente calor para formar una unión fuerte.
- Soldadura por fricción e inercia.
- Sincronización de esta secuencia es importante para obtener una buena calidad en la soldadura. La masa rotatoria en las máquinas de soldadura por fricción e inercia se puede ajustar para aplicaciones que requieren diferentes niveles de energía. En una aplicación de soldadura por fricción e inercia,se sueldan flechas con diámetro de 10 mm a impulsores de turbocargadores automovilísticos a la velocidad de una unión cada 15 segundos.
- Soldadura por fricción lineal.
- Un desarrollo posterior de la soldadura por fricción,la interfaz de los dos componentes a unir se somete a un movimiento alternativo lineal, en lugar de un movimiento rotatorio. El proceso es capaz de soldar componentes cuadrados o rectangulares fabricadas con metales o plásticos. En una aplicación, se soldó por fricción una parte rectangular de aleación de titanio a una frecuencia lineal de 25 Hz, con una amplitud de 2mm bajo una presión de 100 MPa , actuando sobre una interfaz de 240mm2. Se han soldado exitosamente diversas partes metálicas con secciones transversales rectangulares de hasta 50mm 20mm.
- Soldadura por fricción y agitación.
- La soldadura por fricción convencional, el calentamiento de las interfaces se logra mediante fricción por frotamiento entre dos superficies en contacto. La sonda en la punta de la herramienta giratoria fuerza el calentamiento y mezcla el material en la unión. El equipo de soldadura puede ser una máquina fresadora convencional con husillo vertical y es relativamente fácil implantar el proceso.
- Soldadura por fricción e inercia.
- Se puede demostrar el importante aumento de temperatura que provoca la fricción al frotarse las manos o al deslizarse por un cable con rapidez. En la soldadura por fricción, desarrollada en la década de 1940, uno de los componentes de la pieza de trabajo permanece estacionario, mientras que el otro se coloca en un plato o una boquilla y se hace girar a alta velocidad constante. La presión en la interfaz, y la fricción resultante, producen suficiente calor para formar una unión fuerte.
- El calor necesario para la soldadura se genera mediante fricción en la interfaz de los dos componentes a unir.
- Soldadura por resistencia (RW)
- Incluye numerosos procesos en los que el calor requerido para la soldadura se produce por medio de resistencia eléctrica a través de los dos componentes a unir
- Estos procesos tienen ventajas importantes, como el hecho de que no necesitan electrodos consumibles, gases protectores o fundente. Mediante la soldadura por resistencia se pueden unir metales similares o disímiles. En general, la maquinaria no es portátil y el proceso es fundamentalmente adecuado para usarse en plantas de manufactura y talleres para máquinas.
- Soldadura de puntos por resistencia (RSW)
- Para obtener una unión fuerte en el punto o botón de soldadura, se aplica presión hasta que se corta la corriente y la soldadura ha solidificado. Por lo general, el botón de soldadura es de 6 mm a 10 mm de diámetro. Las corrientes van de 3000 a 40,000 A. El nivel de corriente depende de los materiales a soldar y de su espesor.
- Prueba de soldaduras por puntos
- La resistencia del botón de soldadura en las uniones soldadas por puntos se puede probar utilizando las siguientes técnicas : • Tensión cortante. • Tensión transversal. • Torcido. • Pelado.
- Prueba de soldaduras por puntos
- Para obtener una unión fuerte en el punto o botón de soldadura, se aplica presión hasta que se corta la corriente y la soldadura ha solidificado. Por lo general, el botón de soldadura es de 6 mm a 10 mm de diámetro. Las corrientes van de 3000 a 40,000 A. El nivel de corriente depende de los materiales a soldar y de su espesor.
- Soldadura de costura por resistencia (RSEW)
- Soldadura de costura por resistencia es una modificación de la soldadura por puntos, en la que los electrodos se sustituyen por ruedas o rodillos giratorios. En la soldadura por puntos por rodillo, la corriente se aplica a los rodillos sólo de manera intermitente, lo que produce una serie de puntos de soldadura a intervalos específicos a lo largo de la costura . El proceso RSEW se utiliza para efectuar la costura longitudinal de las latas para productos domésticos, silenciadores o «mofles», tanques para gasolina y otros contenedores.
- Soldadura por resistencia de alta frecuencia (HFRW)
- Soldadura por resistencia de alta frecuencia es similar a la soldadura por costura, excepto que se emplea corriente de alta frecuencia . Entonces, las orillas calentadas se presionan una con otra haciendo pasar el tubo a través de un par de rodillos de compresión. Mediante la HFRW se pueden formar secciones estructurales soldando las almas y alas fabricadas con piezas largas y planas.
- Soldadura de proyección por resistencia (RPW)
- soldadura de proyección por resistencia , se desarrolla una alta resistencia eléctrica en la unión mediante repujado o realzado de una o más proyecciones en una de las superficies a soldar. Los electrodos son grandes y planos, y enfriados por agua para mantener baja su temperatura. Aunque el repujado de las piezas de trabajo agrega gastos, esteproceso produce varias soldaduras en un solo paso, aumenta la vida de los electrodos y es capaz de soldar metales de diferentes espesores, como una lámina soldadasobre una placa.
- Soldadura a tope por presión (FW)
- Soldadura a tope por presión, también llamada flash butt welding, se genera calor muy rápidamente a partir del arco cuando los dos miembros comienzan a entrar en contacto y desarrollan una resistencia eléctrica en la unión . Sin embargo, una cantidad importante de material se puede quemar durante el proceso de soldadura. La unión puede maquinarse posteriormente para mejorar su apariencia. Por lo general, las máquinas para FW son automáticas y grandes, y tienen una variedad de alimentaciones de potencia que van de 10 a 1500 kVA.
- Soldadura de pernos por presión y alta corriente (SW)
- Perno sirve como uno de los electrodos mientras se une a otro componente, que por lo regular es una placa plana. La polaridad para el aluminio suele ser de electrodo positivo de corriente directa y para el acero es de electrodo negativo de corriente directa . No se requiere férula o fundente, debido a que el tiempo de soldadura es muy corto, del orden de 1 a 6 milisegundos.
- Soldadura por percusión (PEW)
- Procesos de soldadura por resistencia descritos hasta ahora suelen emplear un transformador eléctrico para satisfacer los requerimientos de potencia. La soldadura por percusión utiliza esta última técnica, en la que la potencia se descarga en un periodo de 1 a 10 milisegundos para desarrollar un calor elevado localizado en la unión.
- Soldadura de puntos por resistencia (RSW)
- Estos procesos tienen ventajas importantes, como el hecho de que no necesitan electrodos consumibles, gases protectores o fundente. Mediante la soldadura por resistencia se pueden unir metales similares o disímiles. En general, la maquinaria no es portátil y el proceso es fundamentalmente adecuado para usarse en plantas de manufactura y talleres para máquinas.
- Incluye numerosos procesos en los que el calor requerido para la soldadura se produce por medio de resistencia eléctrica a través de los dos componentes a unir
- Soldadura por explosión (EXW)
- Se aplica presión detonando una capa de explosivo que se ha colocado sobre uno de los componentes a unir
- El explosivo puede ser una lámina flexible de plástico o cuerda, o tener forma granulada o líquida, que se vacía o presiona sobre la aleta. Es particularmente adecuado para revestir una placa o planchón con un metal distinto. Mediante el revestimiento por explosión se han recubierto placas hasta de 6X2m . Después, estas placas se pueden laminar para obtener secciones más delgadas. La soldadura por explosión es peligrosa, por lo que requiere un manejo seguro por personal bien capacitado y con experiencia.
- Se aplica presión detonando una capa de explosivo que se ha colocado sobre uno de los componentes a unir
- Unión por difusión (DFW)
- Es un proceso en el que la resistencia de la unión se debe fundamentalmente a la difusión y en segundo lugar a la deformación plástica de las superficies de empalme.
- Este proceso requiere temperaturas de alrededor de 0.5 Tm para tener un índice de difusión suficientemente elevado entre las partes a unir. La interfaz unida mediante DFW tiene en esencia las mismas propiedades físicas y mecánicas que el metal base. En la unión por difusión se puede aplicar presión por medio de pesos muertos, una prensa y presión diferencial de gas, o mediante dilatación térmica de las partes a unir. Es común calentar las partes en un horno o mediante resistencia eléctrica. En general, la unión por difusión es más adecuada para unir metales distintos. También se usa en metales reactivos y en materiales compósitos, como los compósitos de matriz metálica . La unión por difusión es además un mecanismo importante de sinterización en la metalurgia de polvos .
- Unión por difusión y formado superplástico
- Se pueden fabricar estructuras de láminas metálicas mediante la combinación de la unión por difusión con el formado superplástico. Después de la unión por difusión de las áreas seleccionadas en las láminas, se dilatan en un molde las regiones no unidas por medio de aire o fluido a presión. Este proceso mejora la productividad al eliminar el número de partes en una estructura, sujetadores mecánicos, mano de obra y costo. Produce partes con buena precisión dimensional y con esfuerzos residuales bajos.
- Unión por difusión y formado superplástico
- Este proceso requiere temperaturas de alrededor de 0.5 Tm para tener un índice de difusión suficientemente elevado entre las partes a unir. La interfaz unida mediante DFW tiene en esencia las mismas propiedades físicas y mecánicas que el metal base. En la unión por difusión se puede aplicar presión por medio de pesos muertos, una prensa y presión diferencial de gas, o mediante dilatación térmica de las partes a unir. Es común calentar las partes en un horno o mediante resistencia eléctrica. En general, la unión por difusión es más adecuada para unir metales distintos. También se usa en metales reactivos y en materiales compósitos, como los compósitos de matriz metálica . La unión por difusión es además un mecanismo importante de sinterización en la metalurgia de polvos .
- Es un proceso en el que la resistencia de la unión se debe fundamentalmente a la difusión y en segundo lugar a la deformación plástica de las superficies de empalme.
- Economía de las operaciones de soldadura
- Al igual que en las otras operaciones de manufactura, los costos en los procesos de unión y soldadura pueden variar ampliamente, dependiendo de factores como la capacidad del equipo, el nivel de automatización, la habilidad requerida de la mano de obra, la calidad de la soldadura, la capacidad de producción, la preparación necesaria y otras consideraciones específicas para cada proceso de unión en particular
- Los costos generales de la soldadura y la unión para algunas operaciones comunes se pueden resumir de la siguiente manera. En general, los costos de la mano de obra en la soldadura son más altos que en otras operaciones de metalformado debido a la habilidad del operador, el tiempo de soldado y la preparación requerida. Sin embargo, mucho depende de la automatización del equipo empleado, incluyendo el uso de controles robóticos y de computadora, programados para seguir una trayectoria prescrita durante la soldadura. Se ha observado que en los sistemas con controles robóticos, el número alcanza hasta 80%, mientras que en las operaciones de soldadura manual el tiempo real de soldadura empleado por el operador es sólo 30% del tiempo total.
- Al igual que en las otras operaciones de manufactura, los costos en los procesos de unión y soldadura pueden variar ampliamente, dependiendo de factores como la capacidad del equipo, el nivel de automatización, la habilidad requerida de la mano de obra, la calidad de la soldadura, la capacidad de producción, la preparación necesaria y otras consideraciones específicas para cada proceso de unión en particular
- Soldadura en frío y unión por laminación (CW)
- PROCESOS DE SOLADADURA DE ESTADO SOLIDO
Informationen
- Beschreibung
- Mindmap am PROCESOS Y EQUIPOS PARA UNIÓN, erstellt von jose corchuelo am 03/09/2018.
- Erstellt von
- jose corchuelo
- Aufrufe
- 0
- Bewertung
Mehr zu Soldadura en estado sólido