
Mindmap
Processos de Usinagem - pt.2
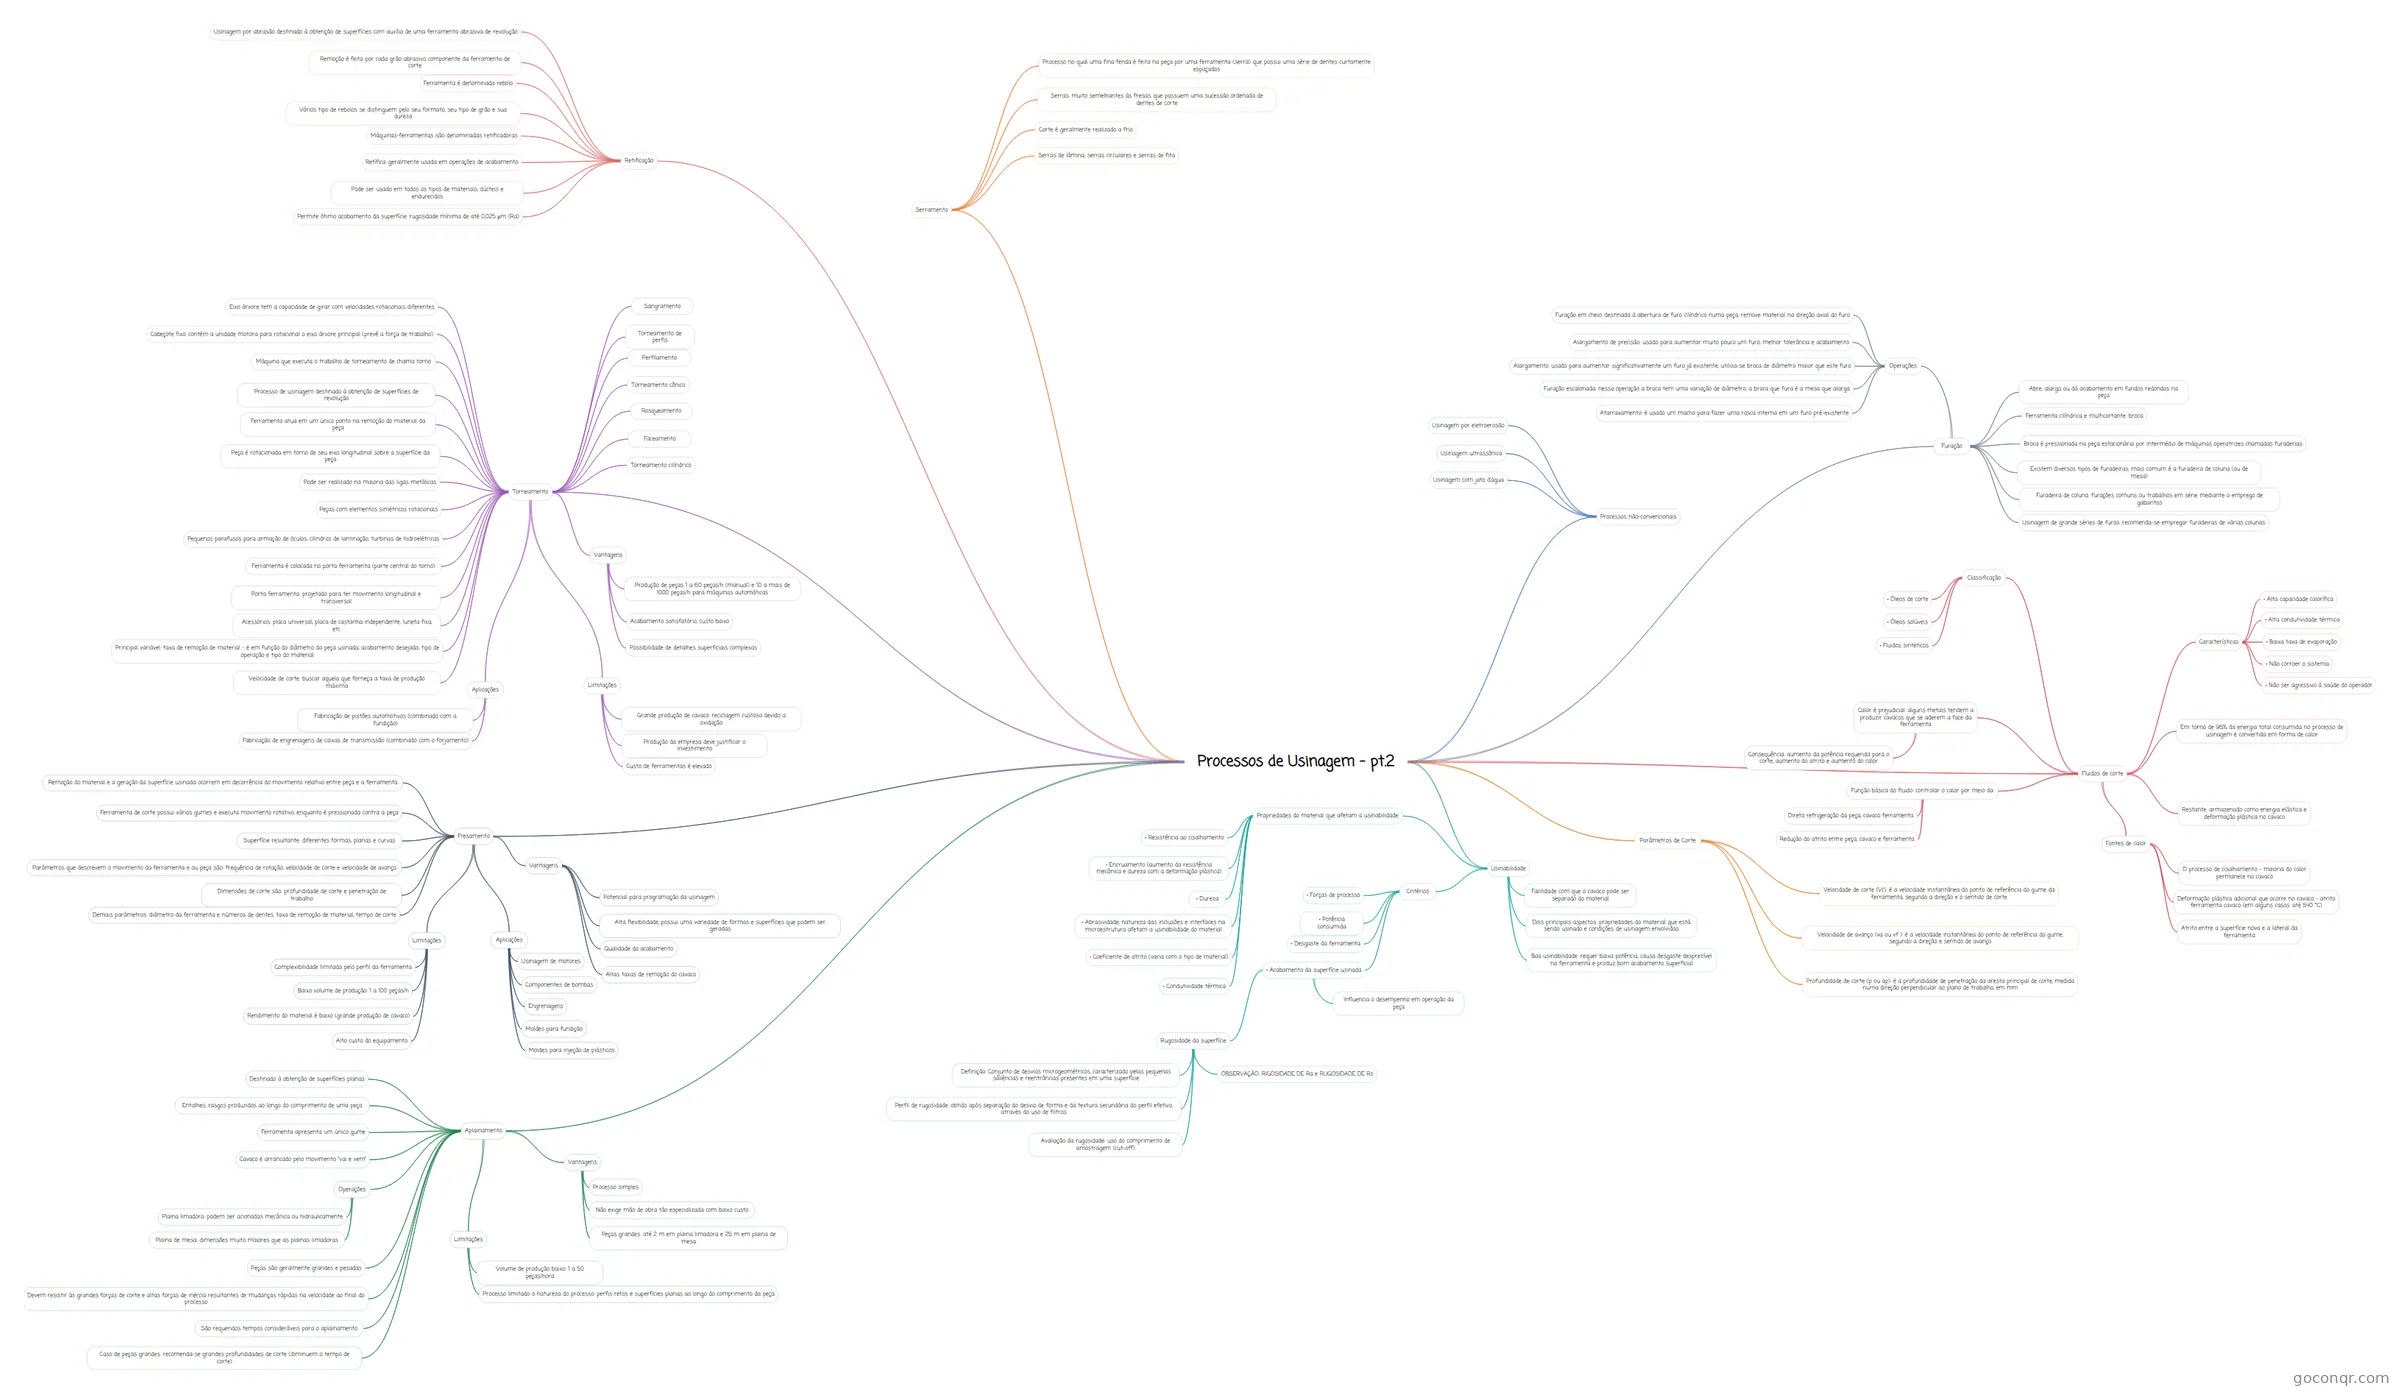
Mapa mental: Processos de usinagem
Inhalt der Mindmap
Processos de Usinagem - pt.2
Fluidos de corte
- Em torno de 95% da energia total consumida no processo de usinagem é convertida em forma de calor
- Restante: armazenado como energia elástica e deformação plástica no cavaco
- Fontes de calor
- O processo de cisalhamento - maioria do calor permanece no cavaco
- Deformação plástica adicional que ocorre no cavaco - atrito ferramenta cavaco (em alguns casos: até 540 °C)
- Atrito entre a superfície nova e a lateral da ferramenta
- Calor é prejudicial: alguns metais tendem a produzir cavacos que se aderem a face da ferramenta
- Consequência: aumento da potência requerida para o corte, aumento do atrito e aumento do calor
- Função básica do fluido: controlar o calor por meio da:
- Direta refrigeração da peça, cavaco ferramenta
- Redução do atrito entre peça, cavaco e ferramenta
- Características
- • Alta capacidade calorífica
- • Alta condutividade térmica
- • Baixa taxa de evaporação
- • Não corroer o sistema
- • Não ser agressivo à saúde do operador
- Classificação
- • Óleos de corte
- • Óleos solúveis
- • Fluidos sintéticos
Usinabilidade
- Facilidade com que o cavaco pode ser separado do material
- Dois principais aspectos: propriedades do material que está sendo usinado e condições de usinagem envolvidas
- Boa usinabilidade: requer baixa potência, causa desgaste desprezível na ferramenta e produz bom acabamento superficial
- Propriedades do material que afetam a usinabilidade:
- • Resistência ao cisalhamento
- • Encruamento (aumento da resistência mecânica e dureza com a deformação plástica)
- • Dureza
- • Abrasividade, natureza das inclusões e interfaces na microestrutura afetam a usinabilidade do material
- • Coeficiente de atrito (varia com o tipo de material)
- • Condutividade térmica
- Critérios
- • Forças de processo
- • Potência consumida
- • Desgaste da ferramenta
- • Acabamento da superfície usinada
- Influencia o desempenho em operação da peça
- Rugosidade da superfície
- Definição: Conjunto de desvios microgeométricos, caracterizado pelas pequenas saliências e reentrâncias presentes em uma superfície
- Perfil de rugosidade: obtido após separação do desvio de forma e da textura secundária do perfil efetivo, através do uso de filtros
- Avaliação da rugosidade: uso do comprimento de amostragem (cut-off)
- OBSERVAÇÃO: RIGOSIDADE DE Ra e RUGOSIDADE DE Rz
Parâmetros de Corte
- Velocidade de corte (Vc): é a velocidade instantânea do ponto de referência do gume da ferramenta, segundo a direção e o sentido de corte
- Velocidade de avanço (va ou vf ): é a velocidade instantânea do ponto de referência do gume, segundo a direção e sentido de avanço
- Profundidade de corte (p ou ap): é a profundidade de penetração da aresta principal de corte, medida numa direção perpendicular ao plano de trabalho, em mm
Torneamento
- Processo de usinagem destinado à obtenção de superfícies de revolução
- Ferramenta atua em um único ponto na remoção do material da peça
- Peça é rotacionada em torno de seu eixo longitudinal sobre a superfície da peça
- Pode ser realizado na maioria das ligas metálicas
- Peças com elementos simétricos rotacionais
- Pequenos parafusos para armação de óculos, cilindros de laminação, turbinas de hidroelétricas
- Torneamento cônico
- Rosqueamento
- Faceamento
- Torneamento de perfis
- Perfilamento
- Sangramento
- Torneamento cilíndrico
- Máquina que executa o trabalho de torneamento de chama torno
- Cabeçote fixo: contém a unidade motora para rotacional o eixo árvore principal (prevê a força de trabalho)
- Eixo árvore tem a capacidade de girar com velocidades rotacionais diferentes
- Ferramenta é colocada no porta ferramenta (parte central do torno)
- Porta ferramenta: projetado para ter movimento longitudinal e transversal
- Acessórios: placa universal, placa de castanha independente, luneta fixa, etc.
- Principal variável: taxa de remoção de material – é em função do diâmetro da peça usinada, acabamento desejado, tipo de operação e tipo do material
- Velocidade de corte: buscar aquela que forneça a taxa de produção máxima
- Vantagens
- Produção de peças 1 a 60 peças/h (manual) e 10 a mais de 1000 peças/h para máquinas automáticas
- Acabamento satisfatório, custo baixo
- Possibilidade de detalhes superficiais complexos
- Limitações
- Grande produção de cavaco: reciclagem custosa devido a oxidação
- Produção da empresa deve justificar o investimento
- Custo de ferramentas é elevado
- Aplicações
- Fabricação de pistões automotivos (combinado com a fundição)
- Fabricação de engrenagens de caixas de transmissão (combinado com o forjamento)
Fresamento
- Remoção do material e a geração da superfície usinada ocorrem em decorrência do movimento relativo entre peça e a ferramenta
- Ferramenta de corte possui vários gumes e executa movimento rotativo, enquanto é pressionada contra a peça
- Superfície resultante: diferentes formas, planas e curvas
- Parâmetros que descrevem o movimento da ferramenta e ou peça são: frequência de rotação, velocidade de corte e velocidade de avanço
- Dimensões de corte são: profundidade de corte e penetração de trabalho
- Demais parâmetros: diâmetro da ferramenta e números de dentes, taxa de remoção de material, tempo de corte
- Vantagens
- Potencial para programação da usinagem
- Alta flexibilidade, possui uma variedade de formas e superfícies que podem ser geradas
- Qualidade do acabamento
- Altas taxas de remoção do cavaco
- Limitações
- Complexibilidade limitada pelo perfil da ferramenta
- Baixo volume de produção: 1 a 100 peças/h
- Rendimento do material é baixo (grande produção de cavaco)
- Alto custo do equipamento
- Aplicações
- Usinagem de motores
- Componentes de bombas
- Engrenagens
- Moldes para fundição
- Moldes para injeção de plásticos
Aplainamento
- Destinado à obtenção de superfícies planas
- Entalhes, rasgos produzidos ao longo do comprimento de uma peça
- Ferramenta apresenta um único gume
- Cavaco é arrancado pelo movimento “vai e vem”
- Operações
- Plaina limadora: podem ser acionadas mecânica ou hidraulicamente
- Plaina de mesa: dimensões muito maiores que as plainas limadoras
- Peças são geralmente grandes e pesadas
- Devem resistir às grandes forças de corte e altas forças de inércia resultantes de mudanças rápidas na velocidade ao final do processo
- São requeridos tempos consideráveis para o aplainamento
- Caso de peças grandes: recomenda-se grandes profundidades de corte (diminuem o tempo de corte)
- Vantagens
- Processo simples
- Não exige mão de obra tão especializada com baixo custo
- Peças grandes: até 2 m em plaina limadora e 25 m em plaina de mesa
- Limitações
- Volume de produção baixo: 1 a 50 peças/hora
- Processo limitado a natureza do processo: perfis retos e superfícies planas ao longo do comprimento da peça
Furação
- Abre, alarga ou dá acabamento em fundos redondos na peça
- Ferramenta cilíndrica e multicortante: broca
- Broca é pressionada na peça estacionária por intermédio de máquinas operatrizes chamadas furaderias
- Existem diversos tipos de furadeiras; mais comum é a furadeira de coluna (ou de mesa)
- Furadeira de coluna: furações comuns ou trabalhos em série mediante o emprego de gabaritos
- Usinagem de grande séries de furos: recomenda-se empregar furadeiras de várias colunas
- Operações
- Furação em cheio: destinada à abertura de furo cilíndrico numa peça; remove material na direção axial do furo
- Alargamento de precisão: usado para aumentar muito pouco um furo; melhor tolerância e acabamento
- Alargamento: usado para aumentar significativamente um furo já existente; utiliza-se broca de diâmetro maior que este furo
- Furação escalonada: nessa operação a broca tem uma variação de diâmetro; a broca que fura é a mesa que alarga
- Atarraxamento: é usado um macho para fazer uma rosca interna em um furo pré-existente
Retificação
- Usinagem por abrasão destinado à obtenção de superfícies com auxílio de uma ferramenta abrasiva de revolução
- Remoção é feita por cada grão abrasivo componente da ferramenta de corte
- Ferramenta é denominada rebolo
- Vários tipo de rebolos se distinguem pelo seu formato, seu tipo de grão e sua dureza
- Máquinas-ferramentas são denominadas retificadoras
- Retífica: geralmente usada em operações de acabamento
- Pode ser usado em todos os tipos de materiais, dúcteis e endurecidos
- Permite ótimo acabamento da superfície: rugosidade mínima de até 0,025 μm (Ra)
Serramento
- Processo no qual uma fina fenda é feita na peça por uma ferramenta (serra) que possui uma série de dentes curtamente espaçados
- Serras: muito semelhantes às fresas, que possuem uma sucessão ordenada de dentes de corte
- Corte é geralmente realizado a frio
- Serras de lâmina, serras circulares e serras de fita
Processos não-convencionais
- Usinagem por eletroerosão
- Usinagem ultrassônica
- Usinagem com jato d’água
Informationen
- Beschreibung
- Mindmap am Processos de Usinagem - pt.2, erstellt von Louise Campelo am 17/10/2020.
- Erstellt von
- Louise Campelo
- Aufrufe
- 0
- Bewertung