
Notizen
Fundiciòn - created from Mind Map
Inhalt der Notizen (1)
Seite 1
Proceso de fundicion
Materiales
Proceso moldeado
Modelos
Herramientas
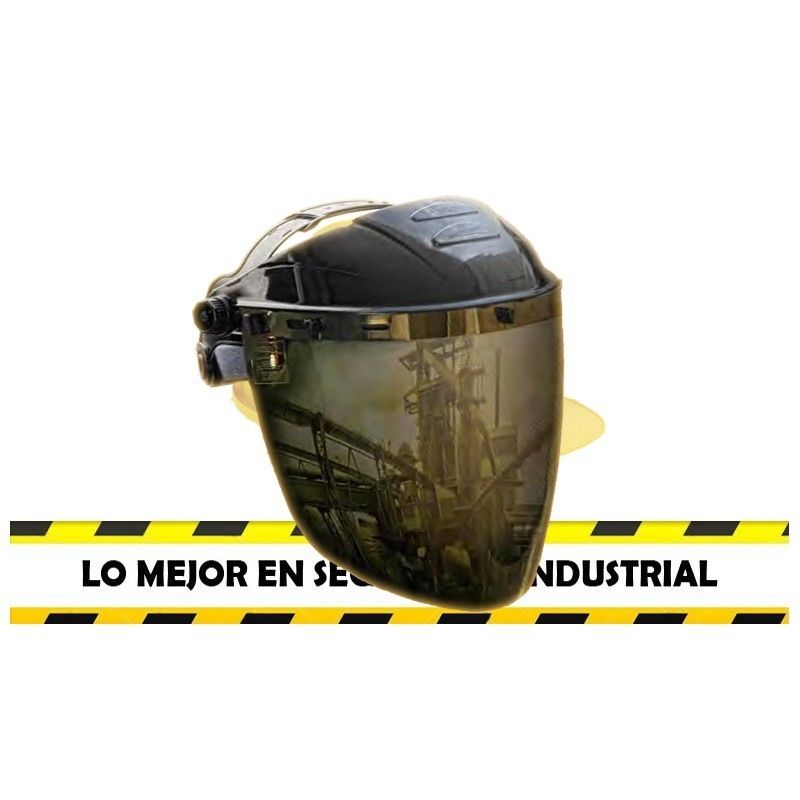
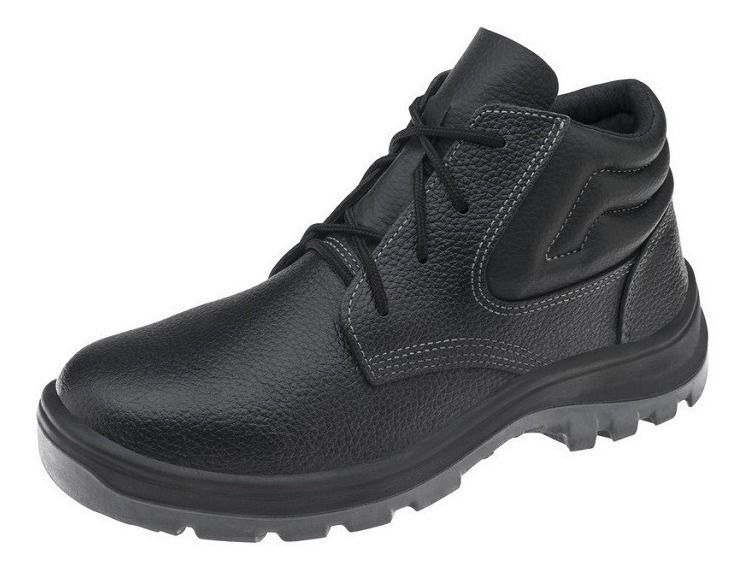
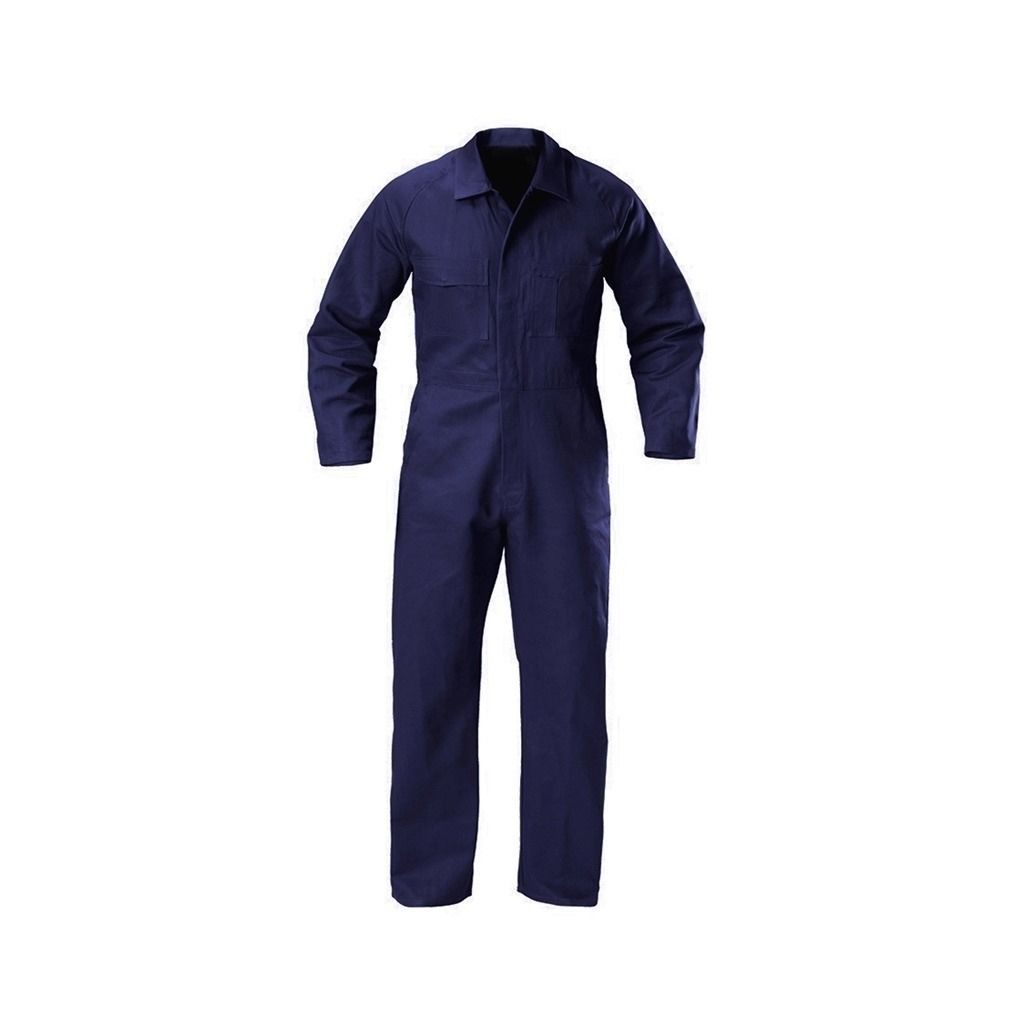
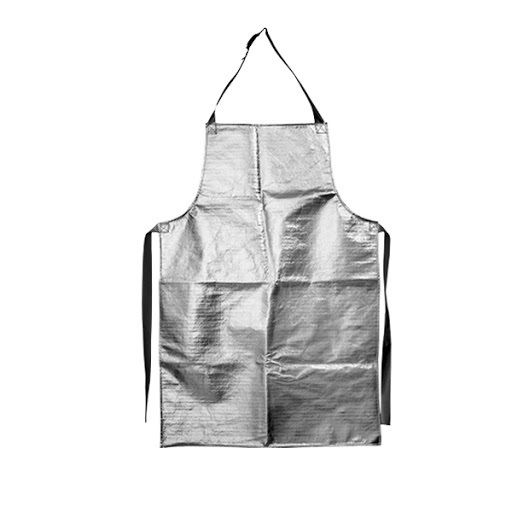
Implementos de Proteccion
Desventajas
proceso coaldo
Proceso de colado
Ventajas
Horno
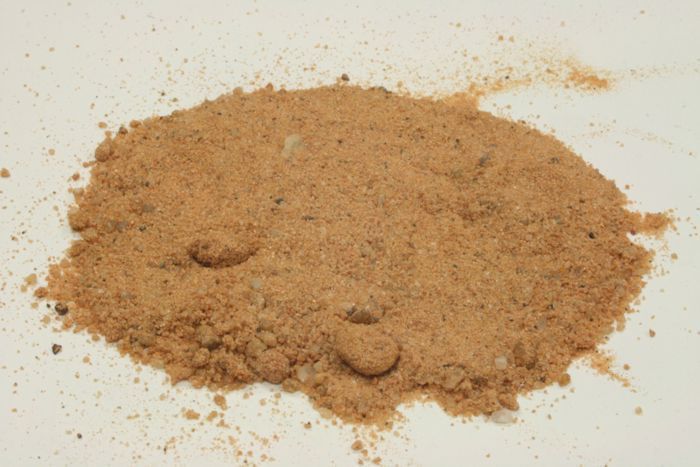
Arena
Lubricante
Relleno
Contacto
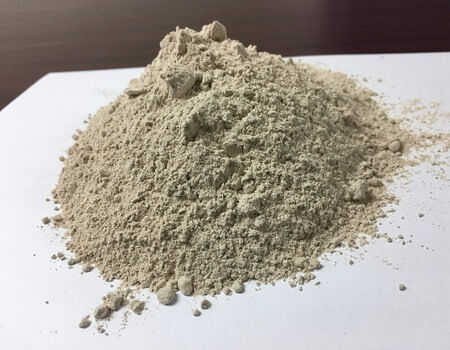
Consiste en la mezcla de arena sìlice en un 80%, bentonita en un 4% y humedecer en un 10% de la mezcla. Esta arena se usara para rellenar la caja de moldeo.
Para saber si al merzclar, la arena esta lista, debemos mirar tanto el color, como la consistencia., la cual debe tener dureza al momento de apretarce
Se debe colocar una cantidad cercana al 30% de bentonita, y agua hasta el punto que despues de mezclarla, al momento de tomar una parte y apretarla, no se deslìa.
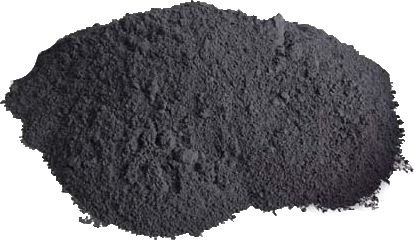
Grafito
Se usara para evitar que el modelo se pegue a la arena de contacto, y mantener los detalles de las piezas al momento de fundirlas.
Agua
Bentonita
Grafito
Metal para fundir
Se usa para dar consistencia a la mezcla y ayudar a que los materiales se mezclen
Aglutinante usado en el proceso de fundiciòn
Lubricante usado en el proceso de fundiciòn
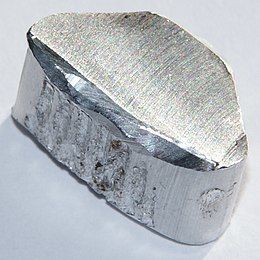
Aluminio
Hierro
Debemos iniciar con la arena de contacto, debemos agregar la cantidad especificada de bentonita a arena sìlice pura, e ir agregando la cantidad de agua poco a poco y mezclando sin dejar grumos, hasta lograr la consistencia deseada (especificado en aren- contacto)
Podemos seguir con la arena de relleno, la cual debemos mezclar las cantidades especificadas de arena, y luego agregar el agua , mientras se abre la arena y se mezcla.
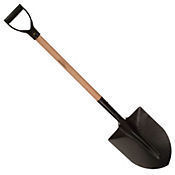
Seguido, con la pala debemos romper todos los grumos existentes y seguir mezclando con el fin de no quedar ningùn cumulo de agua.
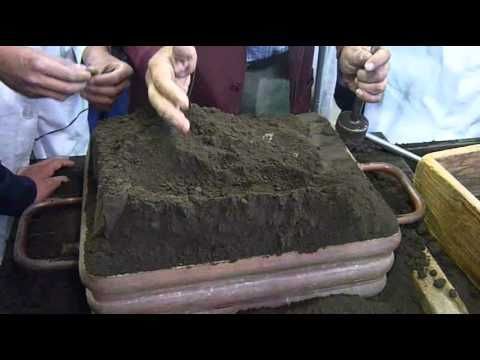
Paso seguido debemos colocar un poco de grafito sobre el modelo, y luego colocar arena de contacto pasandola por la zaranda y presionandola con las amnos para que logre tomar la forma del modelo
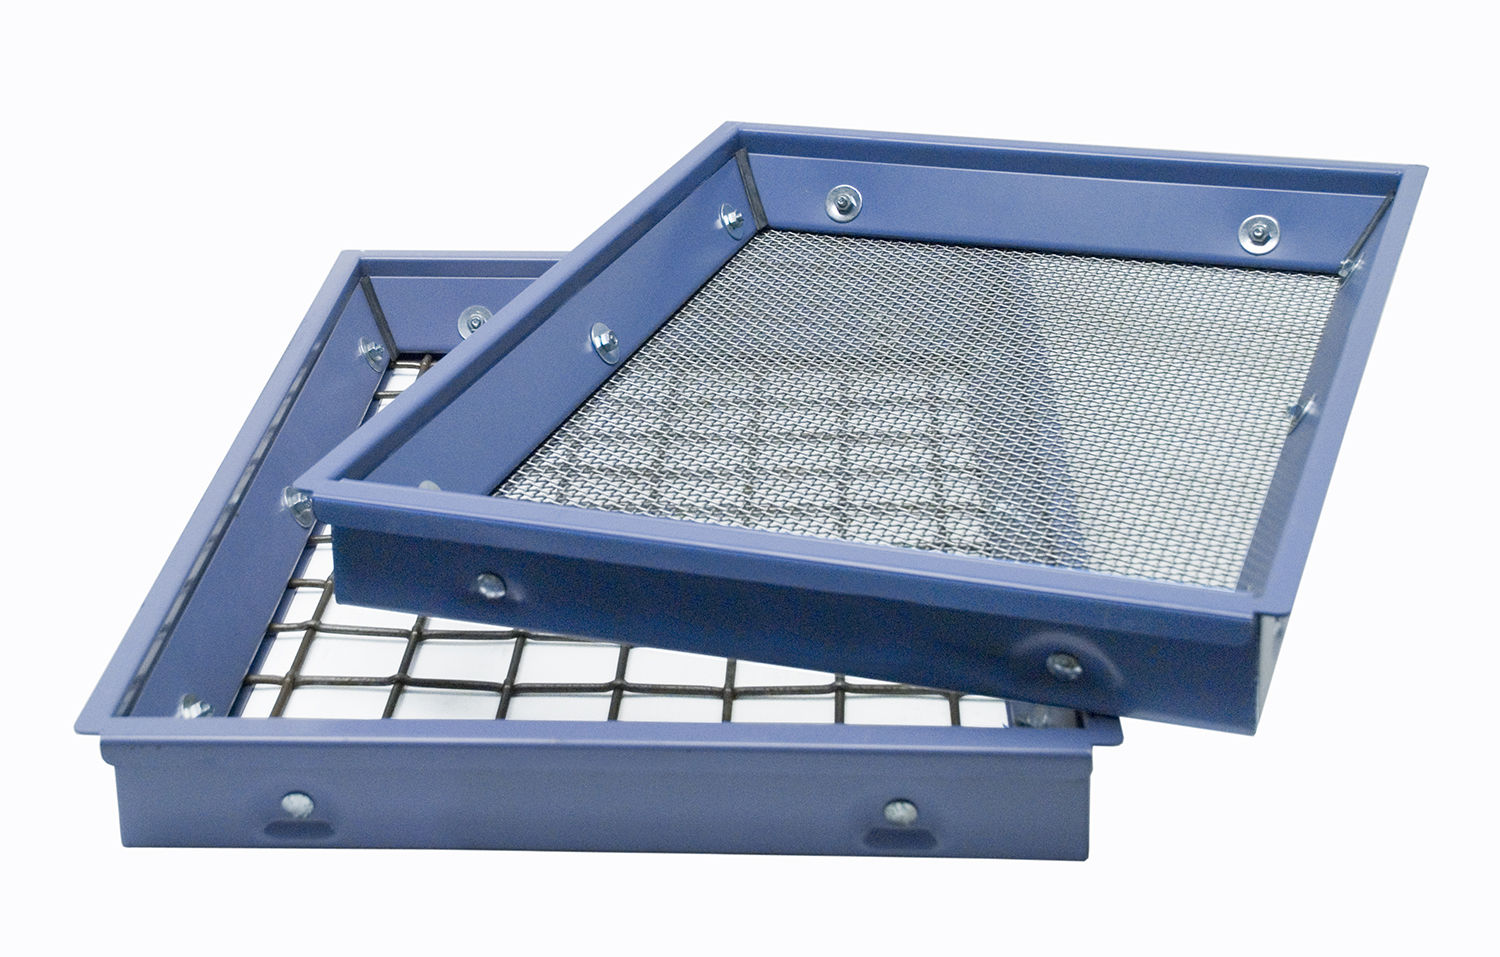
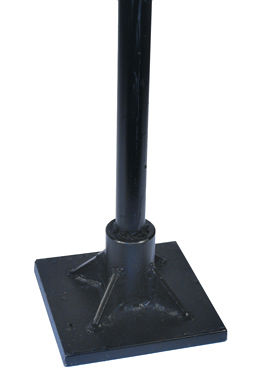
Ahora debemos pasar la arena de relleno por la zaranda y luego la colocamos en la caja hasta sobrepasar el borde, luego atacamos los bordes varias veces para que se adiera a la caja y apisonamos, luego quitamos el exceso y giiramos la caja
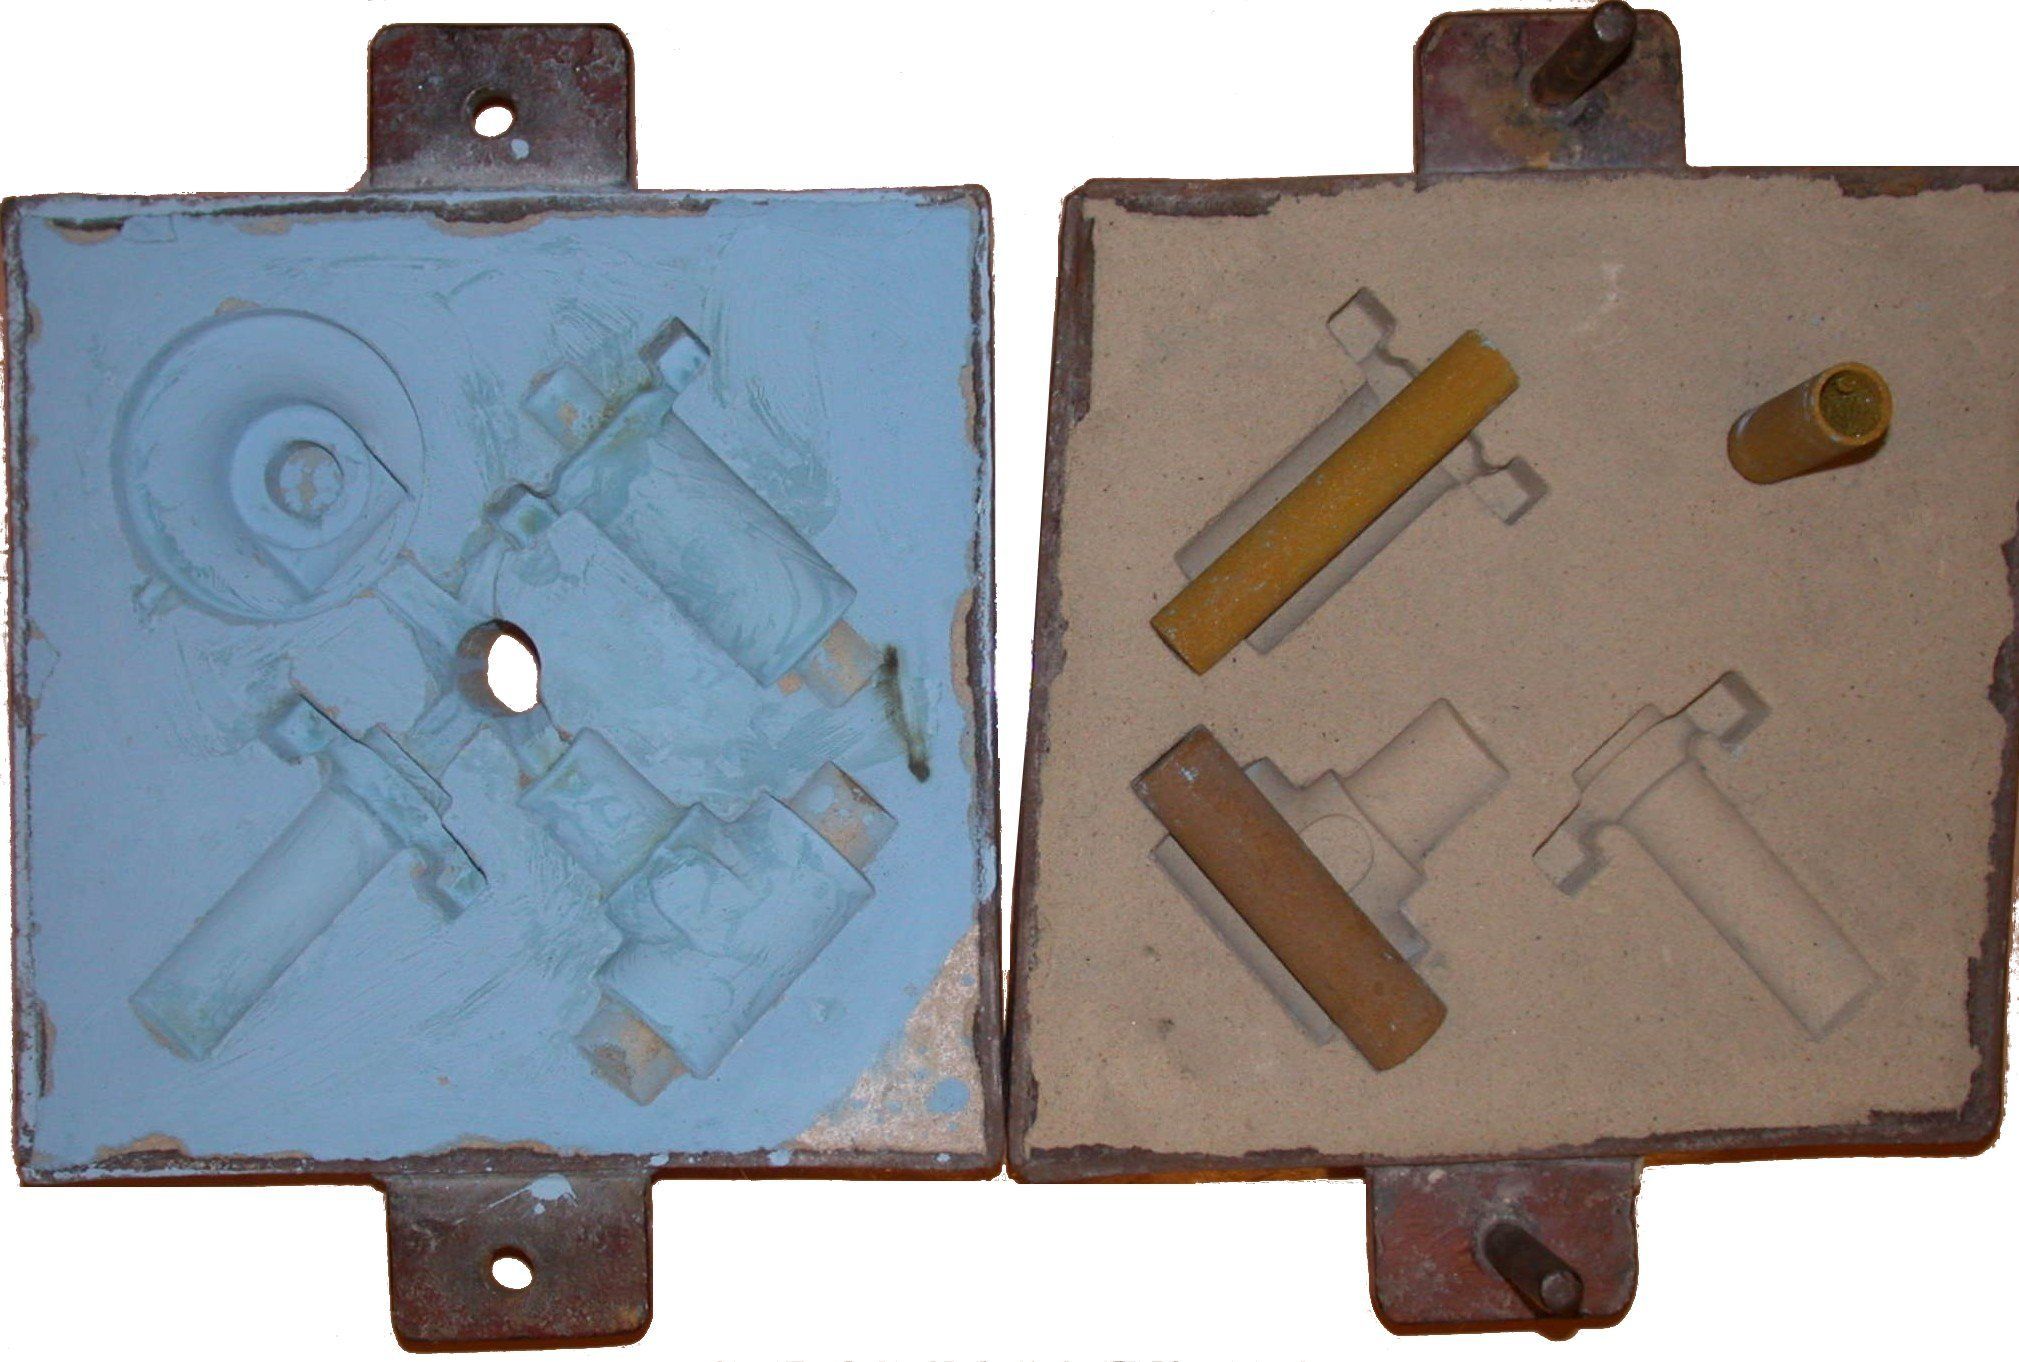
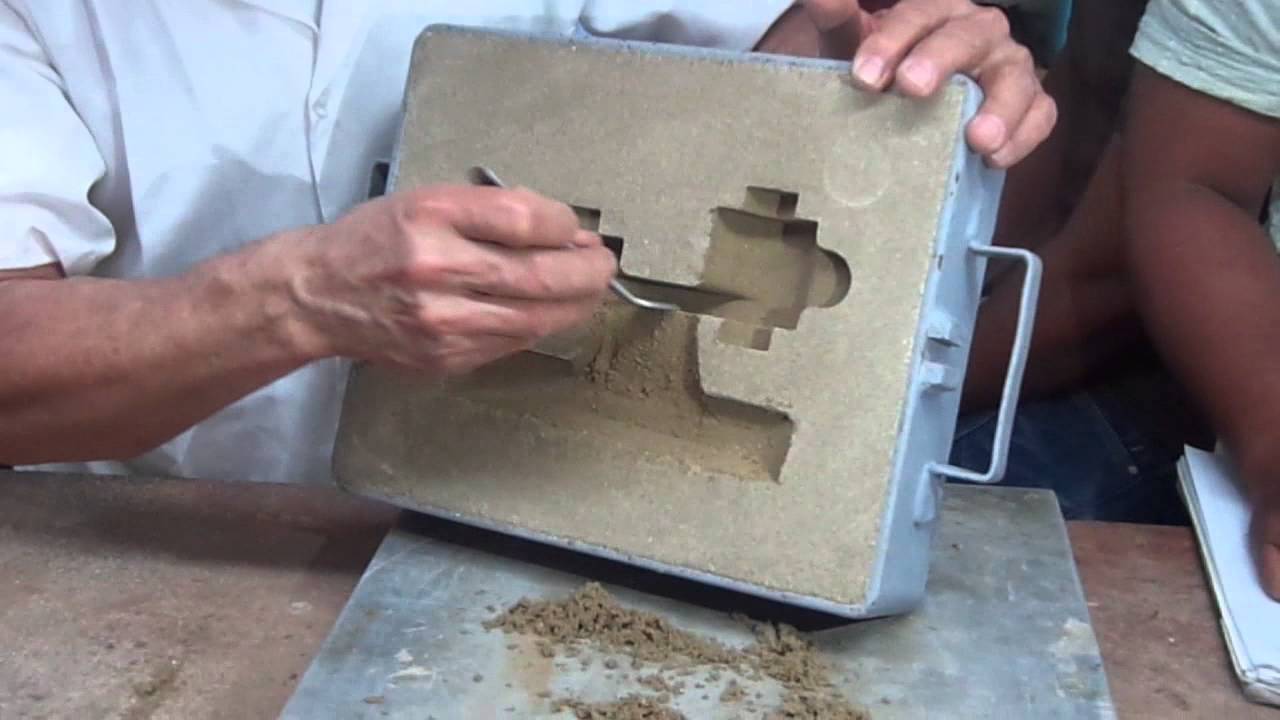
debemos colocar la segunda caja de moldeo sobre la pieza, fijandonos que coincidan los bordes. Seguido debemos colocar tuvos pvc, con los caules vertiremos el metal fundido en un futuro, Debemos verter arena de relleno hasta llenar la caja y hacer lo mismo que antes hicimos. Sacamos los tuvos, creando los vertederos. Separamos las dos y sacamos el modelo .
Separamos las cajas, limpamos la arena que haya caido y con la cuchara o espatula, creamos los canales de llenado y con la aguja, en la caja superior creamos los escapes de gas, traspazando con cuidado.
Desechables
permanentes
Estan hechos a base de materiales desechables, como lo son el icopor, carton o resinas
Estan hechos a base de metales o maderas, los cuales podremos usar nuevamente en el moldeo
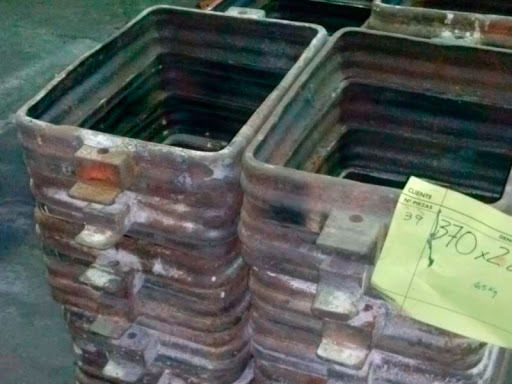
caja de moldeo
Zaranda
Apisonador
Atacador
Aguja
Espatula
Pala
botas
overol
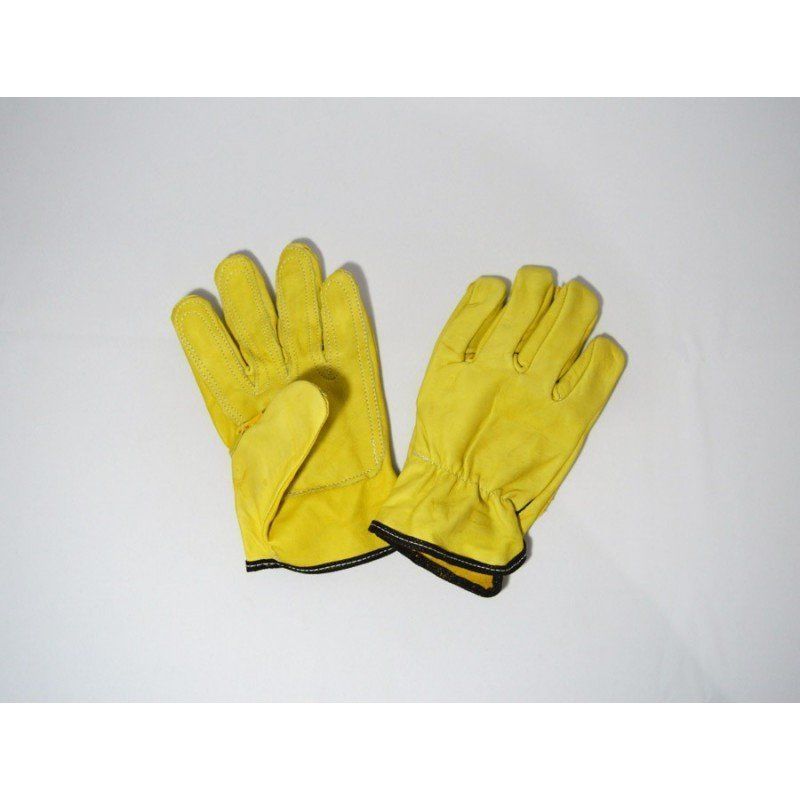
Guantes
Peto para colado
Careta
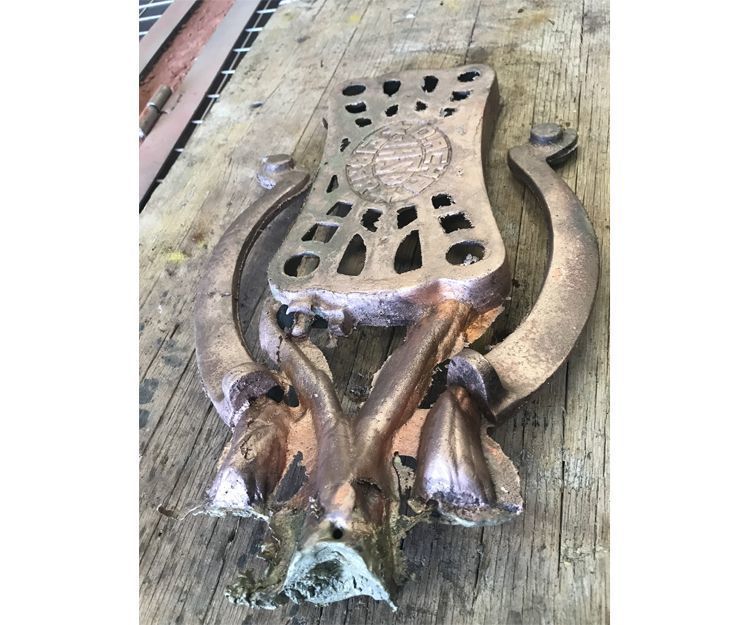
Suele tener imperfecciones al terminar, como lo pueden ser porocidades y demas
Posibilidad de ruptura del molde al transportarce
No recomendable para piezas de gran tamaño
Se deben calentar los moldes anteriormente, esto se debe hacer con un soplete, se hace con el fin de evitar diferentes porocidades o impuresas
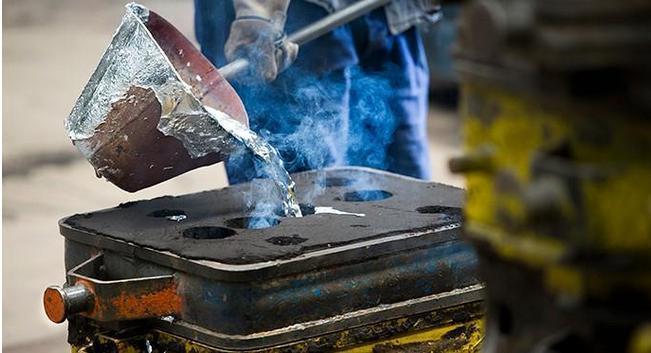
En el patio de colado con los implementos de seguridad puestos seguimos a verter el material fundido en los vertederos hasta que salga por el otro, despues se debe dejar enfriar.
Debemos tener en cuenta que si quedo mucha agua en el proceso de moldeo, va quedar una burbuja en la pieza, dañando el proceso de colado
El enfriamiento debe ser de 4 a 7 horas, despues de esto debemos liberar el molde de la arena separando las cajas y rompiendo la arena.
Seguido de esto debemos eliminar las impuresas y el corte de el sobre material que queda en el proceso de llenado.
Esto lo debemos hacer puliendo la pieza hasta eliminar las impuresas, como los son porosidades o diferentes defectos de magnitud pequeña que pueden afectar la pieza
El proceso es mas barato que los demas debido a los materiales usados
Resiste altas temperaturas
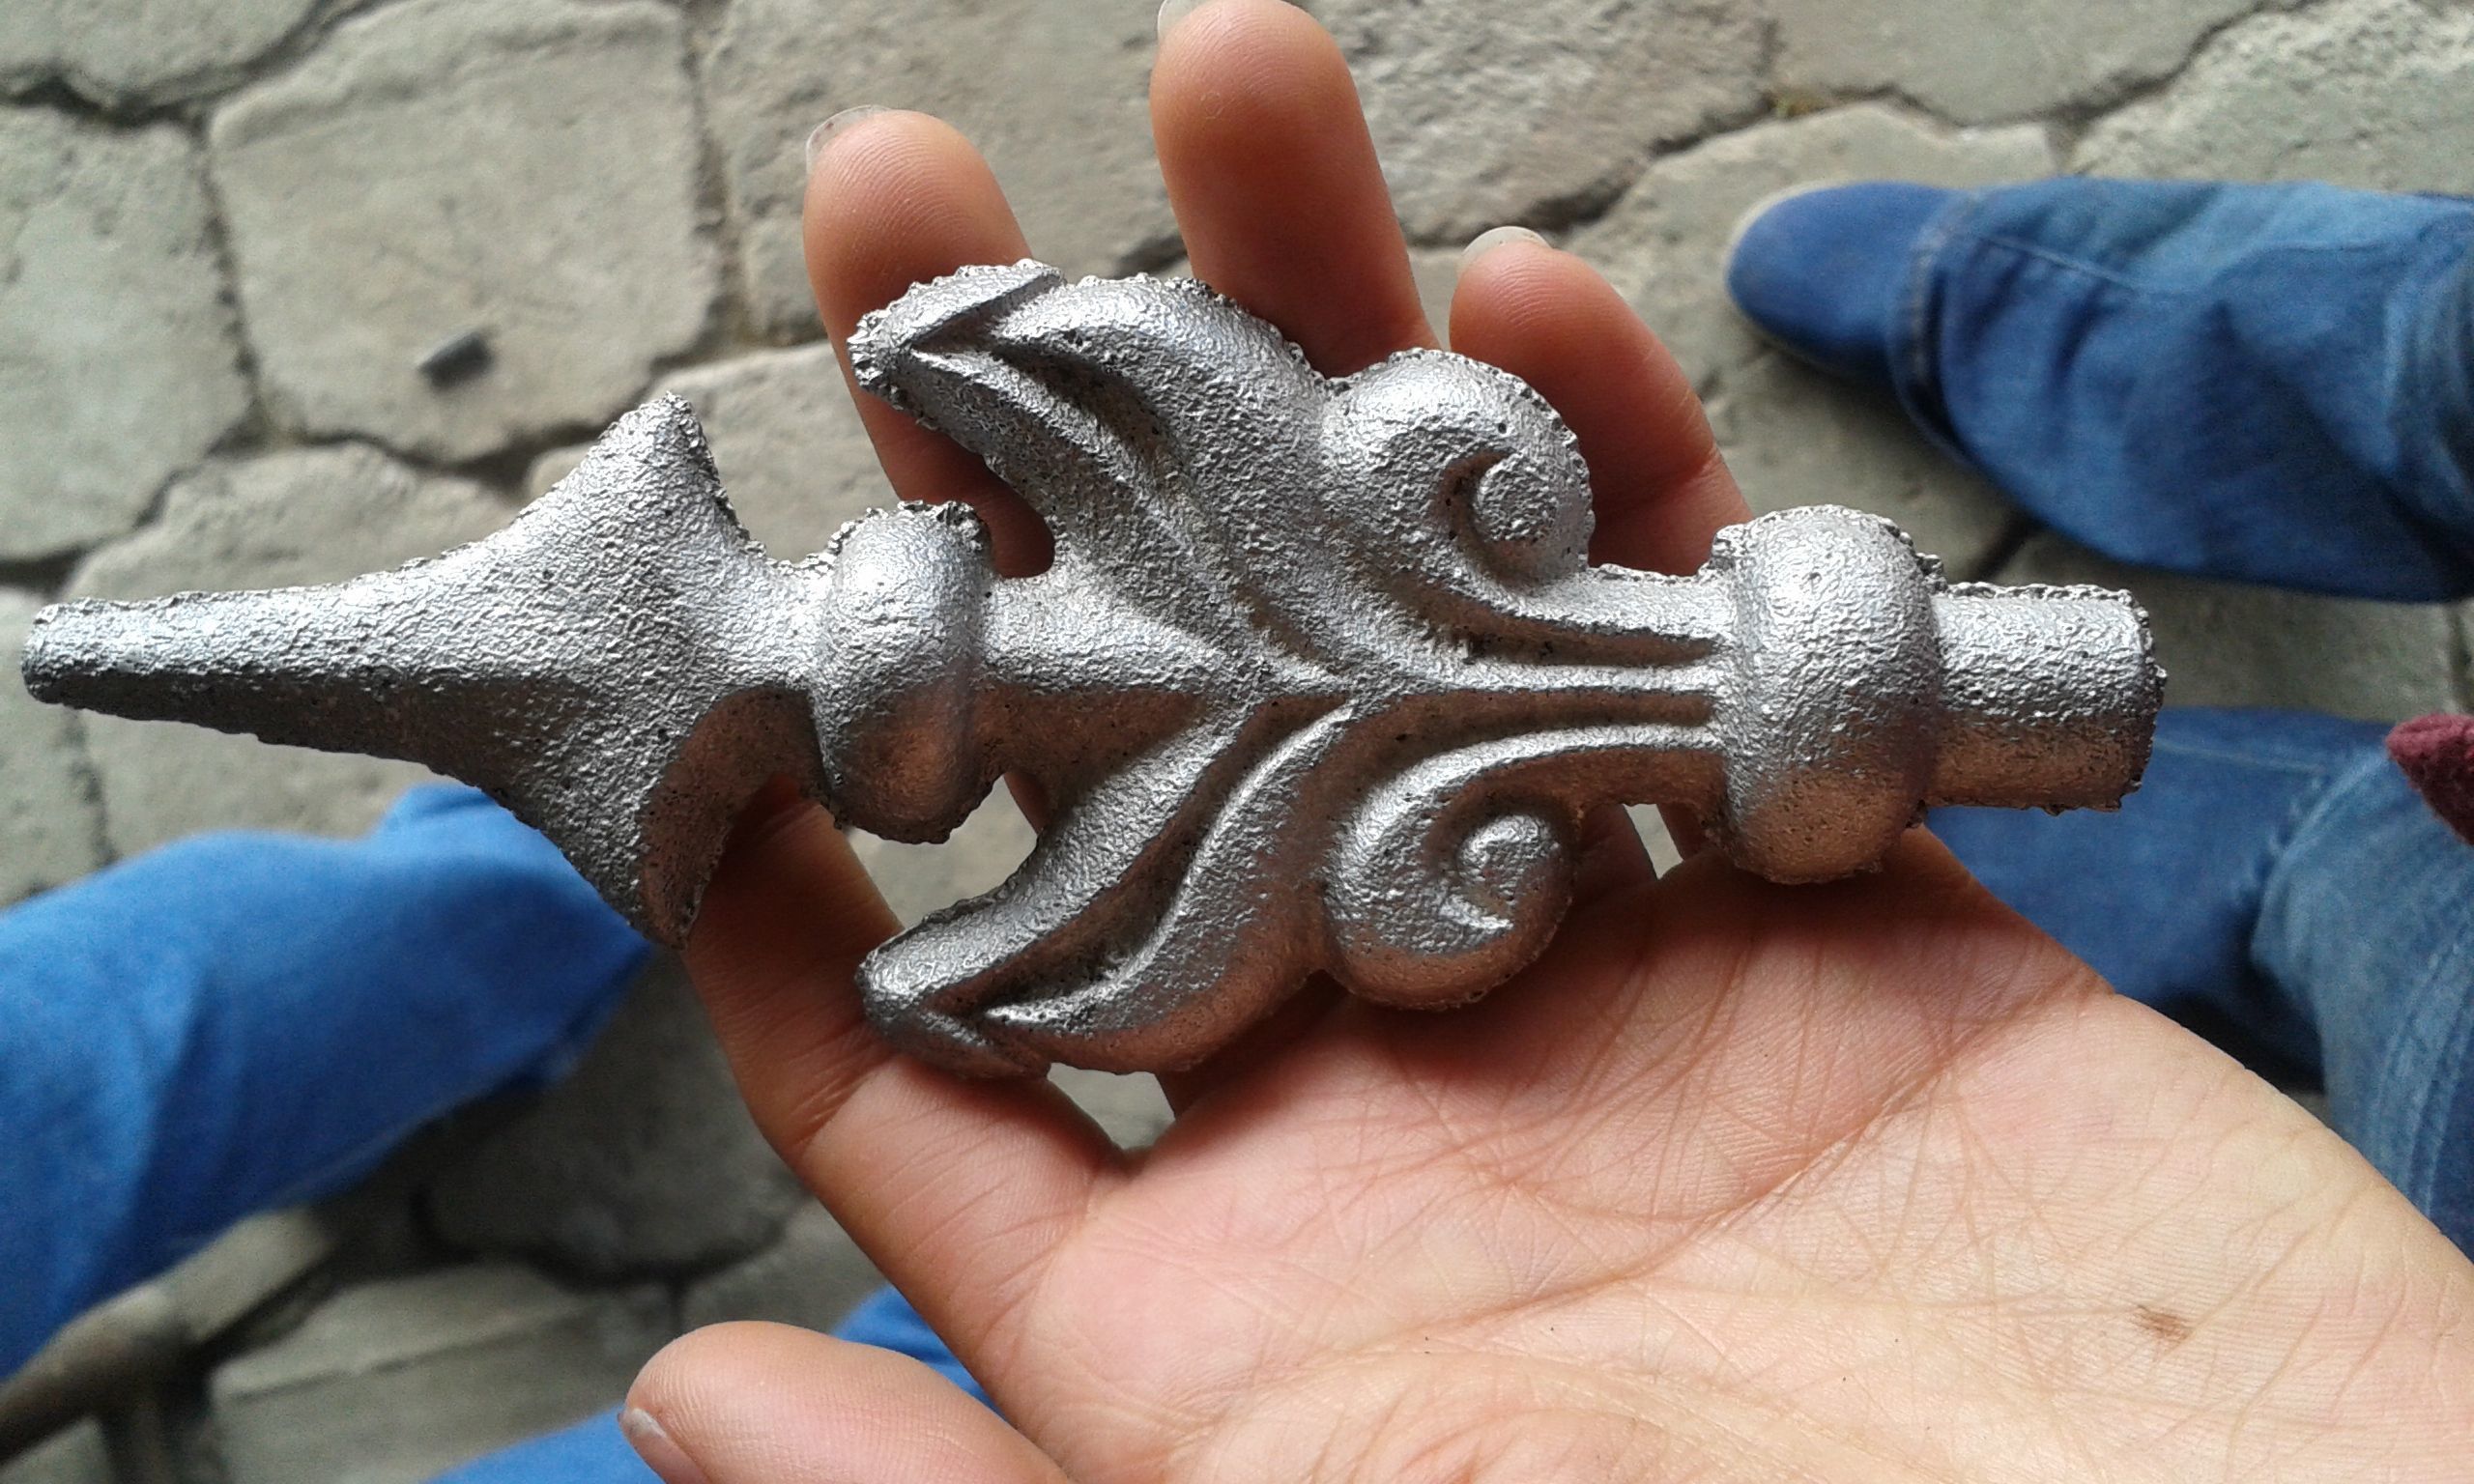
Acabado uniforme y semi-liso
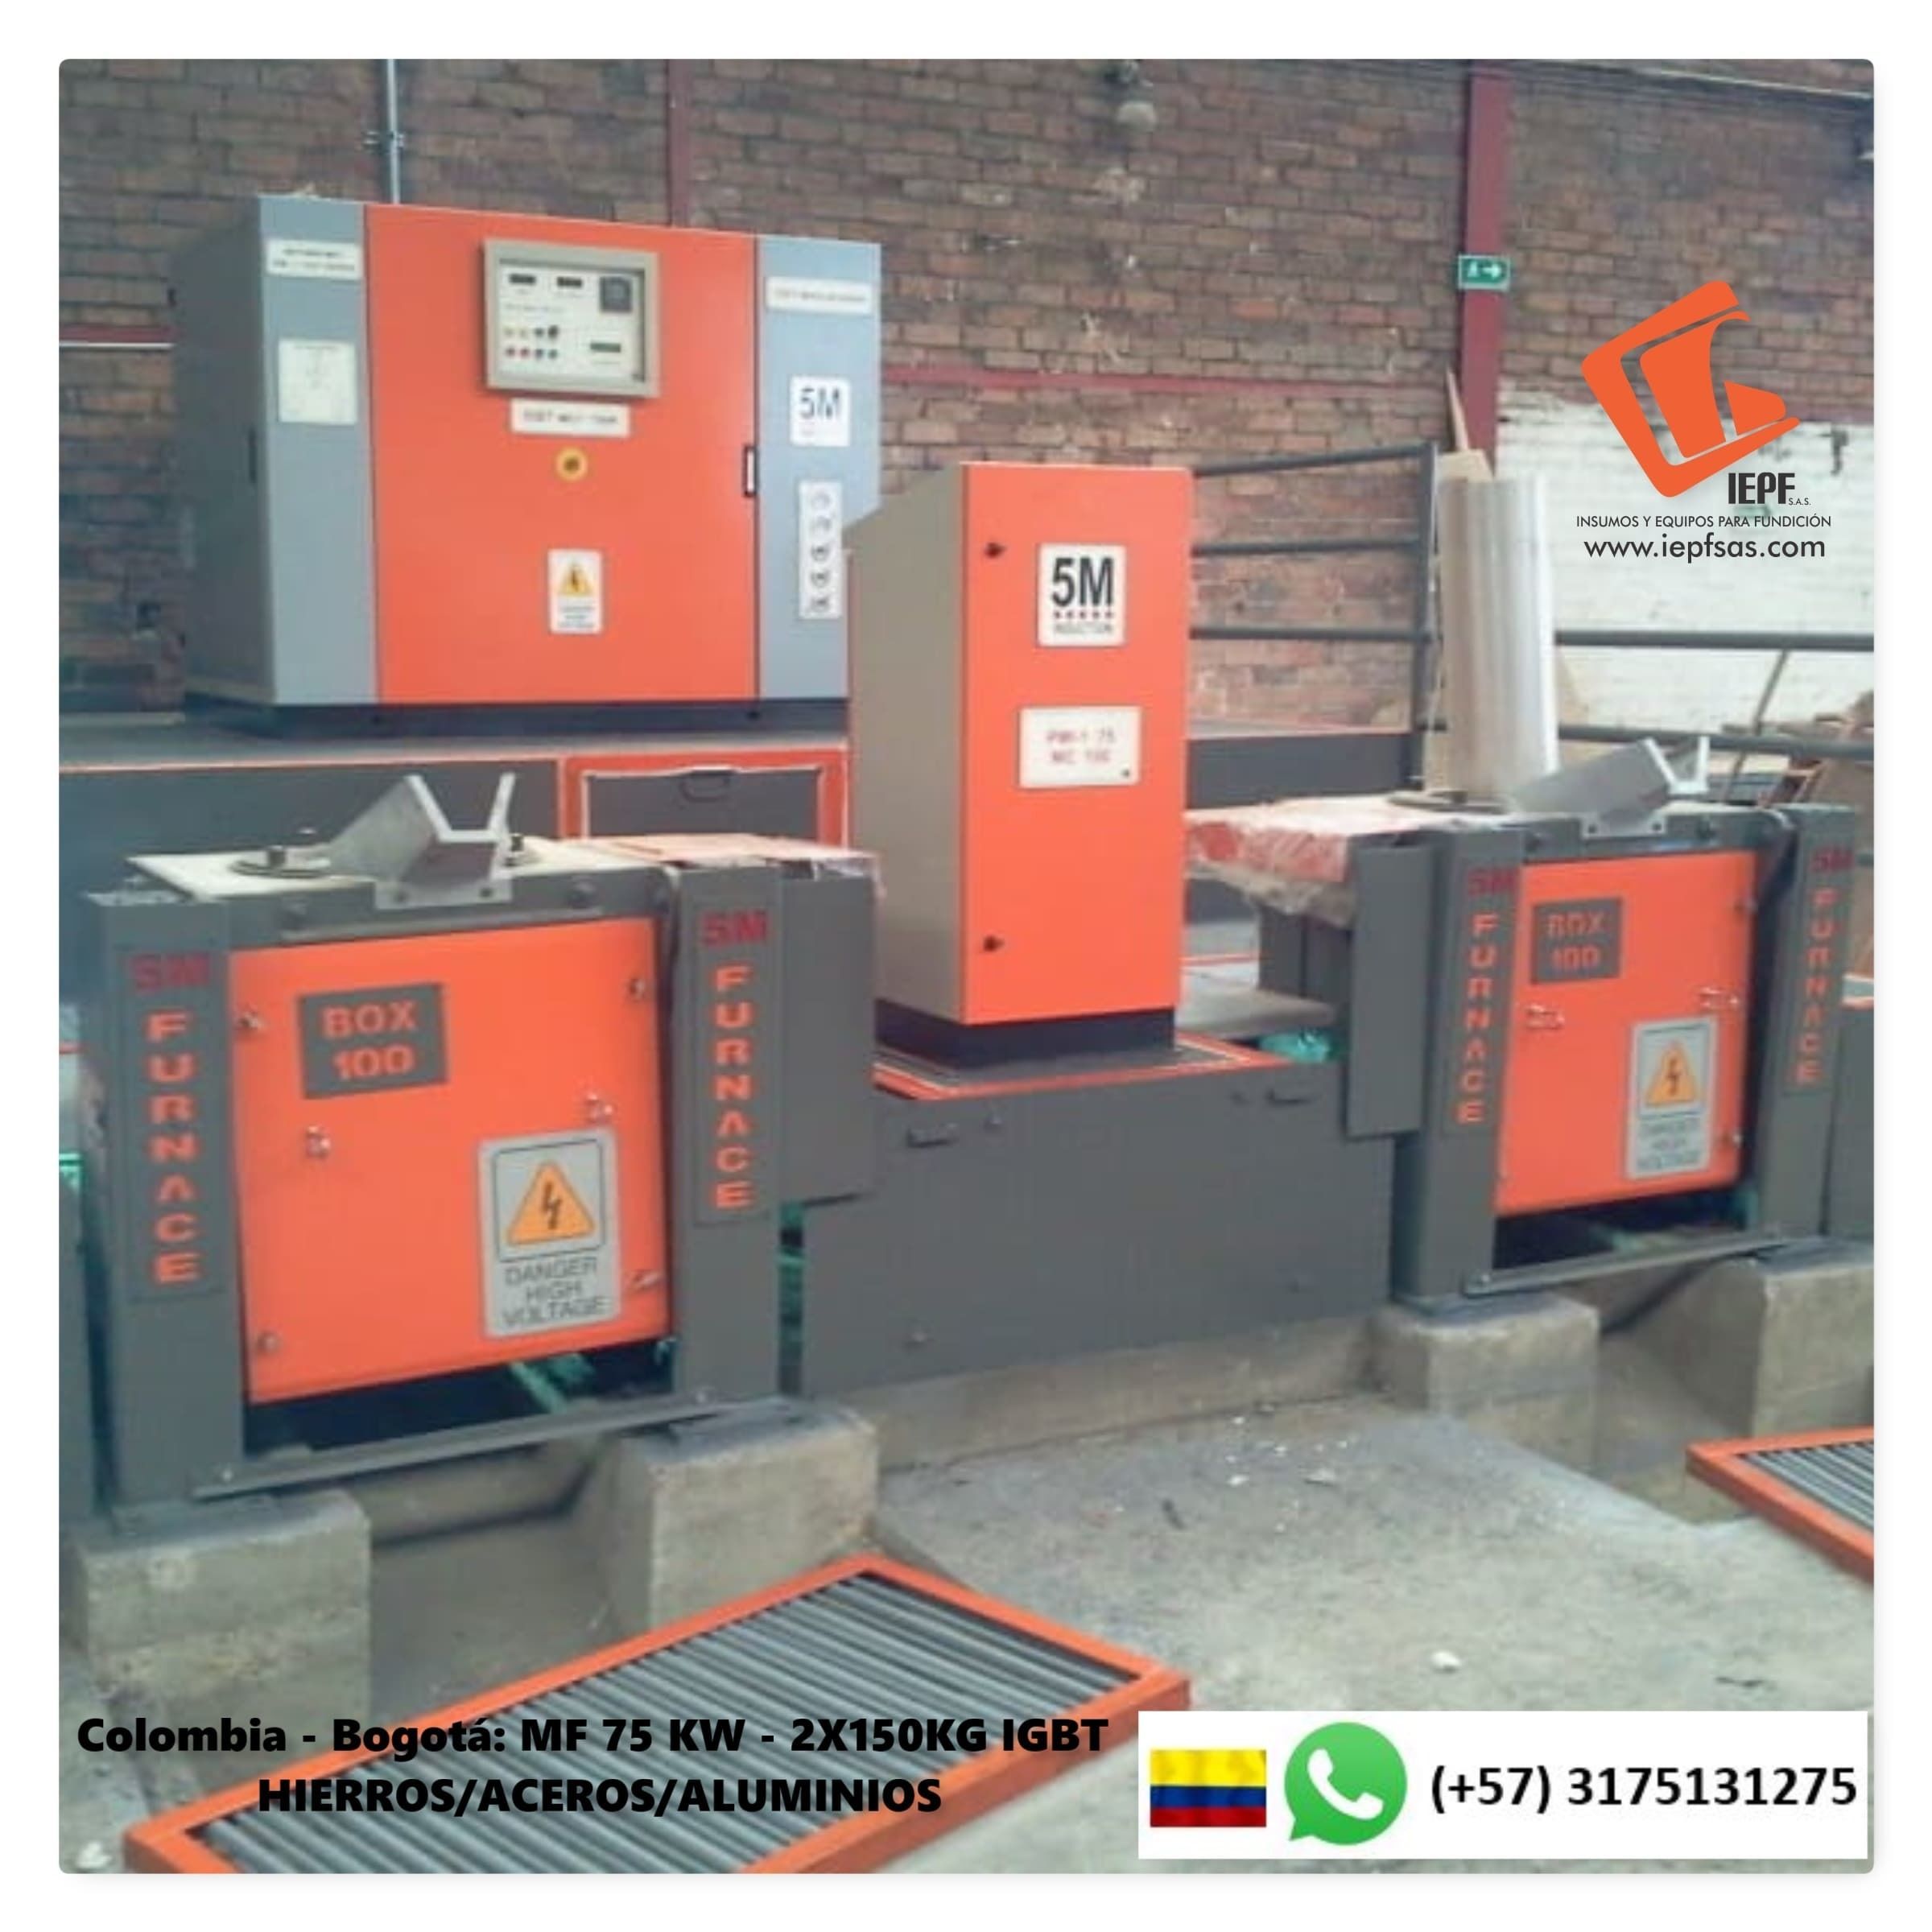
Maximo de 80 kg
hierro y aluminio
Es un horno de induccion
Informationen
- Beschreibung
- Notiz am Fundiciòn - created from Mind Map, erstellt von David Quintero am 30/10/2020.
- Erstellt von
- David Quintero · Okt 2020
- Aktualisiert
- 30 Okt 2020
- Aufrufe
- 0
- Verlauf
-
- Erstellt von David Quintero · 30 Okt 2020
- Zu Notiz kopiert von David Quintero · 30 Okt 2020
- Bewertung