
Karteikarten
Fertigungstechnik 2 Spanen mit geometrisch bestimmter Schneide
Karten in diesem Stapel (22)
- 1Def: Standzeit TZeit in der ein Werkzeug unter gegebenen Bedingungen zerspant, bis
eine festgelegte Verschleißgrenze erreicht ist. - 2Einflussgrößen auf die Oberflächengüte- Aufbauschneidenbildung
-Schneidenscharfigkeit/Werkzeugverschleiß
- Mindestspannungsdicke
- ungünstiger Spanablauf
- Schwingungen - 3Einflussgrößen auf die Standzeit- Schnittgeschwindigkeit, Werkstoff, Schneidstoff, Werkstückgeometrie, Kühlschmierstoff,
Spanungsquerschnitt,
- Dynamsiches Verhalten von :
Werkstück / Werkzeug / Maschine - 4Einteilung der Gewindeschneidverfahren- Teilprofildrehen
- Vollprofildrehen
- Mehrzahnprofildrehen - 5Def: Senken- Bohren von Flächen, die senkrecht/symmetrisch zur Drehachse liegen
- meist gleichzeitig zylindrische Innenflächen erzeugt - 6Arten von Bohrverfahren:- Einbohren ( Bohren ins Volle)
- Aufbohren
- Senken
- Zentrierbohren
- Kernborhen
- Gewindebohren
- Reiben - 7Spanformklassifikation für BohrspäneKlasse A: Konischer Wendelspan
Klasse B: Spiralspan mit großer Steigung
Klasse C: Trichterförmiger Bruchspan
Klasse D: Übergangsspan
Klasse E: Gefalteter Span
Klasse F: Nadelspan - 8Vor- und Nachteile von Wendeschneidplatte* keine Führungsfase
+ geringe Reibung
+ hohe Schnittgeschwindigkeiten möglich
* effektiv 1 Schneide
- Kräfte asymmetrisch
- erreichbare Bohrungstoleranz begrenzt - 9Eigenschaften EinlippenbohrernBohrungsdurchmesser 1-35 mm
Bohrungstiefe 10 x Bohrungsdurchmesser - 200 x Bohrungsdurchmesser
besitzen nur eine Schneideplatte und Kühlkanäle + Spanraum - 10Reiben: Werkzeugbauformen + Vorteil1. Mehrschneidenreibahle: Schnittgeschw. v_c=> niedrig; Vorschub f => hoch
2. Einschneidenreibahle: v_c => hoch; f=>niedrig
Vorteil: erreichbare ISO- Toleranz von 6-9, erreichbare Oberflächengüte von Rz<=3micrometer - 11Arten von Senkern- Spitzsenker
- Zapfsenker
- Formsenker - 12def: Fräsen- kreisförmige Schnittbewegung (vom Werkzeug ausgeführt)
- mehrzahniges Werkzeug
- Vorschubbewegung senkrecht (oder schräg) zur Werkzeugdrehachse
- Erzeugung beliebiger Werkzeugoberflächen - 13Verfahrensarten Fräsen* Rundfräsen
- Stirn
- Umfangs
- Umfangs-Stirnfräsen
* Planfräsen
* Schraubfräsen
* Wälzfräsen
* Profilfräsen
* Formfräsen - 14Verfahrensarten Gewinde-Fräsen* Gewindefräsen (GF) für Innengewinde
- vorbearbeitetes Kernloch vorausgesetzt
- Gewindefräser ggf. mit Senkfase
* Bohrgewindefräsen (BGF) für Innengewindefräser für Innengewinde
- kein vorbearbeitetes Gewindekernloch vorausgesetzt
- Kombination von Bohren und Gewindefräsen ggf. Senkfräsen
- zunächst Einbringen der Bohrung, danach Fertigung des Gewindes
* Zirkular-Bohrgewindefräsen (ZBGF) für Innengewinde
- kein vorbearbeitetes Gewindekernloch vorausgesetzt
- simultane Fertigung von Bohrung und Gewinde - 15WälzverfahrenHobeln
Wälzfräsen
Stoßen - 16Defintion: Hobeln / Stoßen− wiederholte, meist geradlinige Schnittbewegung
− schrittweise, zur Schnittrichtung senkrechte Vorschubbewegung - 17Unterteilung Hobeln / StoßenHobeln:
Schnittbewegung durch das Werkstück (Planhobeln)
Stoßen:
Schnittbewegung durch das Werkzeug (Waagerechtstoßen, Senkrechtstoßen) - 18Merkmale Hobeln/Stoßen- niedrige Schnittgeschwindigkeit
- hohe Nebenzeit durch Rückhub
- flexibel bei Einsatz profilungebundener Werkzeuge
- kostengünstige Werkzeuge
- große Maschinenaufstellflächen bei Hobeln - 19Anwendung Hobeln / Stoßen- Profile mit geringem Auslauf
- langgestrecke Flächen
- große Ebene Flächen - 20Verfahrensmerkmale Räumen− Hohe Zerspanleistung durch vielzahniges Werkzeug
− Hohe Werkzeugkosten
− Anwendungen in der Großserienfertigung
− Maß-, Formtoleranzen IT 7 - IT 8 (IT 6)
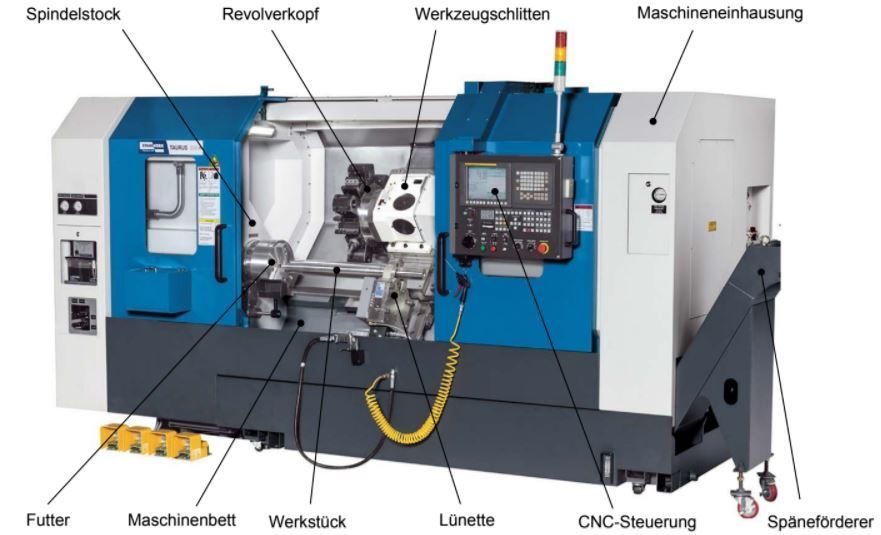
− Oberflächenrauheit Ra = 0.5 - 3.0 μm - 21Aufbau einer Drehmaschine
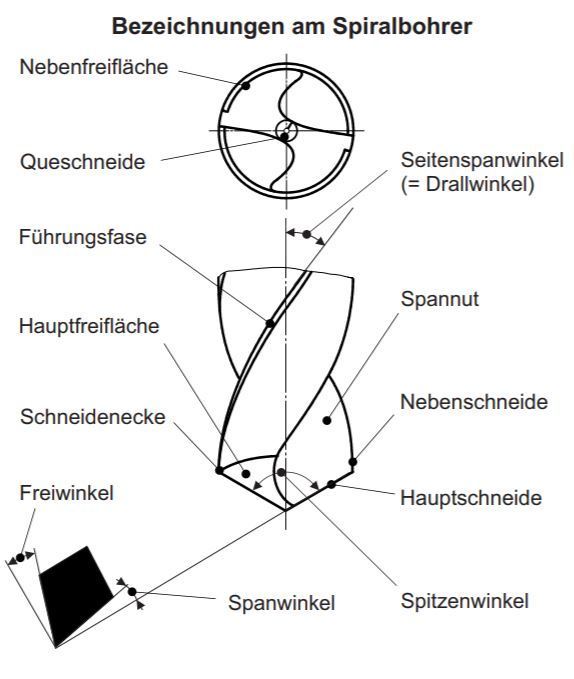
- 22Bezeichnungen am Spiralbohrer
Informationen
- Beschreibung
- Fertigungstechnik (Fertigungstechnik 2) Karteikarten am Fertigungstechnik 2 Spanen mit geometrisch bestimmter Schneide, erstellt von Louis Landgraf am 13/01/2018.
- Erstellt von
- Louis Landgraf
- Aufrufe
- 179
- Tags
- Bewertung