
Karteikarten
GdUU 7: Qualität in der Blechumformung
Karten in diesem Stapel (26)
- 1Was sind die 3 Hauptfehlerarten und Ihre Unterarten-Oberflache=> Anhau und Nachlaufkanten, Abdrücke, Einfallstellen, Faltenbildung
-Abstreckung=> Übermaßiges Ausdünnen Reißer
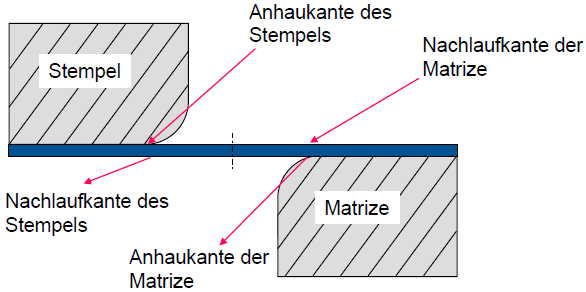
-Maßhaltigkeit=> Aufsprung - 2Was sind Anhau- und Nachlaufkanten
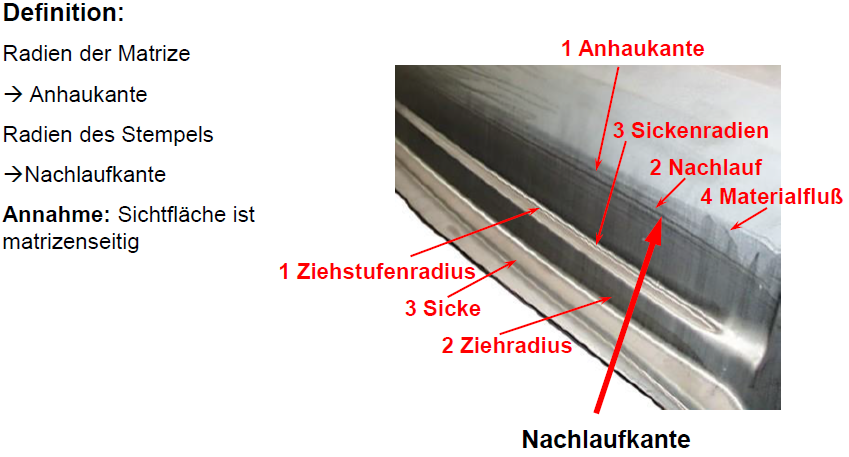
- 3Wo und Warum entstehen Anhau- und NachlaufkantenOrt: Erster Kontakt des Ziehstempels, bzw. der Ziehmatrize mit dem Material
Ursache: Hoher Gradient der Flächenpressung der Werkzeugprofilradien und Rückfederung des zurückgebogenen Materials - 4Korrekturmöglichkeiten von sichtbaren Anhau- und Nachlaufkanten Durch Veränderung des Blechhalterdruckes oder der Ziehsickenform
lassen sich die Anhau und Nachlaufkanten von Stempel und Matrize beeinflussen
Vergrößern des Stempel und Matrizenradius (Reduzierung der Sichtbarkeit)
Verringern der Stößelgeschwindigkeit
Außenhautteile werden grundsätzlich „auf dem Stempel“ beschnitten
Anhaukante des Matrizeneinlaufradius im Abfallbereich
->zusätzliche Beschneideflächen
->steigender Materialaufwand
Anmerkung:
Entscheidend für die Sichtbarkeit von Anhau- und Nachlaufkanten ist die Flächenkrümmung des fertigen Bauteils - 5Arten von Abdrücken-Oberflächenabrieb an den Matrizenkanten
-Druckstellen durch Materialablagerung in
den Ziehflächen
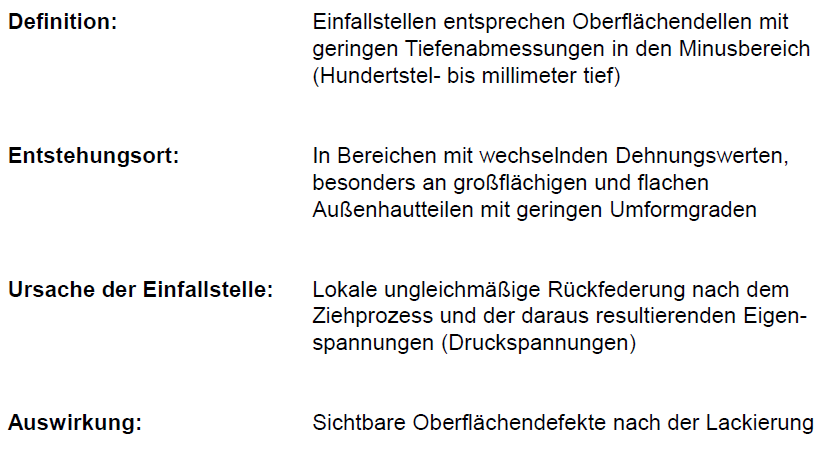
-Markierung in der Blechoberfläche - 6Definition, Entstehungsort, Ursache und Auswirkung Einfallstellen
- 7Koorrekturmöglichkeiten Einfallstellen Besseres Ausstrecken der Platine durch höheren Blechhalterdruck
Blechhaltertragebild verbessern
Schmierbild verändern
Überbombieren der Form
• Einschweißen und Auftuschieren (sehr zeitaufwendig)
• Auftragen von Kunststoff und Hinschleifen der Form (geht schneller)
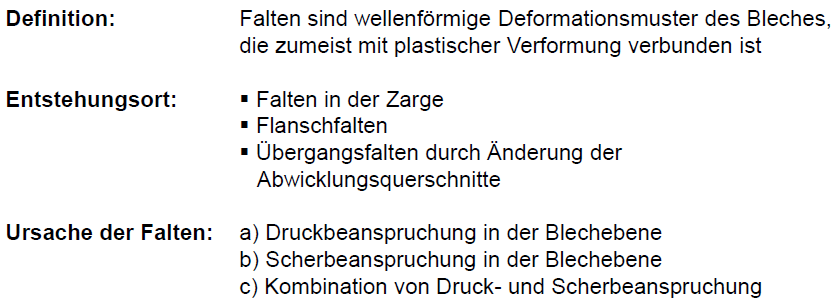
• Aufkleben von Tesafilmstreifen (geht am schnellsten) - 8Definition, Entstehungsort, Ursache def Falten
- 9Faltenarten
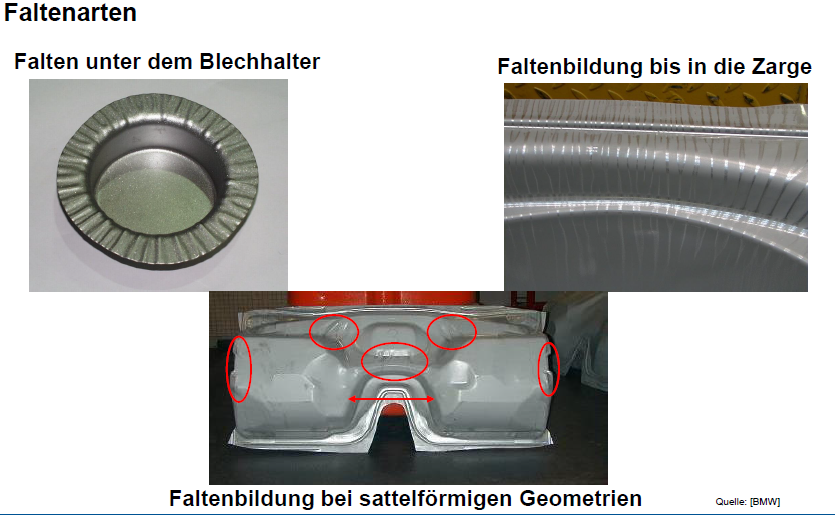
- 10Wie Bilden sich die Falten in Eckradien?Kleine Eckradien bedeuten einen großen Materialeinzug, dadurch starke Materialaufdickung.
Große Eckradien bedeuten weniger Materialeinzug und damit eine geringere Materialaufdickung. - 11Wie entsteht die Falten unter dem Blechhalelter (Falten 1. Art) Hohe Druckkräfte bei großem Flansch
Geringe Blechhalterkraft
Blechdickenverteilung und ungenaues Tuschieren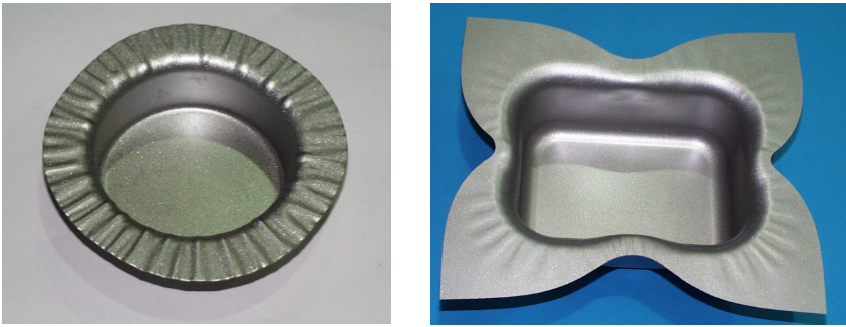
- 12Wie Entstehen Falten im Matrizenradius – (Falten 2. Art)Bei zu großem Ziehradius können Falten entstehen.
Die im Radius entstandene Falte kann dann bis in die
Zarge weiterwandern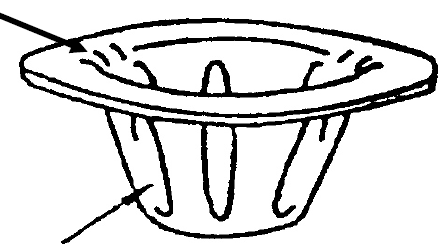
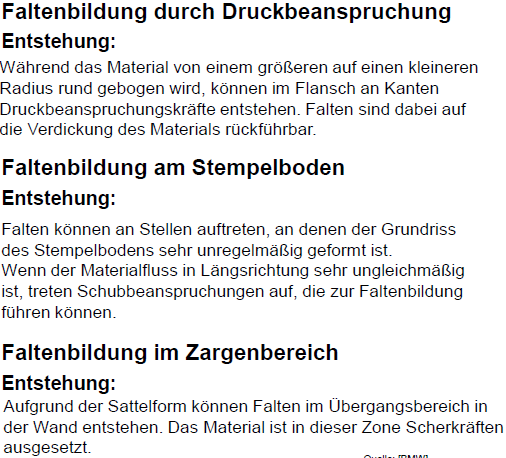
- 13Was sind die 3 Faltenentstehungsarten bei komplexen Geometrien ? Wie entstehen die?
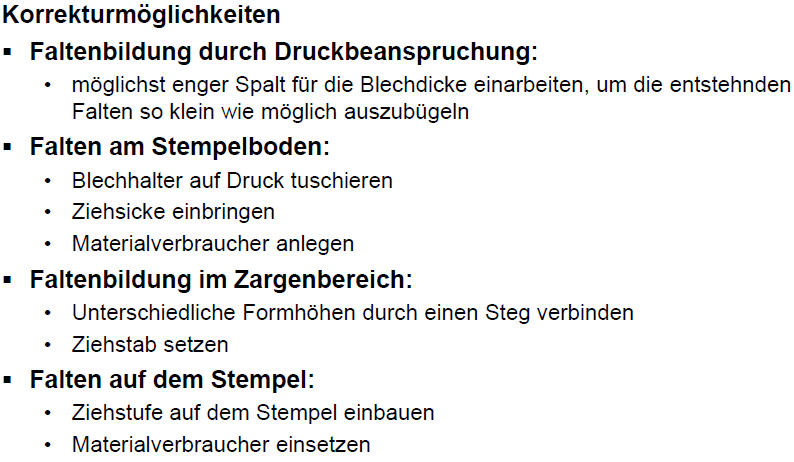
- 14Was sind die Korrekturmöglichkeiten der Faltenbildung?
- 15Was ist übermäßiges AusdünnenÜbermäßige Ausdünnung = unzulässiges Ausdünnen des Bleches bei dem Umformen
Durch übermäßiges Ausdünnen entsteht normalerweise eine Minderung
der Steifigkeit, der Festigkeit sowie verminderte Crashtauglichkeit des
Ziehteils. - 16Wie kann übermaßiges Ausdünnen festgestellt werden?Sichtkontrolle
Messung der Blechdicke
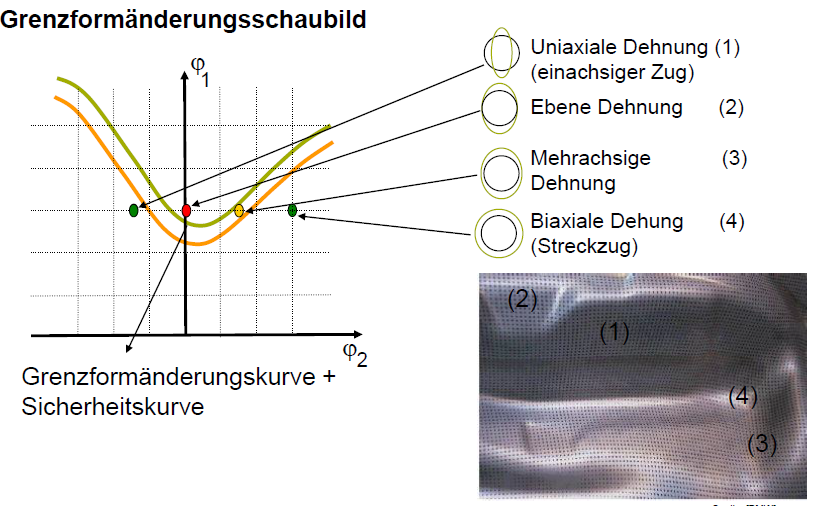
Messrasteranalyse - 17Resimi ögren cikar
- 18Wie und WO treten die Reißer ?Reißer treten immer dann auf, wenn das Material übermäßig ausgedünnt wird oder wenn eine Außenkante über die Grenze der Verformung hinaus gedehnt wird.
Orte:
-Rotationssymmetrischen Näpfen
-Rechteckiger Napf
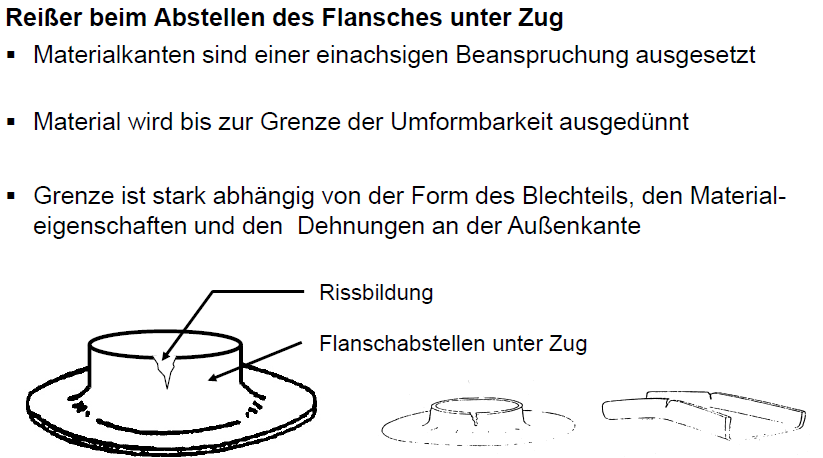
-Flanschabstellung - 19Lage des Reißers bei rotationssymmetrischen NäpfenZwei Einschnürungen sind sichtbar (Anhaukanten Stempel/Matrize)
Reißer entstehen entweder an der Anhaukante des Stempels oder der Matrize (schwächste Stellen)
Anhaukanten der Matrize und des Stempels liegen knapp vor, bzw. hinter, der reißenden Stelle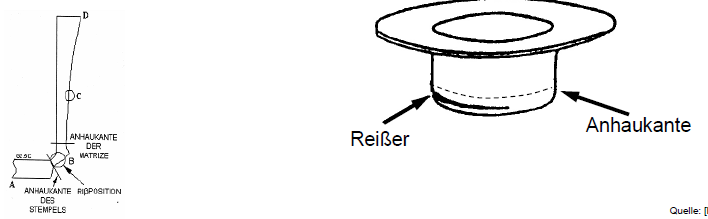
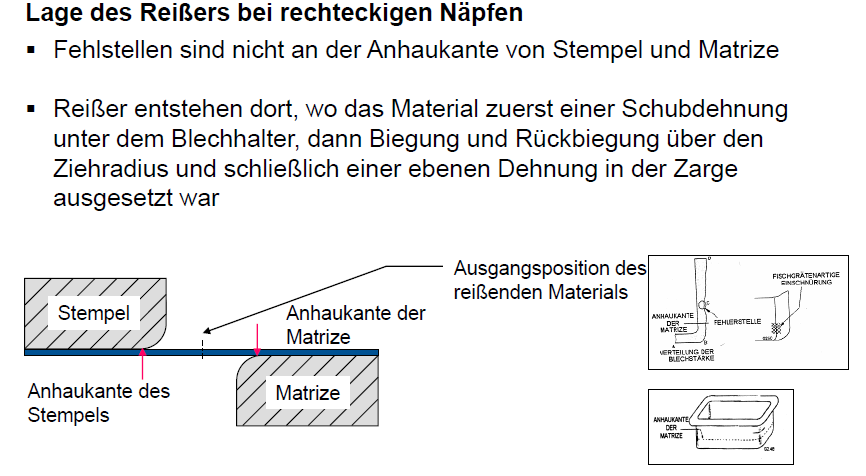
- 20Lage des Reißers bei rechteckigen Näpfen
- 21Reißer beim Abstellen des Flansches unter Zug
- 22Was sind die Korrekturmöglichkeiten der Reißer Größere Formradien
Größerer Stempel und Matrizenradius
Geringere Ziehtiefen
Reißer beim Abstellen und Durchstellen
• Sauber auf Blechdicke einarbeiten
• Vermeidung von Schnittgrat am Bauteil - 23Was sind Aufsprunge? Wie kann man die berechnen?Aufspunge sind Maßhaltigkeitsfehlern und können durch Iterative Verfahren Berechnet werden.
- 24Was sind die Potentiale der Aufsprung Reduzierung Qualitätsarbeit im Werkzeugbau
Gesamtheitliche Betrachtung mit Aufsprungberechnung und kompensation
Ableitung eines über- bzw. unterbogenenen Flächenmodells für die Werkzeugwirkflächen
Verlässliche Aussagen über Maßhaltigkeitsprognosen bereits in der Engineeringphase
Umsetzung von „Prävention anstatt Kompensation“ - 25Was sind Fehlerursachen und Maßnahmen der Reißer***Fehlerursache:
Platine zu weit ausgezogen
Ziehrand zu groß
Platine trocken
harte Stellen
Radien n.i.O.
***Maßnahme:
Druck verändern
Schmierpunkt setzen
Radien und Blechhalter polieren
harte Stelle eventuell nachtuschieren - 26Wie und Warum tuschiert man ein Werkzeug Druckbild zeigt fehlende tragende Flächen
Gesamte Fläche muss sauber tuschiert werden
Abziehen der tuschierten Fläche unter der Presse ->Möglichkeit der Nachkontrolle
Informationen
- Beschreibung
- Karteikarten am GdUU 7: Qualität in der Blechumformung, erstellt von Alpcan Güray am 09/02/2018.
- Erstellt von
- Alpcan Güray
- Aufrufe
- 323
- Bewertung