
Karteikarten
Entrenamiento para el proceso de DIE CASTING
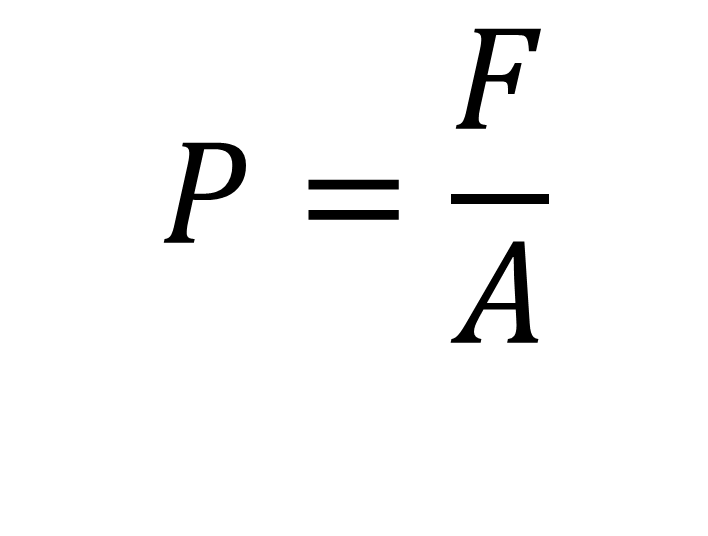
Karten in diesem Stapel (89)
- 1SESIÓN 1: PRESIÓN, CÁLCULO DE ÁREAS Y VOLÚMENES
- 2¿Que es presión y cual es su unidad de medición?La presión es una fuerza aplicada a un área determinada
Unidades: PSI (libras por pulgadas cuadradas) - 3¿Que es fuerza y cual es su unidad de medición?La fuerza es una acción que cambia el movimiento o la forma de un objeto
Unidades: lb (libras) - 4¿Que es Área y cual es su unidad de medición?El área es la medida de una superficie
Unidades: in2 (pulgadas cuadradas) - 5Formula de la presión
- 6Formula del área de un circulo y unidadUnidad in2
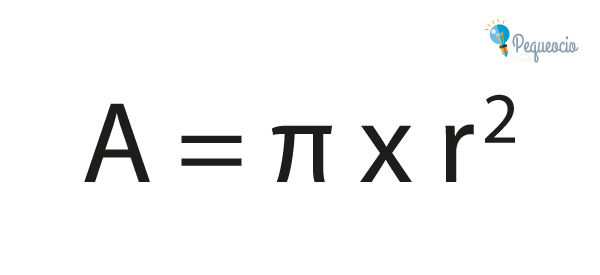
- 7Cilindro (Volumen)Volumen = área del circulo x longitud del cilindro
unidad: in3 - 8¿Que son los acumuladores?Son dispositivos utilizados para almacenar aceite presurizado y entregar presiones tan altas que una bomba normal no podría alcanzar
- 9¿Como está compuesto un acumulador?En la parte superior del cilindro se encuentra almacenado gas nitrógeno y por la parte de abajo entra aceite presurizado que empuja al pistón hacia arriba y provoca que el nitrógeno se comprima
- 10¿Que es la Pre-Carga?Es la cantidad de nitrógeno (en psi) que tiene que meterse dentro del acumulador para que trabaje correctamente
- 11Típicas unidades de medida.
- 12PSILibras por pulgadas cuadrada, utilizada para medir presión
- 13IPSPulgadas por segundo, utilizada para medir velocidad
- 14mSMilisegundos, 1000 milisegundos es 1 segundo, utilizada para medir tiempo
- 15in2Pulgadas cuadradas, para medir área
- 16In3Pulgadas cúbicas, para medir volumen
- 17in3/secpulgadas cubicas por segundo, utilizadas para medir flujo de un volumen de maerial por cada segundo que pasa
- 18Lbs/in3Libras por pulgada cúbica, para medir la densidad de un material, o sea cuántas libras pesa una pulgada cúbica de material
- 19InHgPulgadas de Mercurio, para medir la presión utilizada para el vacío
- 20SESIÓN 2: PORCENTAJE DE LLENADO Y POSICIONES DE DISPARO.
- 21PARÁMETROS DEL PROCESO.
- 22Calcular la cantidad de aluminioDividimos el peso del aluminio (libras) entre su densidad (0.093 lbs/in3) y nos da el volumen de aluminio que se vertió
- 23Porcentaje de llenado de la recámaraDividimos el volumen de aluminio entre el volumen de la recámara (cálculo del volumen de un cilindro) y lo multiplicamos por 100 para obtener el porcentaje de llenado
- 24Ejemplo: tenemos una recámara de 4 in de diámetro y 30 in de longitud efectiva. Si 13 libras de aluminio son vertidas, ¿Qué tan llena esta la recámara?V = 12.56 in2 x 30 in = 376.8 in3
V de aluminio = 13 (lbs) / 0.093 (lbs/in3) = 139.78 in3
Porcentaje de llenado = (139.78 in3 / 376.8 in3) x 100 = 37.1% - 25Porcentaje recomendado para la recamaraEntre 25% y 60%
- 26Posición de recámara llena (P1)Es la posición a la que debe de haber avanzado el pistón para lograr que la recámara este completamente llena de aluminio
- 27Calculo de la posición de recámara llena (P1)Se calcula dividiendo el volumen total de aluminio vertido entre el área de la cara del pistón. Luego se le resta a la longitud efectiva
- 28EjemploP1= Long efect - (Vol. Total de la colada / área cara pistón)
d= 179.38 in3 / 12-56 in2 = 11.13 in
P1= 30 in - 11.13 in = 18.87 in - 29Posición de corredores llenos (P2)Es la posición a la que debe haber avanzado el pistón para lograr que el aluminio avance hasta llenar por completo los corredores, llegando hasta el área de entrada
- 30Calcular la posición de corredores llenos (P2)Para calcular la P2 se pesan juntos la pieza y los cacahuates, (sin tomar en cuenta los corredores ni la galleta).
Se divide ese peso entre la densidad del aluminio, con eso obtenemos el volumen.
Dividimos este volumen entre el área del pistón y obtenemos una distancia.
Esta distancia se le resta la longitud efectiva y se obtiene P2. - 31Ejemplo: Tenemos una pieza y cacahutes que pesan 5.01 lbP2= Long. Efect - (Vol. pieza + cacahuates / área cara pistón)
V= 5.01 lb / 0.093 lbs/in3 = 53.76 in3
d= 53.76 in3 / 8.03 in2 = 6.69 in
P2= 24.5 in - 6.69 in = 17.81 in - 32Posición Final de Disparo (P3) (EOS)Es la posición a la que tiene que haber llegado el pistón para que se llenen por completo las cavidades y los cacahuates
- 33Formula P3Se calcula restándole la longitud de la galleta a la longitud efectiva
P3= Long. Efectiva - Espesor de galleta - 34SESIÓN 3: VELOCIDADES DE DISPARO Y TIEMPO DE LLENADO.
- 35Presión de cavidadUna vez la cavidad llena, por medio del pistón, se aplica cierta cantidad de presión al aluminio durante la solidificación
- 36Formula de presión de cavidadPC = pm*Ac / Ap
pm= presión hidráulica (psi)
Ac= Área cilindro (in2)
Ap= Área del pistón (in2) - 37Ejemplo: Se tiene un cilindro de 5.5 in de diámetro, una presión hidráulica de 1800 psi, y un diámetro de pistón de 3.2 in. Calcular la presión de cavidad.PC= 1800 psi * 23.75 in2 / 8.042 in2 = 5315.84 psi
- 38Presión de intensificaciónSi se requieren valores de presión de cavidad y la máquina no los puede alcanzar, se utiliza la presión de intensificación por medio de los acumuladores en la máquina para lograr una mayor presión hidráulica
- 39Ejemplo: Se tiene un cilindro de 5.5 in de diámetro, una presión de intensificación de 3000 psi, y un diámetro de pistón de 3.2 in. Calcular la presión de cavidad.PC = 3000 psi * 23.75 in2 = 8861.94 psi
- 40Para alcanzar una presión de cavidad de 1200 psi, ¿que presión de intensificación debemos aplicar?Una presión de intensificación de 4063 psi
- 41Velocidad de disparo lentoSirve para poder evacuar el aire de la recámara de manera adecuada
- 42¿que pasa si la velocidad es muy lenta?Se atrapa el aire detrás de una ola de aluminio
- 43¿Que pasa si la velocidad es muy rápida?Las olas atrapan dentro de sí mismas
- 44Velocidad de entrada (Gate Velocity)Es la velocidad a la que el aluminio se esta moviendo a través de las entradas hacia las cavidades.
Unidades: Pulgadas por segundo (IPS). - 45¿Porque es importante?Es importante para generar el ¨flujo atomizado¨.
Tiene un gran efecto en el llenado y acabado de superficie. - 46¿Que pasa si la velocidad de entrada es muy alta?Si es muy alta, deteriora la vida del molde.
- 47¿Entre que rango debe de estar la velocidad de entrada?Entre 1200 y 1500 IPS
- 48Formula de velocidad de entradaGV = FSV * Área de pistón / Área de entrada total
- 49Ejemplo: Se tiene un pistón de 4.5 in de diámetro, una velocidad de 110 in/s y un área de entrada total de 1.3 in2Área del pistón = 15.90 in2
Q = 110 in/s x 15.90 in2 = 1749.47 in3/s
GV = 1749.47 in3/s / 1.3 in2 = 1345.75 in/s - 50Flujo atomizadoEs importante lograr un flujo atomizado, éste se obtiene gracias a la velocidad de Gate y ayuda a producir un buen acabado en la superficie
- 51Formula del flujo atomizadoFA = D x Gt x (GV) ^ 1.7
GV = Gate velocity (in/s)
D = Densidad aluminio (lbs/in^3)
Gt = Espesor área de entrada (in) - 52¿Cuando se alcanza el flujo atomizado?Cuando el valor de FA es mayor o igual a 750
- 53EjemploFA = (0.093)(0.6 in)(1200 in/s)^1.7
FA = 957.73 > 750 por lo tanto, alcanzamos el flujo atomizado - 54Inicio del disparo rápidoEs la posición donde se inicia el disparo rápido
Teóricamente debe empezar en cuanto la recámara esté llena y debe alcanzar la velocidad de disparo rápido antes de que el aluminio llegue al área de entrada - 55Velocidad de disparo rápido (FSV)Junto con el diámetro del pistón, determina la cantidad de aluminio que fluye conforme pasa el tiempo, este flujo influye en el tiempo de llenado y en la velocidad de entrada
- 56¿Según NADCA, cual es el rango en el que se recomienda que debe de estar la Gate Velocity?Debe estar entre 1200 y 1500 IPS
- 57Formula del disparo rápidoFSV = GV X A entreada / A pistón
- 58Ejemplo: se tien un pistón de 4 in de diámetro, un área de entrada total de 1.2 in2 y una velocidad de entrada GV de 1200 IPSFSV = (1200 in/s X 1.2 in2) / 12.566 in2 = 114.59 IPS
- 59Tiempo de llenado (Fill Time)Es la cantidad de tiempo que tarda en llenar completamente la cavidad junto con cacahuates
Unidades: milisegundos (mS) - 60SESIÓN 4: PRESIÓN DE CAVIDAD, DE INTENSIFICACIÓN Y TONELAJE.
- 61GalletaCualquier variación en el espesor de galleta nos indica que hubo un cambio en el volumen de aluminio vertido
Algunos problemas de porosidad son atribuibles a galletas cortas - 62¿Cual es el espesor mas común de galleta en nuestros productos?de 1¨ hasta 2 1/2¨ dependiendo de cada caso
- 63Cambios en la medida de recámara y pistónCuando un proceso establece el uso el uso de recámara y pistón de una medida en específico, incluso un pequeño cambio puede tener un gran efecto en el proceso
- 64¿Que pasa cuando el diámetro del pistón es más grande? *Asumiendo que la longitud de la recámara no cambia** La recámara está menos llena, hay que incrementar la distancia del disparo lento
* Aumentar la velocidad de disparo lento
* Disminuir la velocidad de disparo rápido para mantener el GV y tiempo de llenado
* Aumentar la presión de intensificación para mantener la misma presión de cavidad - 65Menciona las ventajas y desventajas de que el diámetro del pistón sea más grandeVentajas: Velocidad de entrada más alta alta permite disminuir el tiempo de llenado
Desventajas: Se tiene que evacuar más aire de la recámara, así que el disparo lento debe ser más largo - 66¿Que pasa cuando el diámetro del pistón es más pequeño?* La recámara está más llena, hay que disminuir ka distancia del disparo lento
* Disminuir la velocidad de disparo lento
* Aumentar la velocidad de disparo rápido para mantener la GV y tiempo de llenado
* Disminuir la presión de intensificación para mantener la misma presión de cavidad - 67Menciona las ventajas y desventajas de que el diámetro del pistón sea más pequeñoVentajas: Puede alcanzar una presión de cavidad más alta. Menos aire a evacuar.
Desventajas: El porcentaje de llenado puede ser muy alto. Requiere velocidades de disparo rápido más altas. - 68Temperatura del molde* El control de la temperatura del molde es vital
* Un buen diseño e ingeniería del molde es esencial
* Mantener las temperaturas consistentes y estables - 69¿La temperatura se ve afectada por..?* Tiempo de ciclo
* Tipo de aleación
* Temperatura del metal
* Líneas de enfriamiento del molde
* Lubricación
* Temperatura y humedad del ambiente - 70A que temperatura debe estar el molde y cual es la temperatura de precalentado* 500F y 600F en promedio
* Precalentado: 300F o más - 71Lubricación del moldeSu principal propósito es proteger el molde y obtener una fácil extracción de la pieza (evitar pieza pegada)
Se utiliza una mezcla de lubricante con agua, la cual es aplicada por medio del manifold - 72Puntos a considerar* Lo ideal es un sprayeo atomizado, pequeñas gotas son más efectivas para cubrir, humedecer y enfriar el molde
* Una gota grande rebota de la superficie
* Hay que conocer el patrón de temperatura del molde para conocer los puntos de mayor temperatura - 73Rise TimeEs el tiempo que transcurre para alcanzar la presión final. Teóricamente, la intensificación debería iniciarse exactamente al final del disparo
- 74Regla general para calcular este tiempoEs 1 mS por cada 0.001 in de espesor de entrada.
SOLO SIRVE COMO PUNTO DE PARTIDA - 75Área proyectada (in2)El área de la pieza, se mide tratando de descomponer la pieza en varias figuras geométricas como rectángulos, círculos, triángulos, etc.
que pueden ser calculadas fácilmente y al final se suma todo - 76¿Porque es importante el área proyectada?Es un parámetro muy importante para el cálculo del tonelaje de cierre requerido en la máquina
- 77Tonelaje (TON)la cantidad de toneladas de presión en el cierre de la máquina, requerida para evitar que las dos partes del molde se abran o se separen durante el disparo
- 78Formula de TonelajeTON = Área proyectada X Presión de cavidad / 2000
- 79Tiempo de ciclo (seg)Es la cantidad de tiempo que le toma a la máquina el completar un ciclo completo, en general se trata de reducirlo pero siempre cuidando el obtener buenas piezas
- 80Tiempo de ciclo (seg) 2Se puede dividir en elementos como:
* Cierre de molde
* Tiempo de vertido
* Tiempo de disparo
* Tiempo de intensificación
* Apertura de molde
* Extracción de la pieza - 81SESIÓN 5: ESPESOR DE GALLETA, TEMPERATURA Y LUBRICACIÓN DEL MOLDE.
- 82Lubricación del molde* Mezcla de agua - lubricante
* Al tocar la superficie caliente se evapora el agua. Esto reduce la temperatura en ese punto - 83Lubricación del molde 2* Después de la aplicación del lubricante, el manifold sopla aire para remover el exceso de líquido que haya quedado sobre el molde
* El mantenimiento de los manifolds es muy importante - 84Que pasa cuando hay demasiada lubricación y cuando hay falta de lubricación* Demasiada lubricación: piezas oscuras, con manchas y falta de llenado
* Falta de lubricación: piezas brillantes, quebradizas, con arrastres, áreas negras (cárbon) - 85¿Que es el PQ^2?Es el documento que utilizamos para obtener los principales parámetros necesarios para empezar a correr cierto número de parte
Además, funciona para saber si alguna pieza puede o no correr en cierta máquina - 86Perfil de disparoEs para ver los principales elementos a identificar en el perfil de disparo
- 87Control de procesoUna vez que se tienen piezas de buena calidad, un proceso establecido, se trata de controlar el proceso para que no cambie y sigamos con la producción normal
- 88Que es lo que se busca en el proceso de Die casting* Proceso robusto
* Mantenimiento preventivo
* Mejora continua - 89¿Como evitar porosidad por encogimiento?La manera mas rentable de minimizar porosidad por encogimiento es desde el diseño del producto
El objetivo es asegurarse que los huecos por encogimiento estén localizados donde no afecten negativamente al diseño pretendido de la pieza
Informationen
- Beschreibung
- DIE CAST
- Erstellt von
- Jorge Marrufo · Mär 2019
- Aktualisiert
- 13 Mär 2019
- Aufrufe
- 749
- Tags
- Bewertung