
Karteikarten
BALANCEO DE LÍNEA DE ENSAMBLE GRUPO #8
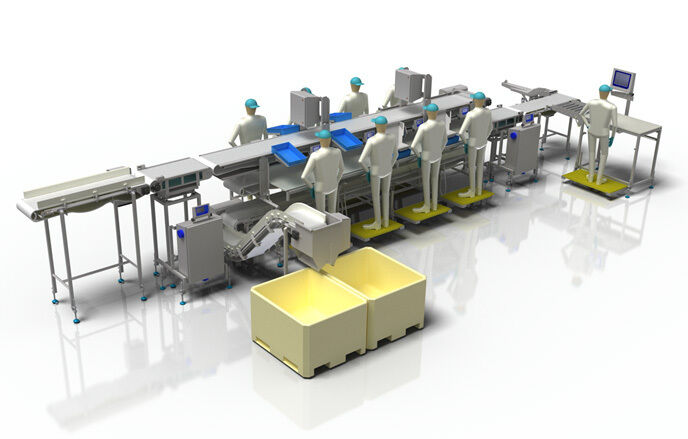
Karten in diesem Stapel (25)
- 1Curso: Administración de Operaciones 3 Docente: Licda. Marlenne Bran Auxiliar: Licda. Cindy Veliz Salón 315 GRUPO #8
- 2BALANCEO DE LÍNEA DE ENSAMBLEconsiste en la agrupación de las actividades secuenciales de trabajo en centro de trabajo, con el fin de lograr el máximo aprovechamiento de la mano de obra y equipo, de esta forma reducir o eliminar el tiempo ocioso.
- 3OBJETIVO DE LA LÍNEA DE ENSAMBLE:Igualar los tiempos de trabajo en todas las estaciones del proceso.
- 4CARACTERÍSTICASDeben existir ciertas características para que la producción en línea de ensamble sea práctica.
- 5*Puede requerir una nueva configuración de la disposición de las instalaciones..
- 6*Se realiza las veces que sea necesario..
- 7*Conforme cambia el diseño de los bienes tiene que volverse a balancear la línea..
- 8PASOS PARA EL BALANCEO DE LÍNEA DE ENSAMBLEEspecifica el orden en que se deben realizar las tareas en el proceso de ensamble
- 9Paso 1Especificar la secuencia de las relaciones de las tareas.
- 10Paso 2Determinar el tiempo del ciclo.
- 11Paso 3Determinar la cantidad mínima de estaciones de trabajo.
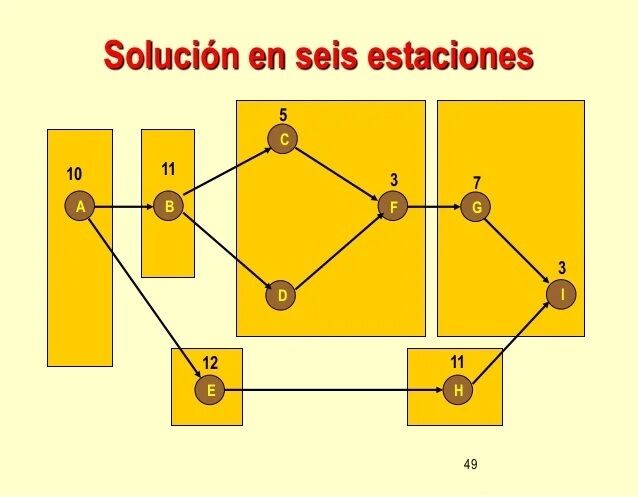
- 12Paso 4Seleccionar una regla principal para asignar tareas a las estaciones de trabajo y una segunda para desempatar.
- 13Paso 5Asignar tareas, de una en una, en las estaciones de trabajo.
- 14Paso 6Evaluar la eficiencia del balanceo obtenido.
- 15ELEMENTOS DE LÍNEA DE ENSAMBLEA continuación, compartimos los elementos para que se optimice las líneas de ensamble y logren alcanzar el ritmo y los objetivos deseados.
- 161. Elemento de trabajoEs la mayor unidad de trabajo que no puede dividirse entre dos o más
operarios sin crear una interferencia innecesaria entre los mismos.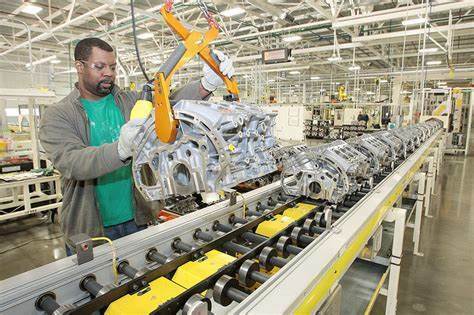
- 172. OperaciónEs un conjunto de elementos de trabajo asignados a un puesto de trabajo.
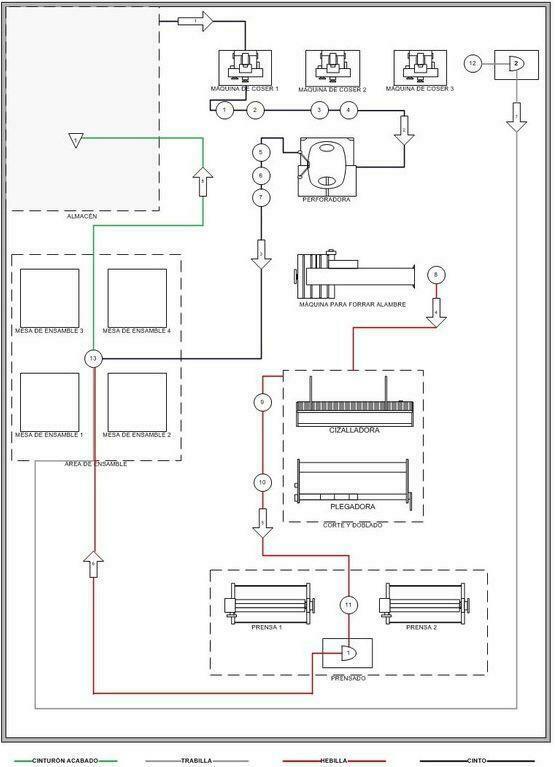
- 183. Puesto ó estación de trabajo.Es un área adyacente a la línea de ensamble, donde se ejecuta una cantidad
dada de trabajo (una operación).
- 194. Tiempo de ciclo.Es el tiempo que permanece el producto en cada estación de trabajo.
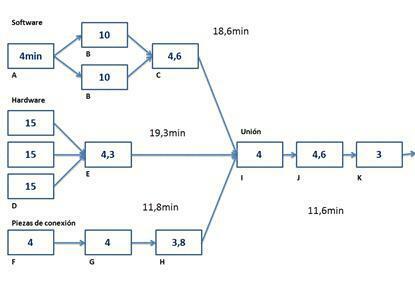
- 205. Demora de balance.Es la cantidad total de tiempo ocioso en la línea que resulta de una división
desigual de los puestos de trabajo.
- 21CONSIDERACIONES DE UNA LÍNEA DE ENSAMBLEDeben existir ciertas condiciones para que la producción en línea sea eficiente
y práctica. A continuación, se mostrará una serie de consideraciones a tomar
en una línea de ensamble: - 221. Cantidad.El volumen o cantidad de producción debe ser suficiente para cubrir el costo
de la preparación de la línea. Esto depende del ritmo de producción y de la
duración que tendrá la tarea.
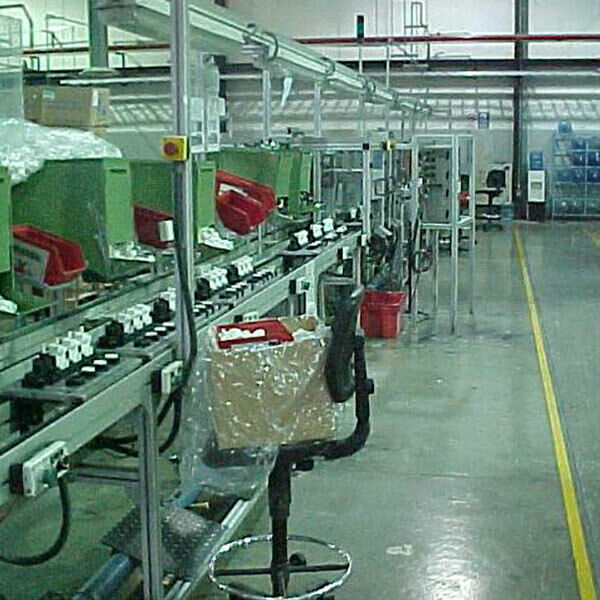
- 232. Continuidad.Deben tomarse medidas de gestión que permitan asegurar un aprovisionamiento continuo de materiales, insumos, piezas y subensambles. Así como coordinar la estrategia de mantenimiento que minimice las fallas en los equipos involucrados en el proceso.
- 243. Equilibrio.Los tiempos para cada operación en la línea deben ser aproximadamente
iguales.
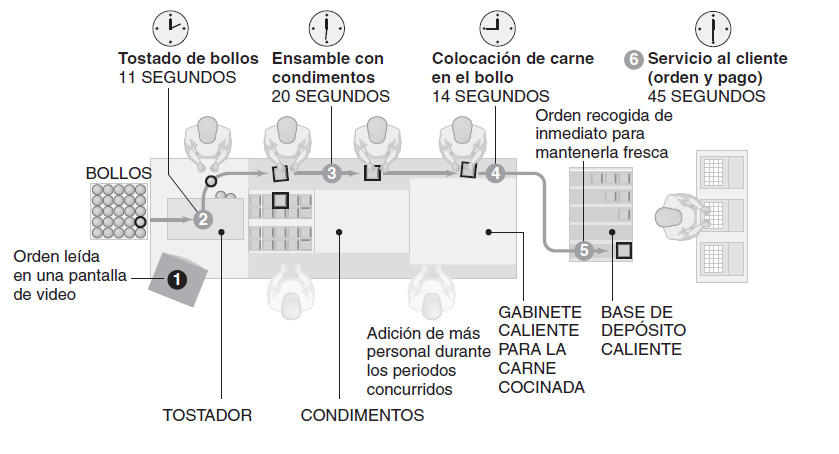
- 25EJEMPLO: BALANCEO DE LÍNEA DE ENSAMBLE
Informationen
- Beschreibung
- GRUPO #8 CURSO ADMINISTRACIÓN DE OPERACIONES 3 SALON 315 JORNADA NOCTURNA
- Erstellt von
- Mavelin Perez
- Aufrufe
- 194
- Tags
- Bewertung