
10288479
Description

Flashcards by Ruben Weiher, updated more than 1 year ago

|
Created by Ruben Weiher
about 9 years ago
|
|
| Question | Answer |
| Gib die Definition der Werkzeugmaschine wider | Eine WZM ist eine Arbeitsmaschine, die ein Werkzeug am Werkstück unter gegenseitiger bestimmter Führung zur Wirkung bringt. Sie übernimmt die Werkzeug- und Werkstückhandhabung und das Aufnehmen, Verarbeiten und Rückführen von Informationen über den Fertigungsvorgang |
| Welche Beschreibungsgrößen gibt es beim Laserstrahlschmelzschneiden? | - Leistungsdichte des Lasers - erreichbare Schnittfugenbreite - erforderliche Schnittfugenqualität - Dicke des zu trennenden Materials - umsetzbare Schnittgeschwindigkeit - bearbeitbare Werkstoffe |
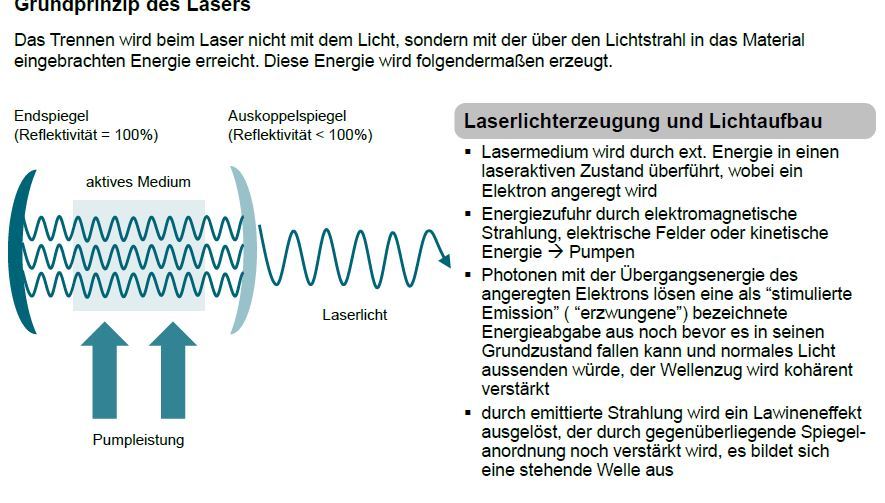
| Erläutere das Grundprinzip des Lasers | |
| Welche Varianten des Laserschneidens kennst Du? | - CO2-Laser - Nd:YAG-Laser (Neodym-dotierter Yttrium-Aluminium-Granat-Laser) - Farbstoff-Laser - Dioden-Laser - Excimer-Laser |
| Nenne Vorteile des Laserstrahlschneidens | - Hohe Bearbeitungsgeschwindigkeiten (Vorschub) möglich - Komplexe Konturen sehr genau herstellbar, insb. bei dünnen Blechen - berührungslose Bearbeitung - gute Automatisierbarkeit - kleine Schnittufen - hohe Oberflächengüten |
| Nenne Nachteile des Laserstrahlschneidens | - punktförmig hoher Wärmeeintrag in das Material - schwierige Bearbeitung spiegelnder Oberflächen - hohe Investitionskosten - hohe Betriebskosten - präzise Fertigung nur bei dünnen Blechen - schlechter Wirkungsgrad |
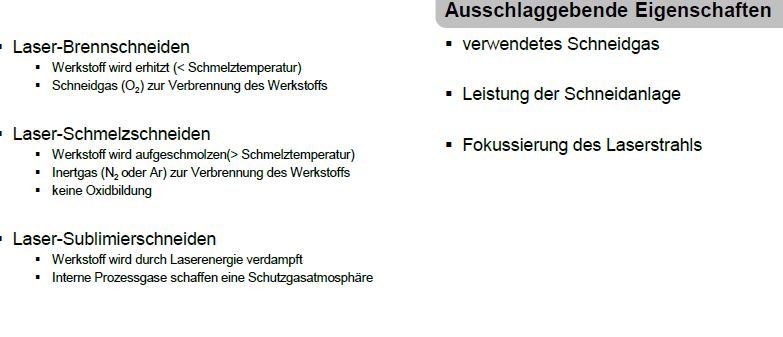
| In Abhängigkeit er Zustandsänderung des Materials in der Schnittfuge werden verschiedene Verfahren des Laserschneidens unterschieden. Erläutere diese. | |
| Erläutere das Prinzip des Wasserstrahlschneidens | Beim Wasserstrahlschneiden wird das Wasser mit hohem Druck mit speziellen Düsen auf das zu bearbeitende Material gerichtet. |
| Nenne Eigenschaften des Wasserstrahlschneidens | - Keine Staub - und Geruchsentwicklung - Hohe Schnittgeschwindigkeiten möglich - Keine Temperaturbeeinflussung des Werkstücks - Dünne Stege möglich - Geringer Rüstaufwand -Hohe Investitionen - Hohe Wartungs- und Reparaturkosten - Hohe Geräuschentwicklung |
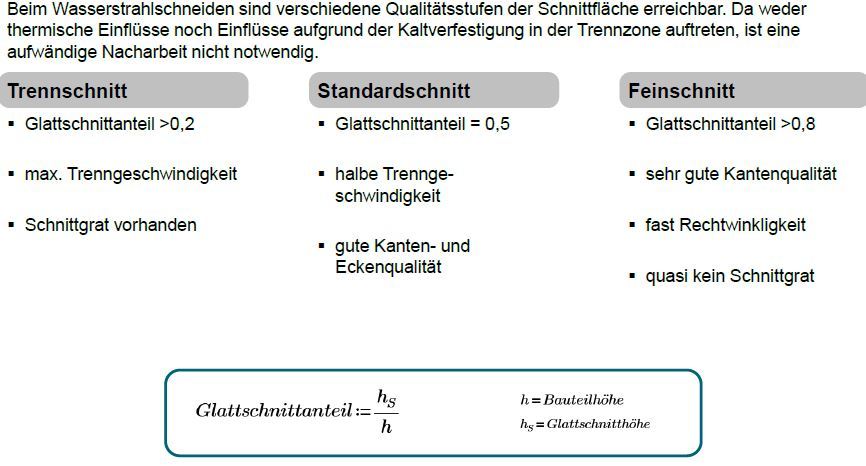
| Erläutere die drei unterschiedlichen Schnittarten und gib deren Glattschnittanteil an | |
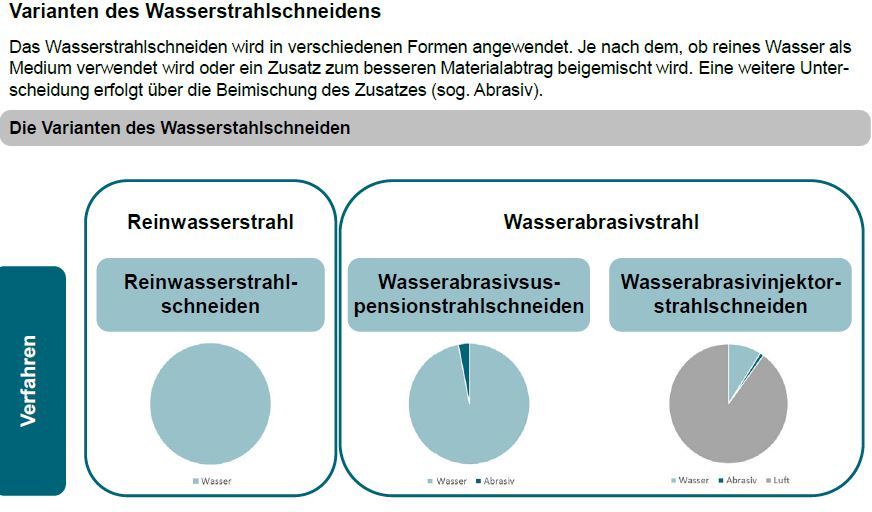
| Das Wasserstrahlschneiden findet in zwei unterschiedlichen Varianten Anwendung. Welche sind diese? | |
| Erläutere die Variante des Reinwasserschneidens. | - Wasser übt Druckkräfte auf Werkstückoberfläche aus - Zusätzlich kommt es zu Scherkräften durch querströmende Flüssigkeit - Enstehung von Verformungsenergie - Einsatz bei weicheren Oberflächen - Strahlgeschwindigkeit: 3x Schallgeschwindigkeit |
| Erläutere die Variante des Wasserstrahlabrasivsuspensionsschneidens | - Deutliche Erhöhung der Schneidleistung und damit der Abtragsleistung durch Zusatz eines Abrasivs (z.B. Stahlkies, Granatsand, Korundsand oder Olivinsand) - Korndurchmesser von 0,1 bis 0,5 mm finden je nach Anwendungszweck Verwendung - Anwendung bei harten und dickwandigen Werkstoffen - Strahlgeschwindigkeit: 4x Schallgeschwindigkeit |
| Erläutere das Wasserstrahlabrasivinjektionsschneiden | - Neben einem Abrasiv wird zusätzlich Luft beigemischt - Strahlgeschwindigkeit: 1,5-fache Schallgeschwindigkeit |
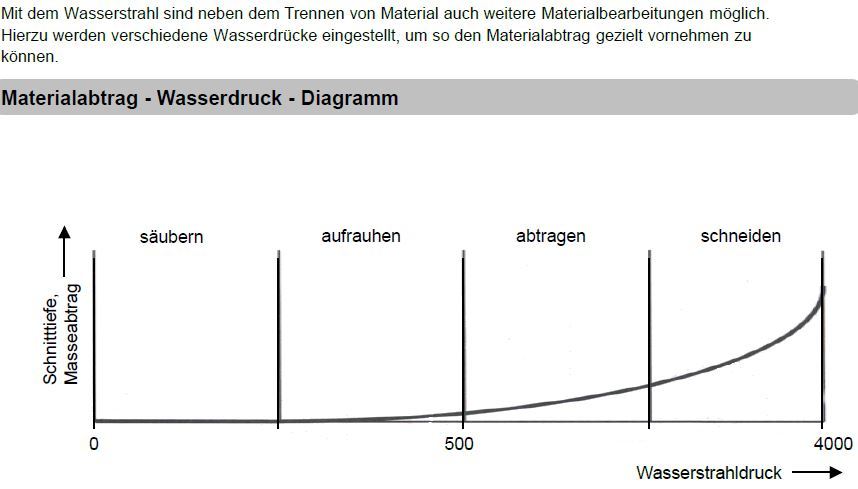
| Skizziere die Kurve der Schnittiefe/Masseabtrags über den Wasserstrahldruck und kennzeichne die Bereiche der Verfahrensarten Säubern, Aufrauhen, Abtragen und Schneiden. | |
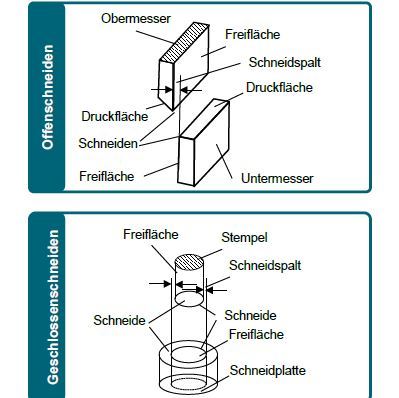
| Stanzen ist ein spanloses Fertigungsverfahren, bei dem mit optimaler Werkstoffausnutzung bei geringem Abfall eine große Menge präziser und komplexer Werkstücke hergestellt wird. Welche grundlegende Unterscheidung gibt es beim Stanzen? | Unterscheidung zwischen "Offenschneiden" und "Geschlossenschneiden" |
| Welche Vorteile gibt es beim Stanzen? | - vielseitiger Einsatz - hohe Genauigkeit - spanlose Fertigung - Einzel- und Massenproduktion - schnelle Fertigung - geringer Energieverbrauch - gut automatisierbar |
| Welche Nachteile gibt es beim Stanzen? | - Verschleiß der Schneiden - komplexe Werkzeugherstellung - sich ändernde Qualität - Blechdicke max. 8 mm - große Lärmentwicklung - Bildung von Schnittgrat |
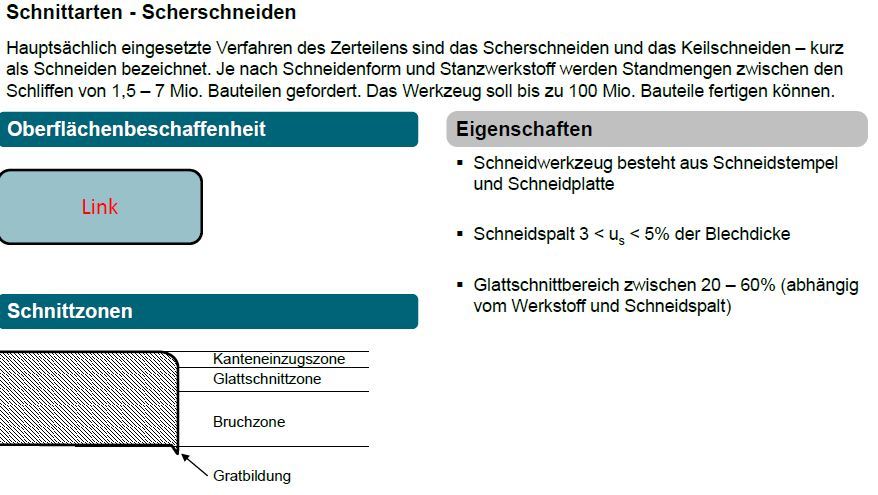
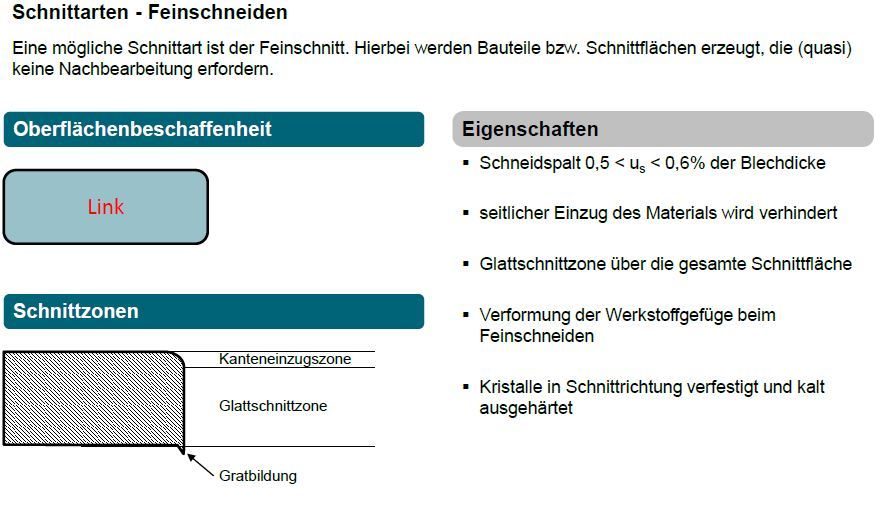
| Welche Schnittarten gibt es beim Stanzen? | Scherschneiden, Feinschneiden |
| Zeichne die Schnittzonen beim Scherschneiden und gib Eigenschaften der Methode an. | |
| Zeichne die Schnittzonen beim Feinschneiden. Gib auch hier die Eigenschaften an. | |
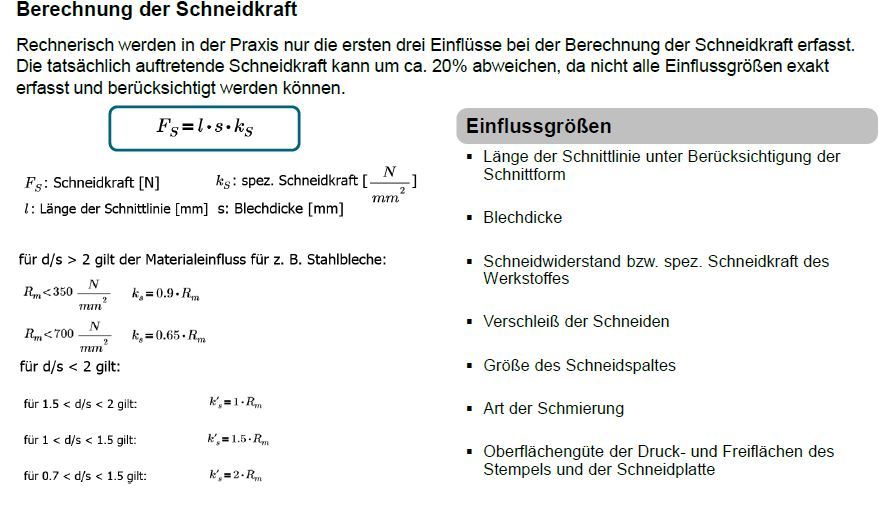
| Welche Einflussgrößen gibt es bei der Berechnung der Schneidkraft beim Stanzen? | - Länge der Schnittlinie unter Berücksichtigung der Schnittform - Blechdicke - Schneidwiderstand bzw. spez. Schneidkraft des Werkstoffes - Verschleiß der Schneiden - Größe des Schneidspaltes - Art der Schmierung - Oberflächengüte der Druck- und Freiflächen des Stempels und der Schneidplatte |
| Wie wird die Schneidkraft berechnet? | |
| Welche weiteren Einflüsse auf die Schneidkraft gibt es? | - Gekrümmte oder winklig angeordnete Schneidengeometrie - geneigte Druckfläche (dachförmig nach innen) - versetzte Stempelhöhen (zeitl. versetztes Auftreffen) |
| Die Führungen der Ober- und Unterteile der Werkzeuge spielen eine wesentliche Rolle. Sie müssen exakt auf den Prozess ausgelegt sein, um die geforderte Genauigkeit der Werkzeuge über den Herstellungsprozess zu gewährleisten. Welche Arten der Führung kennst Du? Welche Eigenschaften haben sie? | - ungeführtes Schneidwerkzeug (einfachste Art, kostengünstig, Gefahr eines ungleichmäßigen Schneidspaltes, nur für kleine Stückzahlen geeignet - Plattenführung (geringe Bauhöhe, hoher Aufwand bei Herstellung und Wartung, unflexibel bei Geometrieänderungen, mittlere bis große Stückzahlen) - Säulenführung (Führung des gesamten Werkzeugs, sehr hohe Maß- und Formgenauigkeit, Einsatz von genormten Einzelteilen, konstruktiver Mehraufwand? |
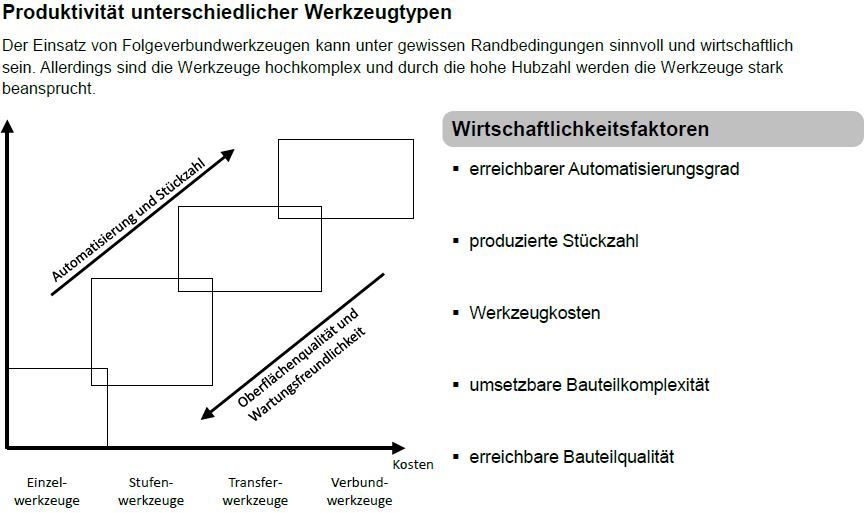
| Es gibt verschiedene Werkzeugtypen, die sich nach ihrem jeweiligen Aufbau, dem Einsatz, dem Werkstücktransport etc. unterscheiden. Es wird zwischen EInzel-, Stuffen-, Folgeverbund- und Gesamtverbundwerkzeugen unterschieden. Ordne die 4 Werkzeugtypen in ein KO-System Produktivität über Kosten ein. | |
| Gib Merkmale eines Folgeverbundwerkzeuges an. | - mindestens 2 unterschiedliche Bearbeitungsverfahren - mehrere räumliche und zeitliche Stationen - mehrere Stationen bilden ein Werkzeug - Werkzeug ist eine Arbeitsstelle - komplette Fertigung in mehreren Hüben - maschineller Werkstücktransport |
| Welche Vorteile haben Folgeverbundwerkzeuge? | - Herstellung hoher Stückzahlen in kürzester Zeit - Entfall des zeitraubenden Materialeinlegens - Einsparung von Arbeitsgängen - Vermeidung von Einlegefehlern |
| Welche Nachteile haben FVWZ? | - hohe Herstellkosten der Werkzeuge - hoher Werkzeugverschleiß - Anwendung nur bei großen Serien wirtschaftlich - Aufwändige Werkzeuginstandhaltung |
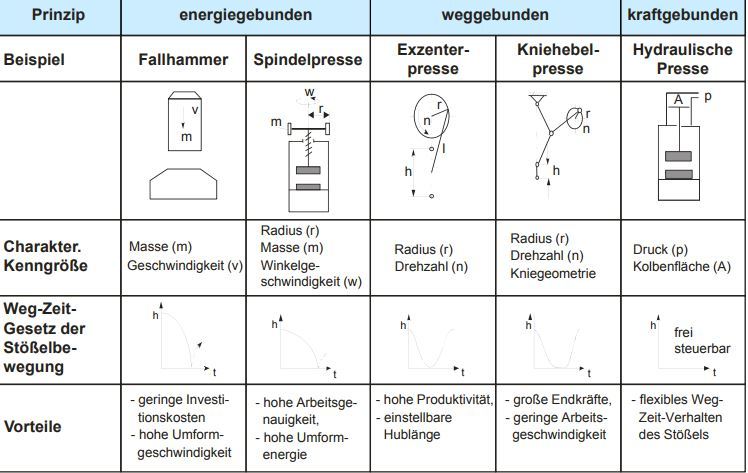
| Bei den Umformmaschinen wird zwischen energiegebundenen, weggebundenen und kraftgebundenen Maschinen unterschieden. Gib Beispiele für jede Art an. | Energiegebunden: Fallhammer, Spindelpresse Weggebunden: Exzenterpresse, Kniehebelpresse Kraftgebunden: Hydraulische Presse |
| Welche Einflussfaktoren sind beim Tiefziehen von Bedeutung? | - mittlere Formänderungsfestigkeit - Stempeldurchmesser - Blechrondendurchmesser - Blechdicke |
| Welche Einflussgrößen sind bei der geometrischen Auslegung der Werkzeuge besonders wichtig? | - Stempelkantenrundung r(s) - Ziehringrundung r(M) - Ziehspalt u(Z) - Ziehanlage |
| Was ist der wesentliche Unterschied zwischen Tiefziehen und Streckziehen? Skizziere die beiden Verfahren. | Beim Streckziehen ergibt sich eine Verringerung der Blechdicke bei gleichzeitiger Vergrößerung der Werkstückoberfläche. Dies wird durch das feste Einspannen des Werkstücks mit dem Niederhalter erreicht. |
| Was versteht man unter einer Ziehanlage? | Unter der Ziehanlage wird die Gestaltung des Niederhalters verstanden. Im Wesentlichen hängt diese von der Form und der Lage des Ziehteils im Werkzeug ab. |
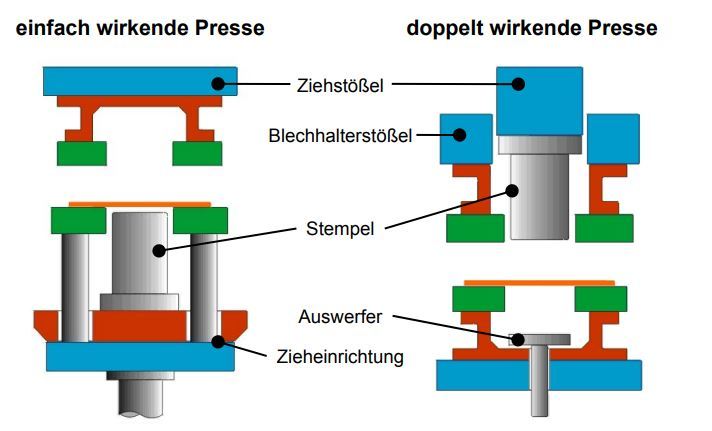
| Es gibt einfach- und doppeltwirkende Pressen. Erkäutere den Unterschied. | Bei einer einfachwirkenden Presse bringt das Ziehkissen die notwendige Niederhaltekraft auf, während der Stößel herabgefahren wird. Der WZ-Stempel steht auf dem Pressentisch, während die Matrize am Stößel hängt. Diese Postiion ist bei einer doppeltwirkenden Presse genau vertauscht. Bei der doppeltwirkenden Prese ist der Stößel in Niederhalter- und Ziehstößel unterteilt. Damit ist es möglich, beide Stößel voneinander unabhängig anzusteuern und damit die Niederhalter- und die Ziehkraft getrennt voneinander zu regeln. |
| Garniere Deine Ausführungen mit einer prächtigen Skizze | |
| Was versteht man unter einem intelligenten Werkzeug? | Ein intelligentes Werkzeug vefügt über eine umfassende Sensorik und sichert über die gesteuerte Aktorik zur Beeinflussung des Prozesses eine konstante Blechqualität. Ferner beschleunigt es Anlaufphasen, reduziert Rüstzeiten und vermeidet Ausschuss und Nacharbeit. |
| Was versteht man unter Massivumformung? | Massivumformung bedeutet die Umformung von Bauteilen, die im Gegensatz zur Blechumformung in allen drei Raumrichtungen ähnliche Abmessungen aufweisen. |
| Das Stauchen ist eines der wichtigsten Umformverfahren in der Massivumformung und gehört nach Din 8583 zu den Freiformverfahren. Die Werkstückhöhe wird verringert und das Verdrängen des Materials führt zu einer Verbreiterung des Materials senkrecht zur Umformkraft. Welche Beschreibungs- und Kenngrößen gibt es bei dem Verfahren? | - Prinzip und Volumenkonstanz - notwendige Stauchkraft Fz - erforderliche Umformarbeit W - maximaler Umformgrad phi(max) - bezogene Höhenänderung Epsilon(h) |
| Beschreibe den grundsätzlichen Verfahrensablauf bei der Fertigung eines Schraubenrohlings. | 1. Abscherung des Drahtrohlings 2. Zuführung in die Matrize und Anstauchung des Schraubenkopfes 3. Verjüngung des Schraubenschaftes mittels Fließpressen 4. Transport in die nächste Arbeitsstufe 5. Fertigstauchen des Schraubenkopfes |
| Walzen ist als stetiges oder schrittweises Druckumformen mit sich drehenden Werkzeugen (Walzen) definiert. Es wird zur Fertigung profilierter Bauteile eingesetzt. Je nach Kinematik, der Walzengeometrie oder der Werkstückgeometrie werden unterschiedliche Verfahren benannt. Was sind die Eigenschaften des Walzens? | - Sehr hohe Leistungsfähigkeit - gute Automatisierbarkeit - relativ geringe Umformkräfte notwendig - enge Maßtoleranzen herstellbar |
| Das Freiformschmieden ist das älteste Schmiedeverfahren. Heute wird es hauptsächlich für die Erzeugung von Vorformen sowie für die Herstellung sehr großer Schmiedeteile angewendet. Es existiert im Gegensatz zum gesenkschmieden keine Werkzeugform, die das Werkstück bei der Umformung führt. Was sind die Eigenschaften des Freiformschmiedens? | - Erzeugung von Vorformen für das Gesenkschmieden - keine begrenzende Form - Formgebung rein druch geeignete Führung des Werkstücks zwischen den Schmiedesätteln - Werkstücklage im Werkzeug veränderbar |
| Gib Vorteile des Freiformschmiedens an | - sehr große Schmiedestücke möglich - kleine Losgrößen und Unikate kostengünstig herstellbar, da keine Spezialwerkzeuge erforderlich sind - kurze Bearbeitungszeit, sehr schnelle Lieferzeiten - komplexe Formen möglich - verschiedene Materialien einsetzbar - Werkstoffeinsparung, da endkonturnahe Fertigung |
| Gib Nachteile des Freiformschmiedens an | - nicht für die Großserienfertigung geeignet - relativ große Toleranzen - stärkere Belastung bei z.B. spanender Nachbearbeitung wegen ungleichmäßigerer Massenverteilung - höhere Kosten als bei Gesenkschmieden |
| Gesenkschmieden gehört zu den Druckumformverfahren. Hierbei wird die Werkstückgeometrie druch die Werkzeuggravur erzeugt. Das Werkstück wird vom Werkzeug komplett oder teilweise umschlossen und hat im Werkzeug eine feste Position. Erläutere die Grundvorgänge beim Gesenkschmieden. | - Stauchen: Hauptsächlicher Werkstofffluss parallel zur Werkzeugbewegung - Breiten: Wesentlicher Werkstofffluss senkrecht zur Werkzeugbewegung - Steigen: Werkstofffluss findet parallel, aber entgegen der Werkzeugbewegung statt Es finden immer mindestens zwei dieser Grundvorgänge statt! |
| Welche wesentlichen Unterschiede bestehen zwischen gegossenen, zerspanten und geschmiedeten Bauteilen? | - Gegossen: Aus Schmelze hergestellt, ohne Faserverlauf, enthält ca. 2% Lunker und Poren - Zerspanen: Aus gewalztem/geschmiedetem Halbzeug, ungünstiger/gebrochener Faserverlauf, keine Lunker und Poren - Schmieden: Aus gewalztem/geschmiedetem Halbzeug, günstiger, ungebrochener Faserverlauf, keine Lunker und Poren |
| Was versteht man unter dem Thixoschmieden? | Das Thixoschmieden ist zwischen dem Ur- und Unformen einzugliedern. Bei der Formgebung befinden sich die Rohteile in einem teilflüssigen Zustand und zeigen damit ein thixotropes Verhalten. Das Material befindet sich bei der Verarbeitung zwischen der Solidus- und Liquidustemperatur |
| Welche Merkmale weist das Verfahren auf? | - aufgeheizter Block wird in die Presskammer gelegt - Block wird mit Presskraft beaufschlagt - Der teigige Werkstoff fließt in die Form und verteilt sich im gesamtem Gesenk - Grat bildet sich, sodass die Form komplett gefüllt ist - Grat und Bauteil werden entnommen |
| Welche Vorteile weist das Thixoschmieden auf? | - weniger Lunker als beim Gießen - weniger Gas- und Lufteinschlüsse als beim Gießen - bessere mechanische Eigenschaften als beim Gießen - komplexere Bauteile möglich als beim Schmieden - geringere Formgebungsenergie als beim Schmieden nötig |
| Welche Nachteile birgt das Verfahren? | - Komplexere Prozessführung als beim Gießen und Schmieden - Material Vorbehandlung notwendig - schlechtere mechanische EIgenschaften als beim Schmieden - hohe thermische Werkzeugbelastung durch 1. teils sehr hohe Arbeitstemperatur und 2. relativ große Haltedauer zur Nachverdichtung, erhöhter Werkzeugverschleiß ist die Folge |
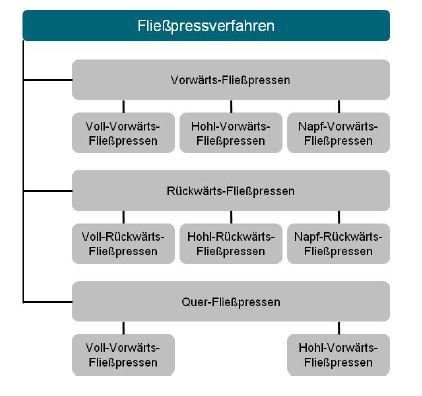
| Unter Fließpressen wird das Durchdrücken eines zwischen Werkzeugteilen aufgenommenen Werkstücks verstanden. Meist werden einzelne Werkstücke hergestellt. Im Unterschied zum Verjüngen sind beim Fließpressen größere Formänderungen möglich. Gib eine Übersicht der FLießpressverfahren. | |
| Gib die Eigenschaften des Verfahrens wider. | - Werkstück wird mit Hilfe eines Stempels durch eine Matrize gedrückt - Werkstück wird in der Matrize plastisch verformt - Werkstofffluss in Richtung der Stempelbewegung: Vorwärts-Fließpressen Werkstofffluss entgegen der Stempelbewegung: Rückwärts-Fließpressen - Werkstofffluss quer zur Stempelbewegung: Quer-Fließpressen |
| Gib weiter Verfahrenseigenschaften wider. | - sehr gute Materialausnutzung - sehr gute Maßgenauigkeit - verbesserte Festigkeit durch Kaltverfestigung - kurze Fertigungszeit - hohe Werkstückqualität - gute Oberflächen - verringerte Kerbwirkung |
| Das Strangpressen ist ebenso wie das Fließpressen ein Verfahren des Durchdrückens. Während beim Fließpressen jedoch einzelne Bauteile hergestellt werdem, wird das Strangpressen meist zur Herstellung von Voll- und Hohlsträngen (Stangen, Rohre, Profile etc.) angewendet. Gib die Verfahrenseigenschaften wider. | - Ausgangsmaterial (erwärmt) wird mit der Presskraft F beaufschlagt - Werkstoff fließt mit einer konstanten Geschwindigkeit v aus der Matrizenöffnung - Herstellung von bis zu 20 m langen Halbzeugen - Hinterschnittigkeiten und Hohlprofile sind herstellbar - Beim Strangpressen herrscht im Werkstück ein Druckspannungszustand, daher nur geringe Gefahr der Rissbildung |
| Was ist bei der Materialauswahl beim Strangpressen zu beachten? | Wegen der notwendigen Verarbeitungstemperatur eignen sich nicht alle Materialien für das Strangpressen. Die Werkzeuge unterliegen zudem extremen Bedingungen durch die Temperaturen, was sich in einem hohen Verschleiß niederschlägt. |
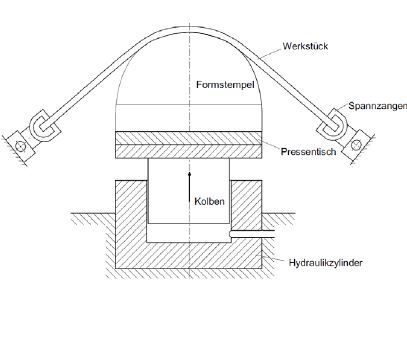
| Das Abstreckziehen wird hauptsächlich bei großflächigen Blechformteilen eingesetzt. Dieses Verfahren wird eingesetzt, wenn übliche Pressenabmessungen nicht mehr zur Herstellung der Bauteile verwendet werden können. Skizziere das Verfahren | |
| Gib die Verfahrenseigenschaften des Streckziehens wider. | - schrittweise Formgebung - keine Verwendung einer Matrize - reine Zugbeanspruchung - abnehmende Blechstärke während Umformung - nur geringe Umformgrade realisierbar - verschiedene Verfahrensvarianten möglich |
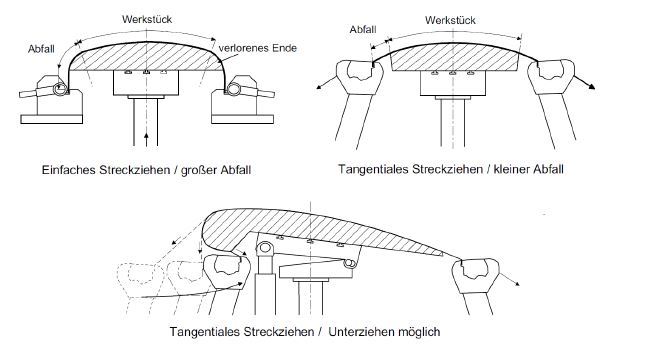
| Neben dem einfachen Streckziehen gibt es noch das tangentiale Streckziehen, wobei der Umformprozess in zwei Stufen unterteilt wird. Dadurch lassen sich komplexere Bauteile (Hinterschnitte o. ä.) herstellen und der Abfall reduzieren. Skizziere. | |
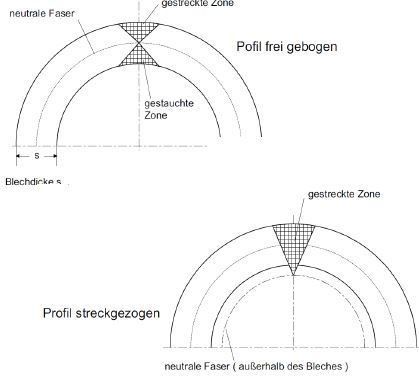
| Welche Vorteile bietet das Streckziehen gegenüber dem Biegen? | Im Vergleich zum Biegen weist das Streckziehen keine gestauchten Zonen auf. Da vor Beginn der Umformung das Material gestreckt wird, verschiebt sich die Lage der neutralen Faser auf die Innenseite (Stempelseite) und liegt außerhalb des Bauteils. Weiter Vorteile: - Geringe Rückfederung - Kann auch zum Richten genutzt werden |
| Skizziere die Lage der neutralen Faser beim Biegen und beim Streckziehen. | |
| Wie ist die Werkzeugmaschine nach DIN 69651 definiert? | Eine Werkzeugmaschine ist eine mechanisierte und mehr oder weniger automatisierte Fertigungseinrichtung, die durch relative Bewegung zwischen Werkstück und Werkzeug eine vorgegebene Form am Werkstück oder eine Veränderung einer vorgegebenen Form an einem Werkstück erzeugt |
| Erläutere die Klassifizierung der WZM nach dem Automatisierungsgrad und nennen Sie die unterschiedlichen Klassen. | (Link in Folie) |
| Nenne Gesichtspunkte bei der Auslegung von WZM zur Sicherstellung der Arbeitsgenauigkeit auch im Betrieb der Maschine. | Konstruktive Auslegung: - hohe Herstellgenauigkeit der WZM - hohe statische und dynamische Steifigkeit - gutes thermisches Verhalten - stoßfreie Antriebe - genaues Messsystem in der Maschine Nachhaltige Auslegung: - verschleißarme Lagerung und Führung - selbstschmierende Systeme - Sicherung gegen Überlastung ... |
| Welche externen Einflüsse müssen bei WZM beachtet werden? | - Temperatur - Vibrationen - Feuchtigkeit ... |
| Aus welchen 6 grundlegenden Modulen ist eine WZM aufgebaut? | 1. Geometrisches Grundgestell (Gestell, Führungen, Lagerungen...) 2. Antriebe (Hauptantrieb, Vorschubantriebe, Stellantriebe, Hilfsantriebe) 3. Werkzeugsystem (Werkzeuge, Werkzeugwechsler, Werkzeugaufnahmen 4. Werkstücksystem (Werkstück, Spannmittel, Spannmedien) 5. Steuerung (Hersteller, Bedienelemente, Sprache) 6. Automatisierungseinrichtungen (Späneförderer, Palettenwechsler) |
| Es gibt drei grundlegende Typen des Maschinengestells bei der WZM, die ihrerseits mehrere Varianten aufweisen. Nenne! | 1. Bettgestell (Flachbett/Schrägbett/Frontbett) 2. C-Gestell (Konsole/Ständer) 3. O-Gestell (Portal) |
| Aus welchen Hauptkomponenten besteht eine Fräsmaschine? | 1. Maschinenportal 2. Spanntisch 3. Maschinenbett 4. Querbalken 5. Frässupport 6. Winkelfräskopf 7. Portalschlitten |
| Aus welchen Hauptkomponenten besteht eine Drehmaschine? | 1. Maschinenbett 2. Spindelstock 3. Futter 4. Werkzeughalter 5. Plan- und Längsschlitten 6. Reitstock 7. Steuereinheit |
| Welche Materialien kommen für Gestelle in Frage? Erläutere auch deren Vor-/Nachteile | 1. Gusswerkstoffe (gute Formbarkeit, gute Bearbeitbarkeit, gute Materialdämpfung, für Serien geeignet/Eigenspannungen im Guss, geringer E-Modul) 2. Schweißkonstruktionen (Einzelfertigung möglich, hoher E-Modul, hohe Festigkeit, hohe Verschleißfestigkeit, gute Systemdämpfung(Fugen)/geringe Materialdämpfung, Schweißspannungen) 3. Betongestelle (sehr gute Materialdämpfung, hohe Wärmekapazität/sehr kleiner E-Modul) |
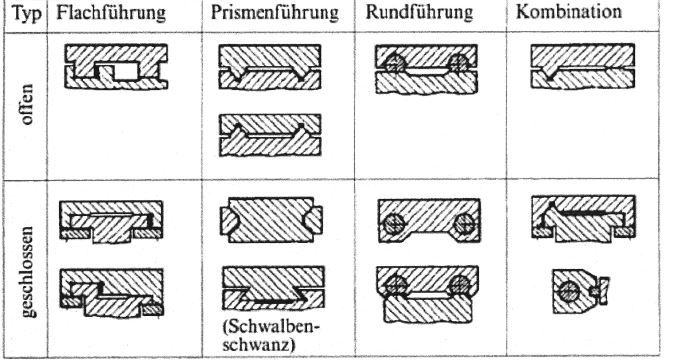
| Welche Bauformen der Führungen werden unterschieden? Welche Wirkprinzipien gibt es? | 1. Flachführung (offen/geschlossen) 2. Prismenführung (offen/geschlossen) 3. Rundführung (offen/geschlossen) 4. Kombinationen (offen/geschlossen) - hydrodynamische Gleitführung - hydrostatische Gleitführung - aerostatische Gleitführung - Walzführungen (mit/ohne Walzkörperrückführung) |
| Skizziere beispielhaft die vier Führungstypen | |
| Nenne Vor- und Nachteile einer hydrodynamischen Gleitführung. | Vorteile: Geringe Herstellkosten, hohe Genauigkeit, hohe Steifigkeit, unempfindlich gegen Stöße, sehr gute Dämpfungseigenschaften Nachteile: Starke Streuung der Reibwerte, verschleißbehaftet, Stick Slip Gefahr (Ruckgleiten), mögliches Fressen und Versagen bei Minderschmierung |
| Nenne Vor- und Nachteile einer hydrostatischen bzw. aerostatischen Gleitführung (Bei diesen Gleitführungen wird der Schmierfilm (Öl bzw. Luft) ständig durch ein externes Drucksystem aufrechterhalten. | Vorteile: Verschleißfrei, keine Anlaufreibung, nur sehr geringe Reibung allgemein, geschwindigkeitsunabhängiges Laufverhalten Nachteile: geringe Dämpfung in Verfahrrichtung, ungünstige Wärmeentwicklung (Öl), schlechte Notlaufeigenschaften (Luft), aufwändig und teuer, laut, korrosionsgefährdet (Kondenswasser) |
| Nenne Vor- und Nachteile von Wälzführungen. | Vorteile: Leichter und ruckfreier Lauf, sehr geringer Verschleiß, kleiner Flächenbedarf, geringer Wartungsaufwand, geringer Schmiermittelbedarf Nachteile: Geringe Dämpfung, gehärtete Führungsbahnen erforderlich, begrenzte Lebensdauer, verschmutzungsanfällig, zufallsbehaftetes Ausfallverhalten |
| Bei der WZM gibt es Antriebe, die verschiedene Aufgaben erfüllen. Nenne die drei Antriebsarten und beispielhafte Aufgaben selbiger. | 1. Hauptantrieb: Werkzeugdrehzahl sicherstellen 2. Nebenantrieb: Werkstück in x, z-Richtung verfahren, Werkzeugspindel in y-Richtung verfahren 3. Hilfsantrieb: Palettenwechsel durchführen, Kabinentür öffnen/schließen, Werkzeug in Magazin auf Position bringen |
| Die Hauptantriebe sind hochbelastete Antriebe, die für die Fertigung maßgeblich sind. Sie stellen Drehzahlen von bis zu 40.000 U/min und Schnittleistungen von 40 kW sicher. Welche Anforderungen werden an den Hauptantrieb gestellt? | - hohe Leistungsdichte - großer Drehzahlstellbereich - großer Bereich konstanter Leistung - hohes Drehmoment auch bei kleinen Drehzahlen - hohe Maximaldrehzahlen - hohe thermische Stabilität |
| Die Vorschubantriebe sorgen für die Vorschubbewegung, die für die Bewegung zwischen Werkzeug (Schneide) und Werkstück verantwortlich ist. Welche Anforderungen gibt es an die VA? | - hohe Drehmomente - hohe Drehzahlsteifigkeit - große statische und dynamische Steifigkeit - ruckfrei auch bei kleinen Geschwindigkeiten - geringe Reibung - wenig bis gar kein Spiel - geringe Geräuschemission |
| Es gibt rotatorische Antriebe und lineare Direktantriebe. Welche Motorarten sind Dir bekannt? | - Synchronmotor, Asynchronmotor, Gleichstrommotor, Schrittmotor |
| Welche Vor- und Nachteile weist der Synchronmotor auf? | Vorteile: - sehr gute Dynamik - hohe Überlastbarkeit - wartungsfrei - gute Wärmeableitung über Ständer - direkter Betrieb des Umrichters am Netz Nachteile: - durch Fliehkraft begrenzte Drehzahl - kleiner Drehzahlstellbereich als Asynchronmotor - höhere Kosten als ein Gleichstrommotor |
| Welche der Asynchronmotor? | Vorteil: - kompakte Bauweise - hohe Überlastbarkeit - wartungsfrei - großer Drehzahlstellbereich - direkter Betrieb des Umrichters am Netz Nachteile: - aufwändige Ansteuerung - hohe Wärmeentwicklung - kleiner Wirkungsgrad - höhere Kosten als ein Gleichstrommotor |
| Welche der Gleichstrommotor? | Vorteile: - gute Dynamik - hohe Gleichlaufgüte - vielfältige Bauarten - einfache Ansteuerung - kostengünstig Nachteile: - Verscheiß von Kommutator und Bürsten - Wärmeabfuhr über Rotorwelle - häufig kein direkter Betrieb des Umrichters am Netz |
| Welche Eigenschaften zeichnen Servomotoren aus? | - geringe Masse - geringes Trägheitsmoment - dadurch hochdynamisch - sehr gleichmäßiger Lauf auch bei geringen Drehzahlen bzw. Geschwindigkeiten |
| Wird ein rotatorischer Motor "abgewickelt", wird diese Bauform als Linearmotor bezeichnet. Dieser kann grundsätzlich auch als Synchron, Asynchron, Schritt oder Gleichstrommotor ausgeführt werden. Welche Eigenschaften zeichnen Linearmotoren aus? | - hohe Regelgüte - geringer Schleppfehler - hohe Positioniergenauigkeit - hohe Bearbeitungsgeschwindigkeiten - hohe statische und dynamische Steifigkeit - quasi verschleißfrei - reibungsfrei |
| Beschreibe die Wirkungsweise von Linearmotoren. | - Erzeugung der KRaft zur Bewegung des Motors erfolgt durch das Induktionsprinzip - Zwischen den Polpaaren des Primärteils sind die Kurzuschlussstäbe des Sekundärteils angeordnet - Diee befinden sich in einem elektromagnetischen Wanderfeld des Primärteils - Induzierte Spannungen in den Kurzschlussstäben lösen Wirbelströme aus - Die dabei erzeugten Magnetfelder sind dem Wanderfeld des Primärteils entgegengesetzt - Erzeugte Kraft zwischen Primär- und Sekundärteil führt zur Bewegung - Wirbelströme erzeugen Wärmeverluste und damit einen geringeren Wirkungsgrad - Synchron-Linearmotoren haben aufgrund der Permanentmagneten keine Wärmeverluste |
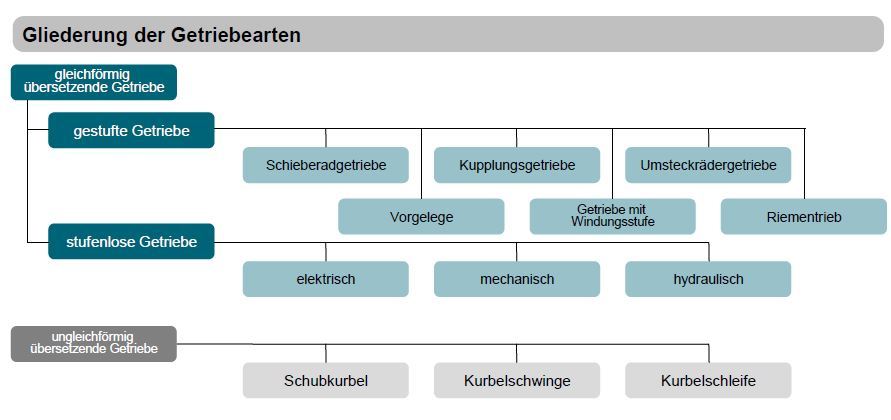
| Um die Kraft des Motors zum Werkstück oder auch Werkzeug zu bringen, sind verschiedene mechanische Komponenten notwendig. Welche Komponenten sind für den Kraftfluss von Bedeutung? | - Getriebe - Kupplungen - Kraftübertragungskomponenten - Führungen - Halterungen - Lagerungen |
| Gib eine Übersicht der Getriebearten | |
| Was sind die Vor- und Nachteile eines Zahnradgetriebes? | Vorteile: - hohe Leistungen übertragbar - kein Schlupf - hoher Wirkungsgrad - sich kreuzende Achsen möglich Nachteile: - starre Kraftübertragung - schlechtes dynamisches Verhalten |
| Die eines Zugmittelgetriebes? | Vorteile: - gutes, dynamisches Verhalten - gute Dämpfungseigenschaften - Schutz vor Überlastung (Durchrutschen) - große Achsabstände möglich Nachteile: - höhere Belastung der Wellen - bedingter Schlupf (bei kraftschlüssiger Übertragung) - begrenzte Einsatzemperatur |
| Die eines Koppelgetriebes? | Vorteile: - ungleichförmige Geschwindigkeiten - sehr große Kräfte übertragbar Nachteile: - aufwändige Auslegung - großer Bauraum - begrenzte Arbeitsgeschwindigkeit |
| Kraftübertragunskomponenten dienen beispielsweise der Wandlung rotatorischer Bewegungen des Motors in translatorische Bewegungen des Tisches. Je nach Anforderungen können verschiedene Bauformen verwendet werden. Welche Wandlungssysteme kennst Du? | - Gewindespindel-Mutter-Antrieb (Kugelgewindespinel, Rollengewindespindel, Wälzringgewindespindel) - Ritzel-Zahnstange-Antrieb - Schnecke-Zahnstange-Antrieb - Zahnriemen-Antrieb |
| Bei den Positionsmesssystemen wird zwischen der direkten und der indirekten Wegmessung unterschieden. Welche Merkmale weist die direkte Wegmessung auf? | - Messskala (Maßstab) ist direkt am Maschinentisch angebracht - Optische Erfassung der Teilung auf dem Maßstab - Umwandlung der Weginformation in elektrisches Signal - Weiterleitung an die Steuerung |
| Welche Vorteile hat die direkte Wegmessung, welche Nachteile? | Vorteile: - keine Einflüsse durch Spiel im Antrieb oder der Spindel - Hohe Positioniergenauigkeit Nachteile: - oftmals nur schwierig umsetzbar |
| Welche Merkmale weist die indirekte Wegmessung auf? | - Tischbewegung wirkt auf Drehaufnehmer - Messskala (Maßstab) ist im Drehaufnehmer - z.B. optische Erfassung der Teilung im Drehaufnehmer - Umwandlung der Weginformation in elektrisches Signal - Weiterleitung an die Steuerung |
| Welche Vor- und Nachteile hat die indirekte Wegmessung? | Vorteil: - häufig konstruktiv einfacher umzusetzen - kostengünstig Nachteil: - Umgebungseinflüsse der Zwischenglieder können Messung verfälschen |
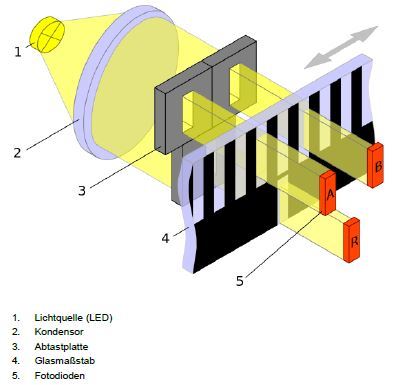
| Bei der Messskal wird unterschieden, ob eine absolute oder eine inkrementelle Positionsmessung durchgeführt wird. Beschreibe die absolute Wegmessung | Bei der absoluten Messung steht immer ein Positionsmesswert zur Verfügung. Dieser basiert auf einem maschinenseitig definierten Nullpunkt. Es gibt unterschiedliche Verfahren, um von einem Maßstab die zurückgelegte Strecke abzulesen. |
| Eine Möglichkeit ist ein durchleuchteter Glasmaßstab. Bei dieser Methode ergibt sich für jede Position ein Digitalwert, der einer bestimmten Position zugeordnet ist. Skizziere das Prinzip. | |
| Bei der inkrementalen Wegmesung werden ausgehend von einer bekannten Position alle Bewegungen mit der bekannten Ausgangsposition verrechnet und so die aktuelle Position als Zahlenwert ausgegeben. Nenne die Merkmale. | - Maßstab in Form eines Strichgitters - Referenzmarken zur Gewährleistung des absolutes Bezuges erforderlich - Referenzmarken definieren beim Überfahren festen Bezugspunkt für Maschine |
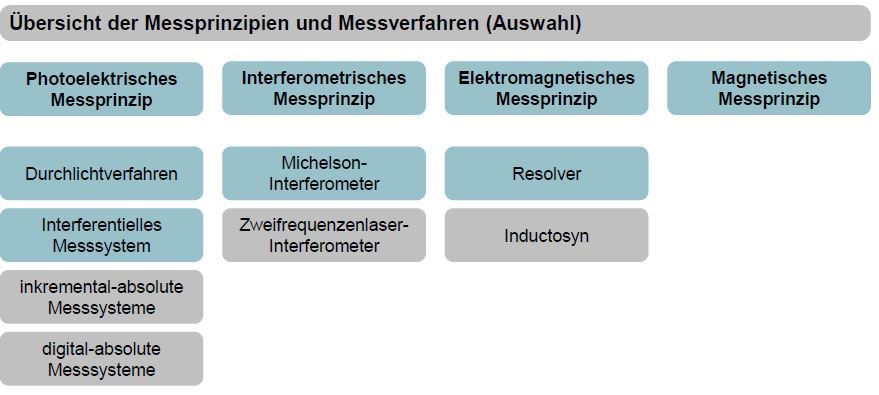
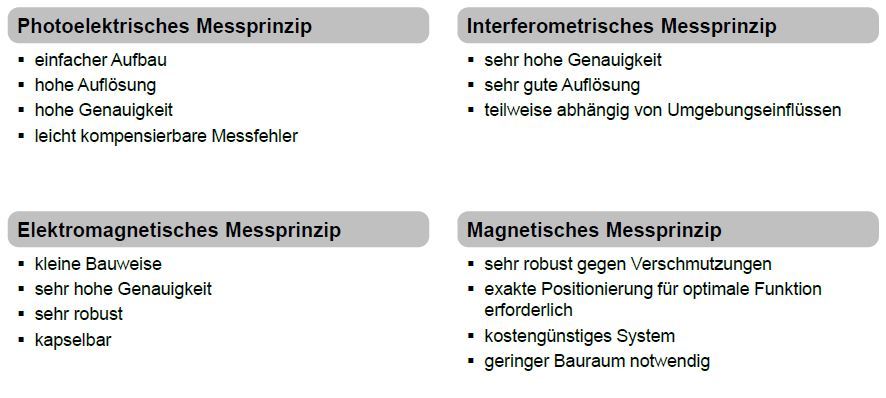
| Zur Messung werden verschiedene physikalische Gesetze verwendet. Gib eine Übersicht der geläufigsten Messprinzipien. | |
| Das Durchlichtverfahren ist ein photoelektrisches Messprinzip. Vorteile dieses Prinzips ist die berührungslose und daher verschleißfreie Abtastung. Gleichzeitig ist das Verfahren sehr einfach und daher robust gegen Störungen. Die Verwendung z.B. eines Glasmaßstabes ermöglicht Messungen quasi temperaturunabhängig. Erläutere die Funktionsweise | - Projiziertes Licht wird auf eine Abtastplatte gelenkt - Abtastplatte enthält gleiche Teilungsperiode wie der Maßstab - Ein Verschieben des Maßstabes unter der Abtastplatte erzeugt einen Wechsel aus Licht und Schatten - Bei Übereinstimmung der Teilungsperiode fällt das Licht auf den Photoempfänger - Durch die Lichtänderung wird in elektrische Signale umgewandelt |
| Das interferentielle Messprinzip nutzt die Beugung und die Interferenz des Lichts an fein geteilten Gittern, um Signale zu erzeugen, aus denen sich die Bewegung ermitteln lässt. Sie arbeiten mit Teilungsperioden von z.B. 8 mikrometer, 4 mikrometer oder feiner. Sie eignen sich daher besonders für hohe Auflösung und hohe Genauigkeit. Beschreibe die Funktionsweise. | - Lichtwelle trifft auf eine Abtastplatte - Durch Beugung enstehen drei Teilwellen - Am Maßstab erfolgt eine weitere Brechung der Teilwellen - Überlagerung der Teilwellen an der 2. Abtastplatte - Wellen gelangen auf Photoelement - Erzeugung elektrischer Signale |
| Beim Michelson-Interferometer wird das Phänomen der Interferenz ausgenutzt, welches nur bei kohärentem Licht beobachtet werden kann. Oftmals werden Laser für Interferenzexperimente eingesetzt. Im Experiment kann es dann mit einem Strahlteiler aufgeteilt und schließlich mit sich selbst zur Interferenz gebracht werden. Beschreibe die Funktionsweise. | - Monochromatisches, kohärentes Licht spaltet sich an einem halbdurchlässigen Spiegel - Zwei totalreflektierende Spiegel werden den Strahl zurück - Ein Spiegel fest, als Referenz und der andere beweglich als Messtrahl - Beide Strahlen überlagern sich und treffen auf Photoelement - An Hand der Intensitätsänderungen kann der Verfahrweg bestimmt werden - Die Intensitätsmaxima und-minima geben Aufschluss über die gesamte Wegstrecke |
| Messeinrichtungen, die auf dem elektromagnetischen Messprinzip basieren, nutzen das Prinzip der Induktion. Ein Leiter, der von einem Wechselstrom durchflossen wird, erzeugt ein Wechselfeld. Die magnetischen Feldlinien induzieren in einem zweiten Leiter eine Spannung, die von der Entfernung und der Lage der Leiter abhängt. Beschreibe die Funktionsweise. | - Der Rsolver nimmt einen Winkel auf - Kann z.B. mit einer Kugelrollspindel als Wegmesssystem genutzt werden - Die Wicklungsgruppen im Stator sind um 90 Grad zueinander gedreht - Die Rotorwicklung erzeugt ein magnetisches Wechselfeld - Der ermittelte Winkel entspricht dem Drehwinkel des Resolvers - Wegen der Periodizität ist es ein zyklisch-absolut arbeitendes Messsystem |
| Magnetische Messsysteme nutzen magnetoresistive Sensoren. Der Maßstab ist hierbei periodisch in Nord- und Südpole unterteilt. Die Abtasteinheit verbindet vier magnetoresistive Sensoren, die ihren Widerstand bei Änderung des Magnetfeldes ändern. Beschreibe die Funktionsweise | - Die Abtasteinheit verfährt mit dem Maschinentisch - Durch die Änderung des magnetischen Feldes ergibt sich eine Widerstandsänderung der magnetoresistiven Sensoren - Aus den Änderungen kann der Verfahrweg bestimmt werden |
| Stelle die vier wesentlichen Messmethoden gegenüber. | |
| Eine wichtige Größe ist neben der Fertigungszeit und der Fertigungsgenauigkeit die technische Verfügbarkeit einer WZM. Nur wenn die Maschine in technisch einwandfreiem Zustand ist, kann mit ihr auch Qualität gefertigt werden. Daher ist die Gewährleistung eines einwandfreien Zustandes von großer Bedeutung. Welche Sensoren werden zur Prozessüberwachung genutzt? | - Dehnungsmessstreifen - Piezoelektroelemente - Körperschallsensoren - Beschleunigungssensoren - Elemente zur Strom-/Leistungsmessung -Temperatursensoren -Mechanische Sensoren - Optische Sensoren |
| Erläutere die Funktionsweise von Körperschallsensoren. | - Erfassen Körperschallschwingungen in Maschinen - Amplitude und Frequenz können aufgenommen und abgeglichen werden - Bearbeitungsprozess und Maschinenbauteile können überwacht werden |
| Erläutere die Funktionsweise von Temperatursensoren | - Überwachung der Öltemperatur - Überwachung der Maschinenstruktur und automatische Kompensation |
| Erläutere die Funktionsweise von optischen Sensoren. | - Messung von Materialdehnungen - Basis ist das Hooksche Gesetz, daher auch Kraftmessungen möglich - relativ einfache Kompensation von Messfehlern |
| Wo ist der Unterschied zwischen NC und CNC Steuerungen? | NC steht für Numerical Control, CNC für Computerized Numerical Control, also Numerische Steuerungen, die auf Basis von Computern WZM steuern und regeln. Bei CNC-Steuerungen sind alle Steuerungsfunktionen durch einen oder mehrere MIkrocomputer und eine entsprechende Software realisiert. |
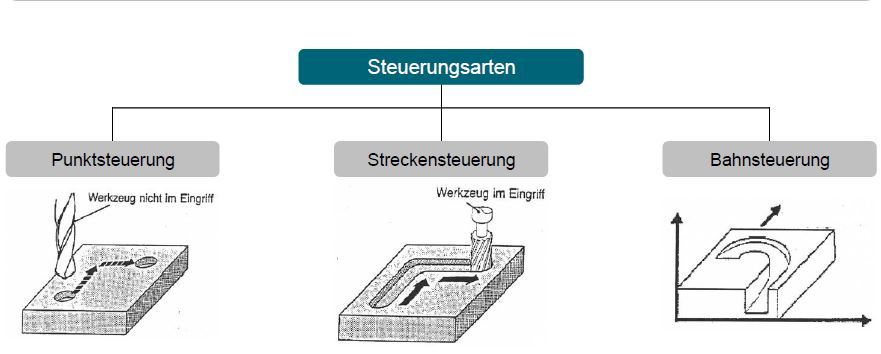
| Es gibt verschiedene Grundarten der Steuerung. Es wird zwischen Punktsteuerung, Streckensteuerung und Bahnsteuerung unterschieden. Skizziere | |
| Erläutere die Punksteuerung. Gib Anwendungsbeispiele. | Die Punktsteuerung (Positioning Control System) ist eine numerische Steuerung, bei der die Bewegung auf Basis der Daten erfolgt und die anzufahrende Position enthält und die Bewegungen in verschiedenen Richtungen unabhängig voneinander stattfindet, und zwar ohne, dass das Werkzeug im Eingriff ist. Anwendungsgebiete: - Einfache Stanzmaschinen - Punktschweißanlagen - Bohrmaschinen - Greifroboter |
| Erläutere die Streckensteuerung und gib Anwendungsbeispiele. | Bei der Streckensteuerung (Line Motion Control System) sind sowohl die nächste anzufahrende Position als auch die jeweilige Vorschubgeschwindigkeit in den Daten der Steuerungssoftware enthalten. Anwendungsgebiete: - einfache Streckenführung - achsparallele Verfahrbewegungen - erweiterte Verfahrbewegungen (gleichzeitig zwei Achsen sind möglich) - bei erweiterter Verfahrbewegung auch z.B. konisches Drehen möglich |
| Erläutere die Bahnsteuerung und gib Merkmale wider. | Die Bahnsteuerung (Contouring Control System) steuert auf Basis der Programmdaten zwei oder mehr Bewegungen, wobei nicht nur der nächste anzufahrende Punkt, sondern auch die Art der Verbindung (Bahn) sowie die Geschwindigkeit enhalten sind. Die Achsbewegung wird konturabhängig gesteuert. Merkmale: - Unterscheidung in 2,3 und Mehrachs-Steuerungen - gleichzeitiges Verfahren der Achsen - ermöglicht räumliche Werkzeugbewegungen - räumliche Formkonturen herstellbar |
| Über die Steuerung lassen sich an der Maschine Sicherheitsbereiche definieren, die bei der Bearbeitung besonders geschützt sind. Diese können komplett gesperrt werden oder nur mit verringerter Geschwindigkeit befahren werden. Gib Beispiele für werkzeugbezogene und werkstückbezogene Schutzbereiche | - Werkzeugbezogene Schutzbereiche: Werkzeug, Werkzeugträger, Werkzeugwechsler - Werkstückbezogene Schutzbereiche: Teile des Werkstücks, Ausspanntisch, Spannpratzen, Spindelfutter, Reitstock |
| Es gibt drei Programmierungsarten. Welche sind das? | - textuelle Programmierung ( das Programm wird in Programmiersprache direkt an der Maschine oder an einem PC eingegeben) - grafische Werkstattprogrammierung (Das NC-Programm wird auf Basis von Werkstückkonturen aufgebaut und mit Technologieangaben ergänzt) - grafische CAM-Programmierung (die geometrischen Daten werden direkt aus einem CAD-Modell übertragen, mit Technologieangaben verollständigt und über einen Postprozessor in die jeweilige CNC-Steuerung übersetzt.) |
| Es gibt zwei Vorgehensweisen bei der Programmierung. Benenne und erläutere die beiden. | Absolutmaßprogrammierung: - einmalig falsche Angabe führt nicht zu Folgefehlern - Änderungen von Abmessungen haben keine Auswirkung auf die folgenden Programmsätze - Verfolgbarkeit des Programms ist wesentlich einfacher - Programme sind für den Maschinenbediener transparenter Kettenmaßprogrammierung: - Wiederholung von Konturen an einem Werkstück - schwierige Definition des Werkstücknullpunktes zu Geometrieelementen - bei Drehteilen ist die Verwendung des Radius zu beachten - wegen Erweiterungen der Steuerungen (z.B. Unterprogrammtechnik) verliert die Kettenmaßprogrammierung an Bedeutung) |
Want to create your own Flashcards for free with GoConqr? Learn more.