
Diagrama de flujo
Sin título
Contenido del diagrama
TRABAJO MECÁNICO
EN FRIO
EN CALIENTE
Es el proceso de darles forma a los metales, ya sea en caliente o en frío, empleando algún medio, por ejemplo, rodillo, martillos, prensas o algún otro dispositivo que proporcione la energía necesaria para deformar plásticamente el metal.
¿Qué es?
Es la deformación plástica del metal a una temperatura por arriba de la temperatura de recristalización del metal (se efectuara la recristalización y no existirá el endurecimiento por deformación).
Deformación plástica.- Origina una perturbación o distorsión en la estructura del metal.
¿Qué es?
¿Qué es?
Se refiere a la deformación plástica del metal a esa temperatura por debajo de la temperatura de recristalización del metal (no se efectuara la recristalización y existirá por lo tanto un incremento en la dureza-endurecimiento por deformación o por trabajo- y resistencia del meta).
Ventajas
Desventajas
La operación de laminado en frío reduce ligeramente el tamaño, permitiendo en control de exactos
No aparece oxidación en la superficie por el tipo de proceso, se obtiene un superficie pulida; y la resistencia y dureza aumentan.
Para metales que no responden a tratamiento térmico, el trabajo en frío ayuda a incrementar la dureza.
Se necesitan mayores presiones y equipo mas pesado que las operaciones de trabajo en caliente
Como proceso de formado esta limitado a materiales dúctiles.
Si el material es sobretrabajado resulta frágil y necesitara entonces una operación de recocido.
Ventajas
Desventajas
La deformación es mas intensa en la superficie por lo que allí el grano es mas fino.
La porosidad en el metal es considerablemente eliminada. La mayoría de los lingotes fundidos contienen muchas pequeñas sopladuras. Estas son prensadas y a la vez eliminadas por la alta presión de trabajo.
Las impurezas en forma de inclusiones son destrozadas y distribuidas a través del metal.
La cantidad de energía necesaria para cambiar la forma del acero en estado plástico es mucho menor que la requerida cuando el acero está frío
En el centro el grano es mas grande debido a que tarda mas en enfriarse hasta la temperatura ambiente que la superficie.
Debido a la alta temperatura del metal existe una rápida oxidación o escamado de la superficie con acompañamiento de un pobre acabado superficial.
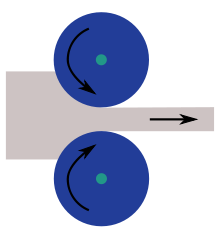
LAMINADO
Conformado en el cual se hace pasar el metal por trenes de rodillos que le dan una forma progresivamente más parecida a la deseada.
Un efecto del trabajo en caliente con la operación de laminado, es el refinamiento del grano causado por recristalización.
Desventajas
Ventajas
Las impurezas en forma de inclusiones son destrozadas y distribuidas a través del metal
Los granos gruesos o prismáticos son refinados. Dado que este trabajo está en el rango recristalino, sería mantenido hasta que el límite inferior es alcanzado para que proporcione una estructura de grano fino.
La porosidad en el metal es considerablemente eliminada. La mayoría de los lingotes fundidos contienen muchas pequeñas sopladuras. Estas son prensadas y a la vez eliminadas por la alta presión de trabajo.
Debido a la alta temperatura del metal existe una rápida oxidación o escamado de la superficie con acompañamiento de un pobre acabado superficial.
Como resultado del escamado no pueden mantenerse tolerancias cerradas. El equipo para trabajo en caliente y los costos de mantenimiento son altos, pero el proceso es económico comparado con el trabajo de metales a bajas temperaturas.
EXTRUSIÓN
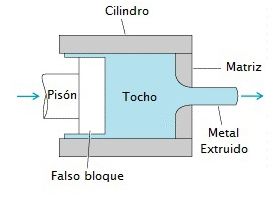
Los metales que pueden trabajarse en caliente pueden extruirse con formas de sección transversal uniforme con ayuda de presión.
El principio de extrusión, similar a la acción del chorro de la pasta de dientes de un tubo, ha sido muy usado para procesos en serie desde la producción de ladrillos, tubo de desagüe, tubo de drenaje, hasta la manufactura de macarrones.
Desventajas
Ventajas
Facilidad de producir una variedad de formas de alta resistencia, buena exactitud y terminado de superficie a altas velocidades de producción, y relativamente con un bajo costo de los dados.
El proceso es alrededor de tres veces más lento que la forja por rolado, y la sección transversal debe permanecer constante.
Longitudes casi ilimitadas de sección transversal continua pueden producirse, y debido al bajo costo de los dados, series de producción de 150 m pueden justificar su uso.
EXTRUSIÓN DIRECTA
EXTRUSIÓN INDIRECTA
Se pueden hacer secciones huecas (por ejemplo, tubos). El tocho inicial se prepara con una perforación paralela a su eje. Esto permite el paso de un mandril que se fija en el bloque simulado. Al comprimir el tocho, se fuerza al material a fluir a través del claro entre el mandril y la abertura del dado. La sección transversal resultante es tubular.
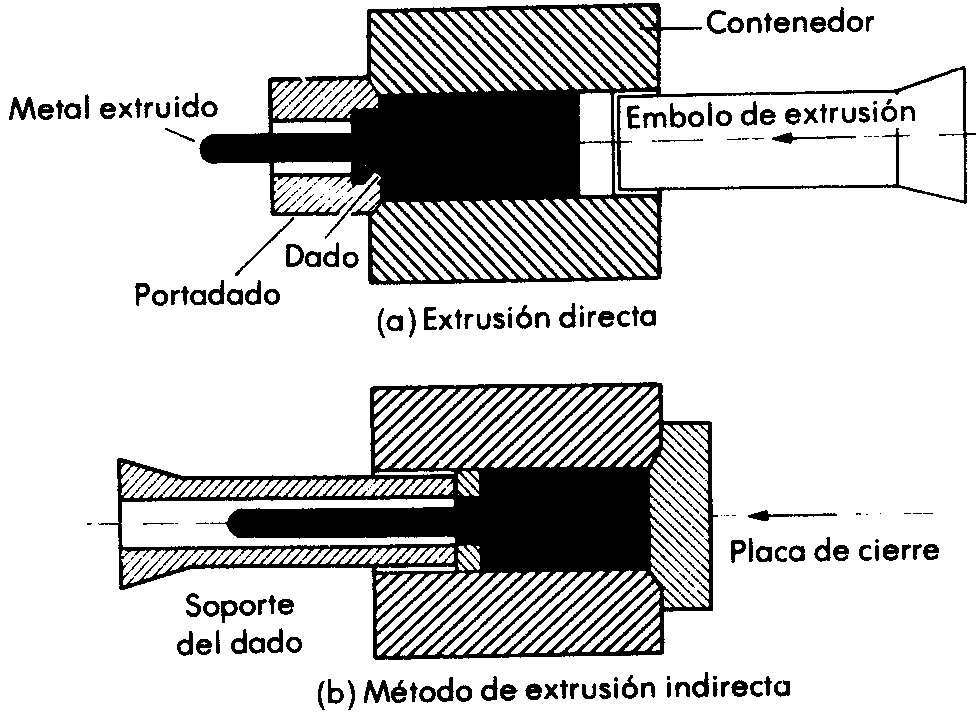
También llamada extrusión hacia atrás o extrusión inversa.
El dado está montado sobre el pistón, en lugar de estar en el extremo opuesto del recipiente.
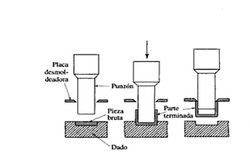
EXTRUSIÓN POR IMPACTO
Un punzón es dirigido al pedazo de metal con una fuerza tal que éste es levantado a su alrededor.
La mayoría de las operaciones de extrusión por impacto, tales como la manufactura de tubos plegables, son trabajadas en frío.
FORJADO
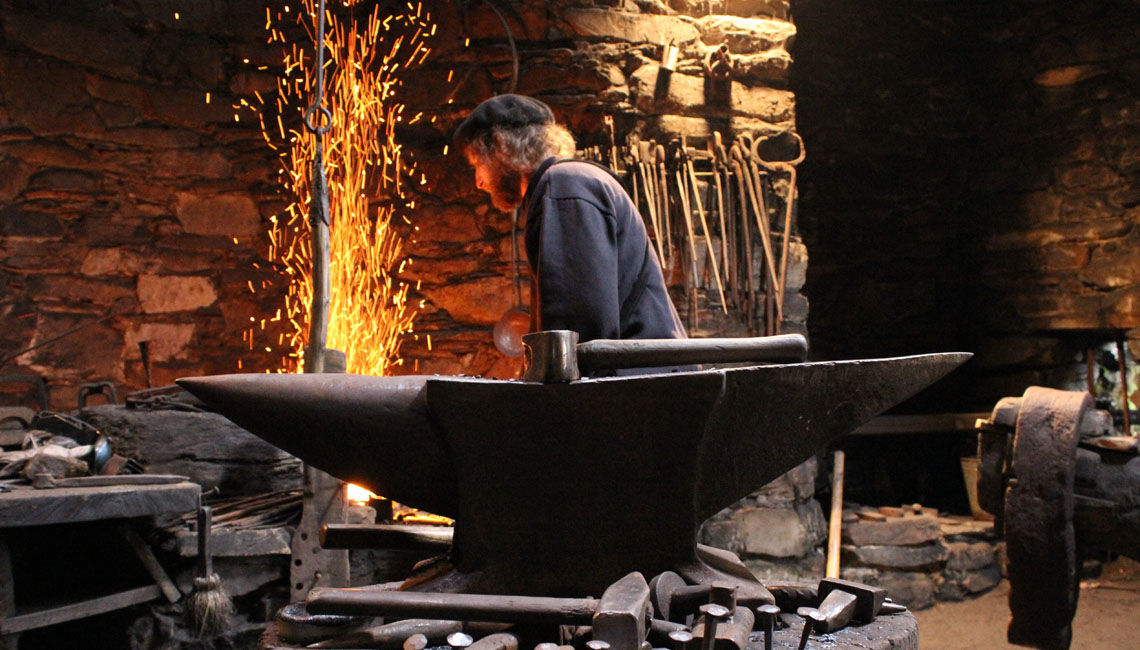
FORJA DE HERRERO
FORJADO CON MARTINETE
FORJA HORIZONTAL
FORJA CON PRENSA
ESTAMPADO
Consiste en martillar el metal caliente ya sea con herramientas manuales o entre dados planos en un martillo de vapor.
Es la forma más antigua de forjado. La naturaleza del proceso es tal que no se obtienen tolerancias cerradas, ni pueden hacerse formas complicadas.
Es el método más antiguo de trabajar el metal (año 8000 a.C.), aún se sigue utilizando en la actualidad ya que asegura las mejores características mecánicas de los materiales y la más alta calidad en cualquier tipo de producto.
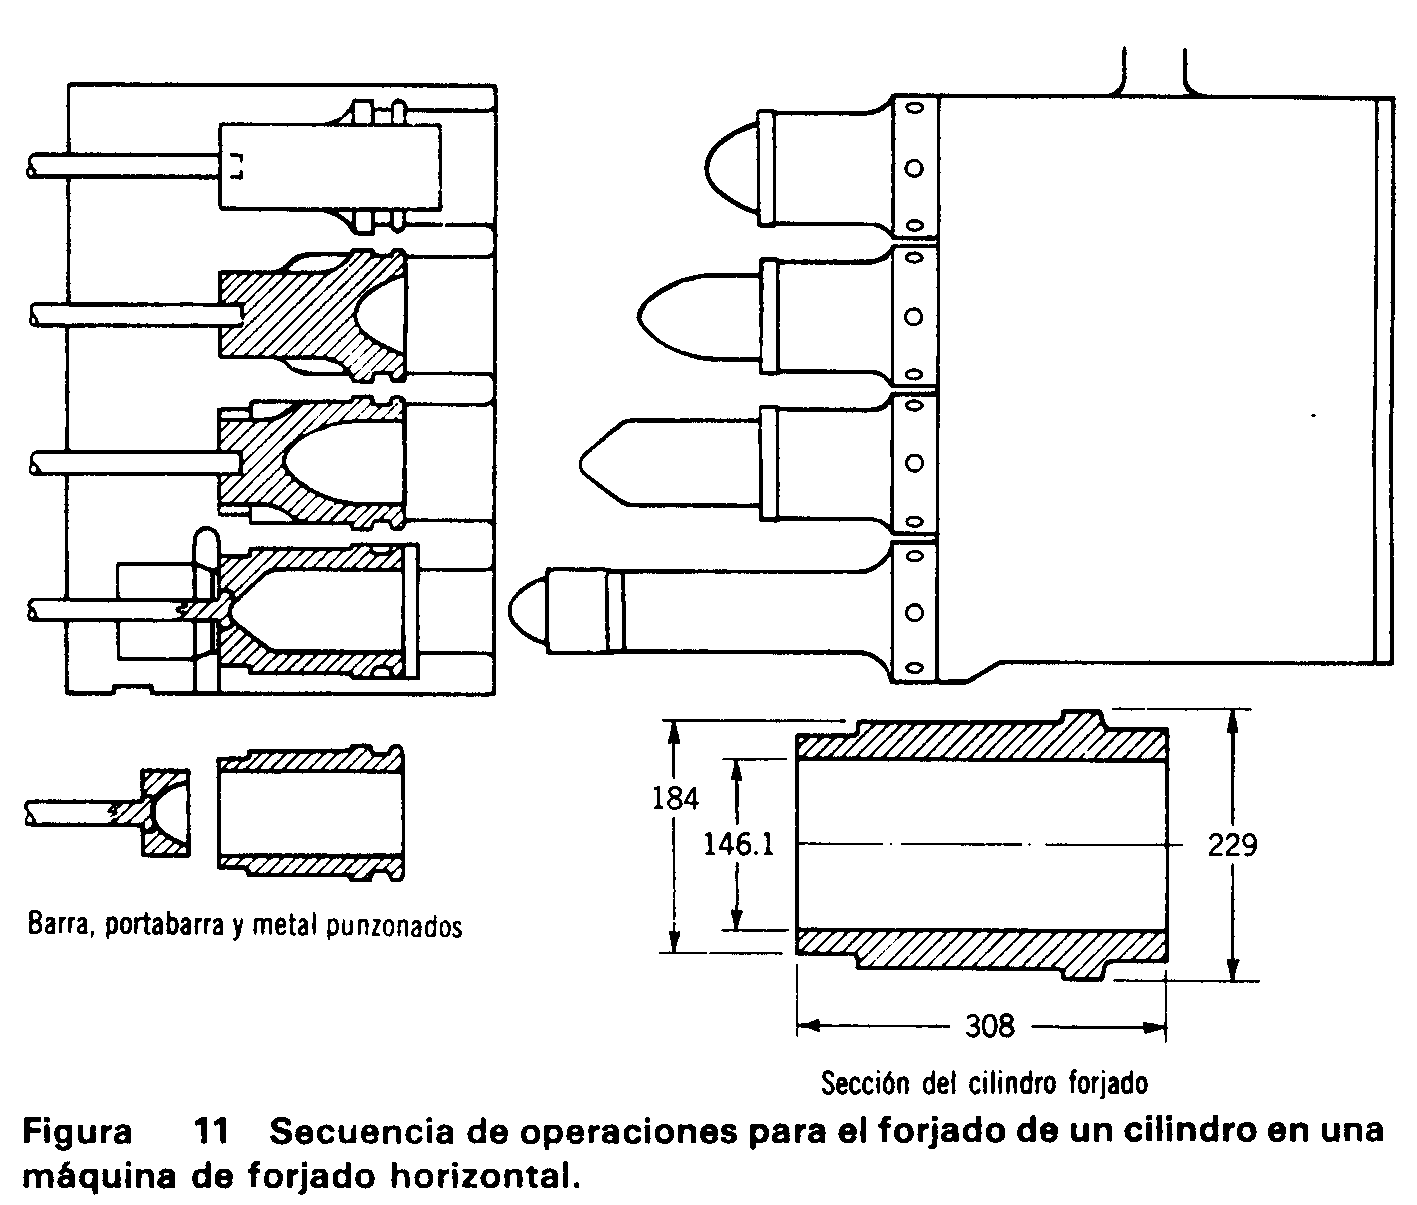
Este es el equivalente moderno del forjado de herrero en donde la fuerza limitada del herrero ha sido reemplazada por un martillo mecánico o de vapor
• El proceso puede llevarse a cabo en forjado abierto donde el martillo es reemplazado por un mazo y el metal es manipulado manualmente sobre un yunque.
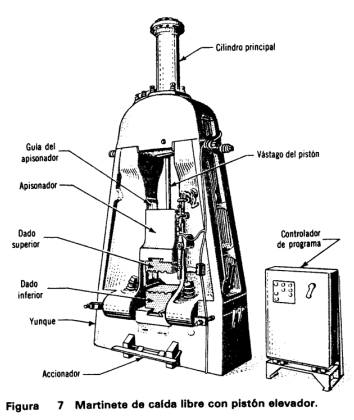
Implica la sujeción de una barra de sección uniforme en dados y se aplica una presión sobre el extremo caliente , provocando el que sea recalcado o formado según el dado.
– La longitud de la barra a ser recalcada no puede ser mayor de 2 o 3 veces el diámetro, sino el material se doblara en vez de expandirse para llenar la cavidad del dado.
Emplean una acción lenta de compresión deformando el metal plástico, contrariamente al rápido impacto del golpe del martillo.
– Pueden ser operadas ya sea mecánica o hidráulicamente
– Pueden ejercer una fuerza de 4 a 90 MN.
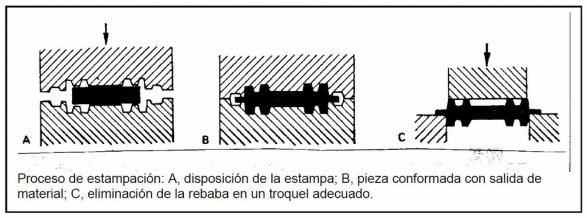
Difiere de la forja con martillo en que se usa más bien una impresión cerrada que dados de cara abierta.
• En esta operación existe un flujo drástico del metal en los dados causado por los golpes repetidos sobre el metal.
• Para asegurar el flujo propio del metal durante los golpes intermitentes, las operaciones se dividen en un número de pasos.
• Cada paso cambia la forma gradualmente, controlando el flujo del metal hasta que la forma final se obtiene.
• El número de pasos requeridos varia de acuerdo al tamaño y forma de la pieza, las cualidades de forja del metal y las tolerancias requeridas
El atractivo de formar de frío, además de los ahorros obvios del costo cuando no se requiere calor, es la mayor precisión dimensional que se puede lograr generalmente, ya que no hay la necesidad de ajustar la contracción ni la deformación térmica o distorsión, una vez que se complete el formado.
El trabajo en frío de los metales se realiza cerca de la temperatura ambiente para que laventaja de una la resistencia a la cedencia reducida, o la presión del forjado, acompañadade elevadas temperaturas no están disponibles para ayudar en la operación de formado.
Adicionalmente, los metales “con trabajo de endurecimiento”, es decir, que aumentan la
resistencia a la cedencia, durante la deformación a bajas temperaturas, añaden aún más altrabajo necesario para alcanzar la forma deseada.
Y a menudo así como importante, las partes de metal trabajadas en frío evitan también la decoloración (oxidación) de la superficie que ocurre en temperaturas más altas, así que la parte puede ser presentable a la venta y posible servicio sin un proceso posterior. La desventaja de este proceso es que es muy duro (60 Rockwell C).
Información
- Descripción
- Diagrama sobre Sin título, creado por Diego Rodriguez el 18/11/2017.
- Creado por
- Diego Rodriguez
- Visitas
- 0
- Valoración