
Mapa mental
ANÁLISIS ESPECTRAL
Contenido del mapa
ANÁLISIS ESPECTRAL
FENÓMENO DE VIBRACIÓN
- ¿Qué es una vibración?
- Es la oscilación o el movimiento repetitivo de un objeto alrededor de una posición de equilibrio.
- La vibración de un objeto es causada por una fuerza de excitación. Esta fuerza se puede aplicar externamente al objeto o puede tener su origen adentro del objeto. El conocimiento de las características de dichas fuerzas, permite diagnosticar un problema de la máquina.
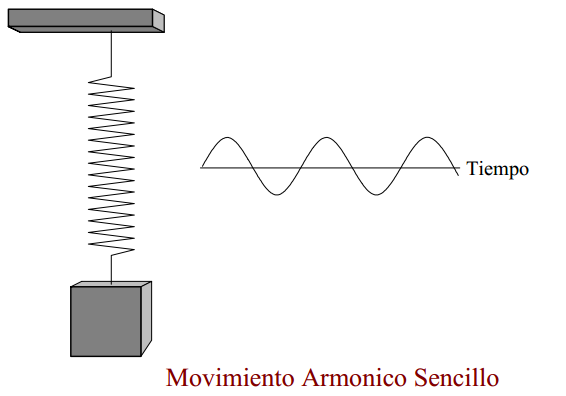
- MOVIMIENTO ARMÓNICO SIMPLE
- El movimiento más sencillo que pueda existir es el movimiento en una dirección , de una masa controlada por un resorte único. Este sistema mecánico se llama sistema resorte-masa, con un grado único de libertad.
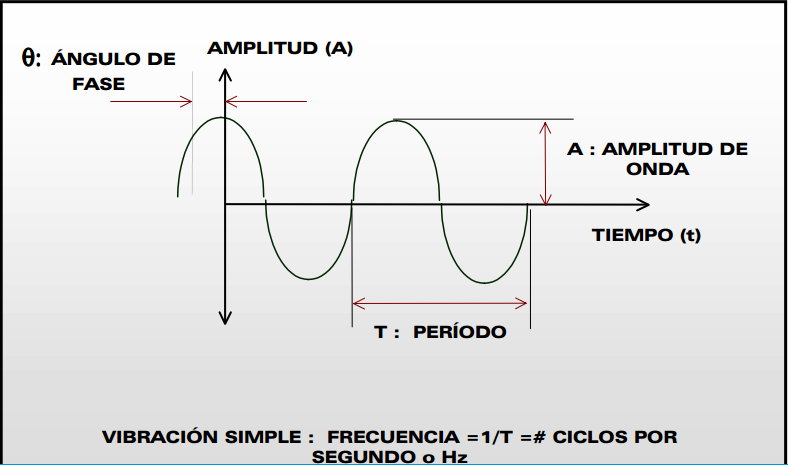
- PERIODO
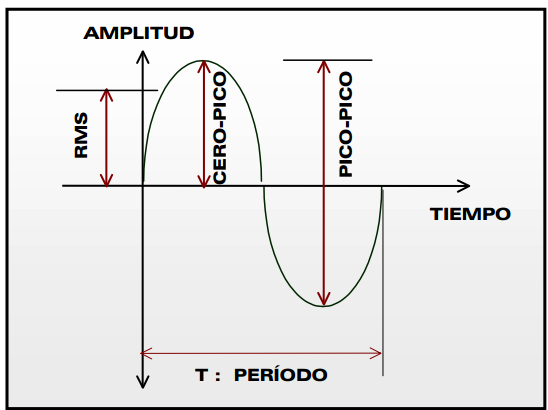
- Es el tiempo necesario para un ciclo, es decir, de un cruce del nivel cero hasta el siguiente cruce del nivel cero en la misma dirección. Se mide en segundos o milisegundos.
- FRECUENCIA (1/T)
- Es el número de ciclos que ocurren en un segundo, y sencillamente es el recíproco del período.
- ECUACIONES DE MOVIMIENTO
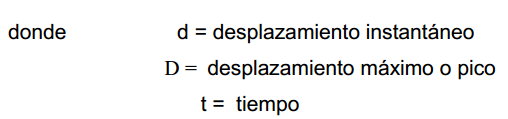
- Si se anota la posición o el desplazamiento de un objeto que está sometido a un movimiento armónico sencillo contra el tiempo en una gráfica, la curva resultante será una onda seno o senoidal que se describe en la siguiente ecuación:
- La velocidad del movimiento que describimos arriba es igual a la proporción del cambio del desplazamiento, o en otras palabras a que tan rápido se cambia su posición. La razon de cambio de una cantidad respecto a otra se puede describir con la derivada siguiente:
- La aceleración del movimiento está definida como la proporción de cambio de la velocidad, o que tan rápido la velocidad está cambiando en cualquier momento.
- Si examinamos estas ecuaciones, se ve que la velocidad es proporcional al desplazamiento por la frecuencia, y que la aceleración es proporcional al cuadrado de la frecuencia por el desplazamiento.
- AMPLITUD
- Es cuanta cantidad de movimiento puede tener una masa desde una posición neutral. La amplitud se mide generalmente en valores pico-pico para desplazamiento y valores cero-pico y RMS para velocidad y aceleración.
- FASE
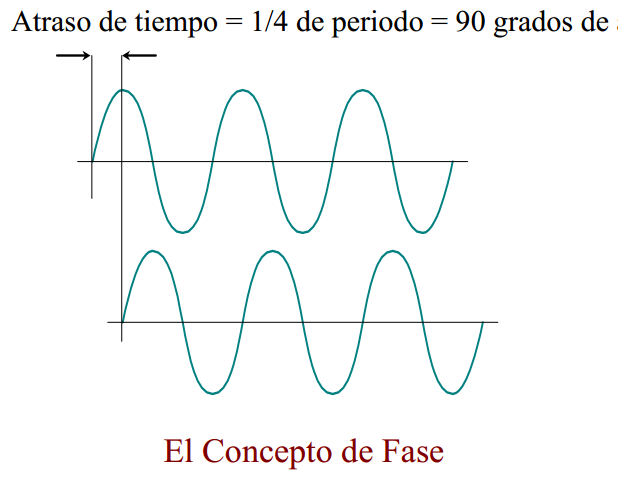
- Es una medida de la diferencia de tiempo entre dos ondas senoidales. Se mide en terminos de ángulo, en grados o radianes. La diferencia en fase entre dos formas de onda se llama a veces el desplazamiento de fase,que es un retraso de un ciclo o de un perìodo de la onda.
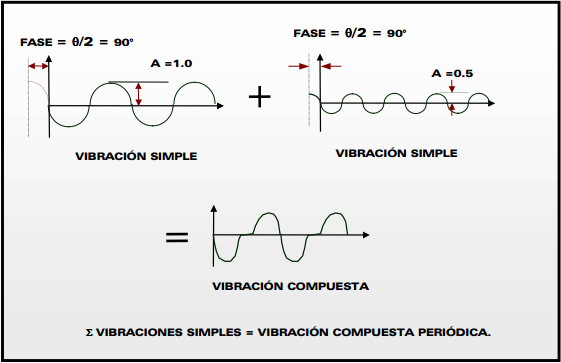
- VIBRACIÓN COMPUESTA
- Es una sumatoria de varias señales sinusoidales que comprenden cada uno de los componentes que se encuentran en la máquina, mas todos los golpeteos y vibraciones aleatorias.
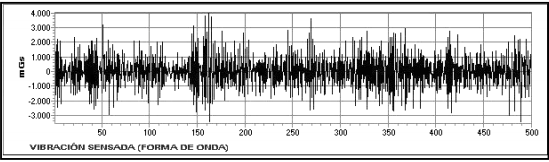
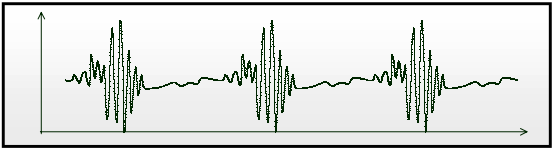
- VIBRACIÓN ALEATORIA Y GOLPETEOS INTERMITENTES
- La vibración aleatoria no cumple con patrones especiales que se repiten constantemente o es demasiado difícil detectar donde comienza un ciclo y donde termina.
- Estas vibraciones están asociadas generalmente turbulencia en blowers y bombas, a problemas de lubricación y contacto metalmetal en elementos rodantes o a cavitación en bombas . Este tipo de patrones es mejor interpretarlos en el espectro y no en la onda en el tiempo.
- Los golpeteos intermitentes están asociados a golpes continuos que crean una señal repetitiva. Estas se encuentran mas comúnmente en los engranajes, en el paso de las aspas de un impulsor o ventilador, etc. Este tipo de señales tiende a morir debido a la amortiguación del medio.
- TRANSFORMADA DE FOURIER
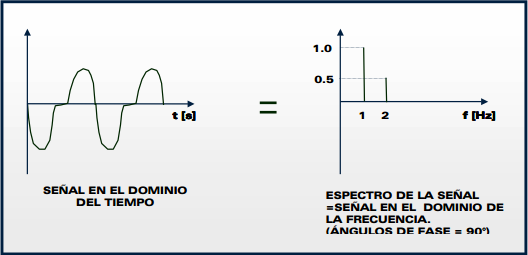
- Las vibraciones en el dominio del tiempo son señales directas de la máquina, que al momento de analizarlas, nos encontramos en grandes problemas, ya que estas señales están cargadas de mucha información en forma muy compleja, la cual comprende las señales características de cada componente de la máquina, por lo cual prácticamente queda imposible distinguir a simple vista sus comportamientos característicos.
- Existen otras formas para realizar un estudio de vibraciones, entre las cuales se encuentra mirar esta señal en el dominio de la frecuencia. Esta es la gráfica de Amplitud vs. Frecuencia y es conocida con el nombre de espectro. Esta es la mejor herramienta que se tiene actualmente para el análisis de maquinaria.
- Fue precisamente el matemático francés Jean Baptiste Fourier quien encontró la forma de representar una señal compleja en el dominio del tiempo por medio de series de curvas sinusoidales con valores de amplitud y frecuencia específicos.
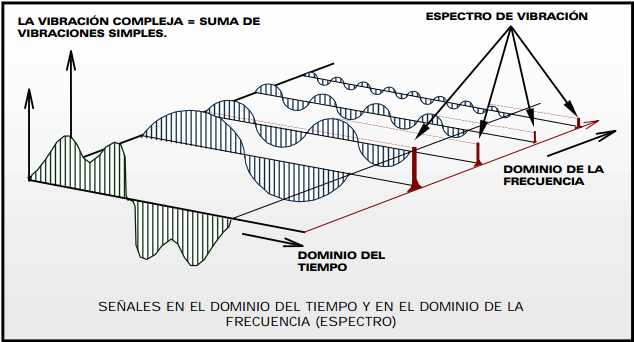
- Lo que hace un analizador de espectros que trabaja con la transformada rápida de Fourier es capturar una señal desde una máquina, luego calcula todas las series de señales sinusoidales que contiene la señal compleja y por último las muestra en forma individual en el eje X de la frecuencia.
- En la siguiente figura de tres dimensiones puede notarse claramente la señal compleja (en color verde), capturada desde una máquina. A dicha señal se le calculan todas las series de señales sinusoidales en el dominio del tiempo (vistas en azul) y por último se muestra cada una en el dominio de la frecuencia (vistas en rojo).
- ESPECTROS CARECTERÍSTICOS DE LAS FALLAS MÁS COMUNES
- Nos ayudan a descubrir los problemas que pueden suceder en una máquina, aunque en muchos casos es necesario realizar un análisis físico de la máquina.
- FRECUENCIA NATURAL
- Depende de las características estructurales de la máquina, tales como su masa, su rigidez y su amortiguación, incluyendo los soportes y tuberías adjuntas a ella. No depende de la operación de la máquina, a no ser que la rigidez sea función de la velocidad.
- RESONANCIA
- Es frecuencia natural excitada por un agente externo, en consecuencia, la amplitud de vibración de la máquina se incrementará enormemente causando perjuicios que a corto o mediano plazo pueden llegar a ser catastróficos.
- Cuando una resonancia es detectada, es necesario identificar el agente externo que la está produciendo e inmediatamente debe aislarse estructuralmente o cambiar su velocidad de operación.
- Es frecuencia natural excitada por un agente externo, en consecuencia, la amplitud de vibración de la máquina se incrementará enormemente causando perjuicios que a corto o mediano plazo pueden llegar a ser catastróficos.
- ANÁLISIS ESPECTRAL
- Cuando se mide una máquina, se genera una información muy valiosa que es necesario analizar. El éxito de este análisis depende de la correcta interpretación que se le de a los espectros capturados con respecto a las condiciones de operación en que se encuentra la máquina.
- FRECUENCIA NATURAL
- Nos ayudan a descubrir los problemas que pueden suceder en una máquina, aunque en muchos casos es necesario realizar un análisis físico de la máquina.
- ESPECTROS CARECTERÍSTICOS DE LAS FALLAS MÁS COMUNES
- En la siguiente figura de tres dimensiones puede notarse claramente la señal compleja (en color verde), capturada desde una máquina. A dicha señal se le calculan todas las series de señales sinusoidales en el dominio del tiempo (vistas en azul) y por último se muestra cada una en el dominio de la frecuencia (vistas en rojo).
- Lo que hace un analizador de espectros que trabaja con la transformada rápida de Fourier es capturar una señal desde una máquina, luego calcula todas las series de señales sinusoidales que contiene la señal compleja y por último las muestra en forma individual en el eje X de la frecuencia.
- Fue precisamente el matemático francés Jean Baptiste Fourier quien encontró la forma de representar una señal compleja en el dominio del tiempo por medio de series de curvas sinusoidales con valores de amplitud y frecuencia específicos.
- Existen otras formas para realizar un estudio de vibraciones, entre las cuales se encuentra mirar esta señal en el dominio de la frecuencia. Esta es la gráfica de Amplitud vs. Frecuencia y es conocida con el nombre de espectro. Esta es la mejor herramienta que se tiene actualmente para el análisis de maquinaria.
- Las vibraciones en el dominio del tiempo son señales directas de la máquina, que al momento de analizarlas, nos encontramos en grandes problemas, ya que estas señales están cargadas de mucha información en forma muy compleja, la cual comprende las señales características de cada componente de la máquina, por lo cual prácticamente queda imposible distinguir a simple vista sus comportamientos característicos.
- TRANSFORMADA DE FOURIER
- Los golpeteos intermitentes están asociados a golpes continuos que crean una señal repetitiva. Estas se encuentran mas comúnmente en los engranajes, en el paso de las aspas de un impulsor o ventilador, etc. Este tipo de señales tiende a morir debido a la amortiguación del medio.
- Estas vibraciones están asociadas generalmente turbulencia en blowers y bombas, a problemas de lubricación y contacto metalmetal en elementos rodantes o a cavitación en bombas . Este tipo de patrones es mejor interpretarlos en el espectro y no en la onda en el tiempo.
- La vibración aleatoria no cumple con patrones especiales que se repiten constantemente o es demasiado difícil detectar donde comienza un ciclo y donde termina.
- VIBRACIÓN ALEATORIA Y GOLPETEOS INTERMITENTES
- Es una sumatoria de varias señales sinusoidales que comprenden cada uno de los componentes que se encuentran en la máquina, mas todos los golpeteos y vibraciones aleatorias.
- AMPLITUD
- Si examinamos estas ecuaciones, se ve que la velocidad es proporcional al desplazamiento por la frecuencia, y que la aceleración es proporcional al cuadrado de la frecuencia por el desplazamiento.
- La aceleración del movimiento está definida como la proporción de cambio de la velocidad, o que tan rápido la velocidad está cambiando en cualquier momento.
- La velocidad del movimiento que describimos arriba es igual a la proporción del cambio del desplazamiento, o en otras palabras a que tan rápido se cambia su posición. La razon de cambio de una cantidad respecto a otra se puede describir con la derivada siguiente:
- Si se anota la posición o el desplazamiento de un objeto que está sometido a un movimiento armónico sencillo contra el tiempo en una gráfica, la curva resultante será una onda seno o senoidal que se describe en la siguiente ecuación:
- AMPLITUD
- PERIODO
- El movimiento más sencillo que pueda existir es el movimiento en una dirección , de una masa controlada por un resorte único. Este sistema mecánico se llama sistema resorte-masa, con un grado único de libertad.
- MOVIMIENTO ARMÓNICO SIMPLE
- La vibración de un objeto es causada por una fuerza de excitación. Esta fuerza se puede aplicar externamente al objeto o puede tener su origen adentro del objeto. El conocimiento de las características de dichas fuerzas, permite diagnosticar un problema de la máquina.
- Es la oscilación o el movimiento repetitivo de un objeto alrededor de una posición de equilibrio.
- ¿Qué es una vibración?
PATOLOGÍAS DE FALLAS
- DESBALANCEO
- ESTÁTICO
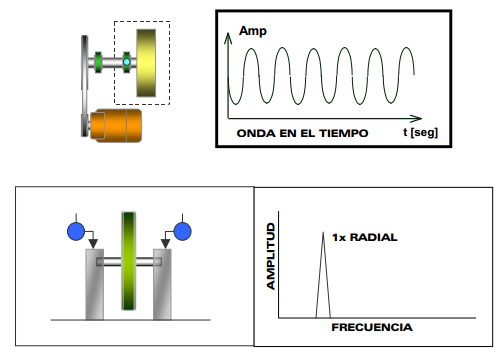
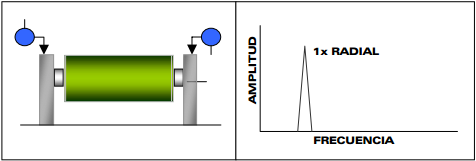
- Producido generalmente por desgaste radial superficial no uniforme en rotores en los cuales su largo es despreciable en comparación con su diámetro. El espectro presenta vibración dominante con una frecuencia igual a 1 X RPS del rotor. Se recomienda para corregir la falla balancear el rotor en un sólo plano (en el centro de gravedad del rotor) con la masa adecuada y en la posición angular calculada con un equipo de balanceo.
- DINÁMICO
- Ocurre en rotores medianos y largos. Es debido principalmente a desgastes radiales y axiales simultáneos en la superficie del rotor. El espectro presenta vibración dominante y vaivén simultáneo a frecuencia igual a 1 X RPS del rotor. Se recomienda para corregir la falla balancear el rotor en dos planos con las masas adecuadas y en las posiciones angulares calculadas con un equipo de balanceo dinámico.
- ROTOR COLGANTE
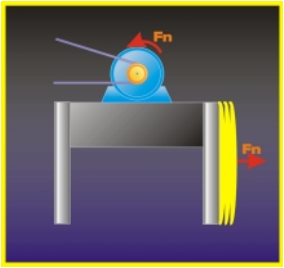
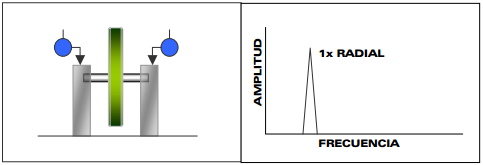
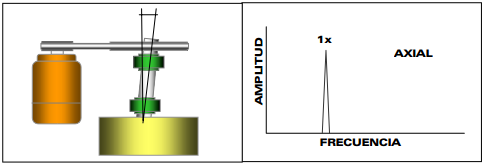
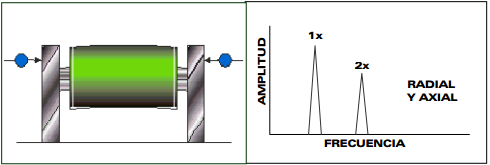
- Ocurre en rotores que se encuentran en el extremo de un eje. Es producido por desgaste en la superficie del rotor y doblamiento del eje El espectro presenta vibración dominante a 1X RPS del rotor, muy notoria en dirección axial y radial. Para corregir la falla, primero debe verificarse que el rotor no tenga excentricidad ni que el eje este doblado. Luego debe realizarse el balanceo adecuado.
- ESTÁTICO
- DESALINEACIÓN
- ANGULAR
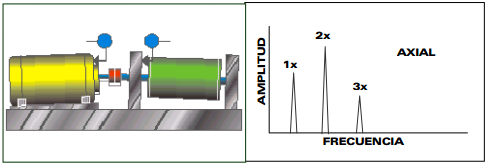
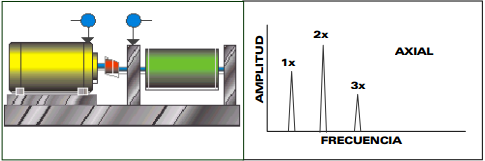
- Ocurre cuando el eje del motor y el eje conducido unidos en el acople, no son paralelos. Caracterizado por altas vibraciones axiales. 1X RPS y 2X RPS son las más comunes, con desfase de 180 grados a través del acople. También se presenta 3X RPS. Estos síntomas también indican problemas en el acople. Para corregirlo, el conjunto motor-rotor deben alinearse. Debe emplearse un equipo de alineación adecuado.
- PARALELA
- Los ejes del motor y del rotor conducido están paralelos, pero no son colineales. Se pueden detectar altas vibraciones radiales a 2X RPS, predominante, y a 1X RPS, con desfase de 180 grados a través del acople. Cuando aumenta la severidad, genera picos en armónicos superiores (4X , 8X). Se debe alinear el conjunto para corregir el daño.
- ENTRE CHUMACERAS
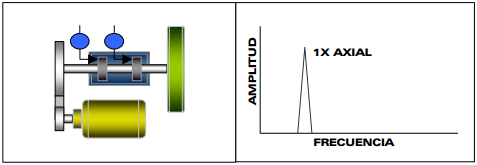
- En una máquina con transmisión de poleas, la mala posición de las chumaceras puede evitar que el eje se acomode correctamente, lo cual genera vibraciones anormales en sentido axial y radial. Excitación del pico representativo de la velocidad (1X RPS), especialmente en sentido axial. Es necesario hacer una verificación de que las chumaceras queden completamente paralelas entre si.
- ANGULAR
- HOLGURA MECÁNICA EJE-AGUJERO
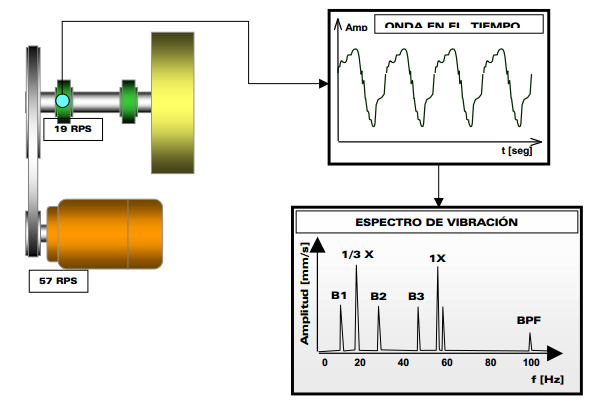
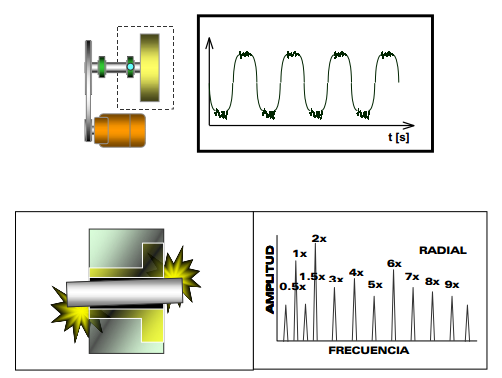
- Aflojamiento de manguitos, tolerancias de manufactura inadecuadas (con juego), y holgura entre el impulsor y su eje en bombas. Causa un truncamiento en la forma de onda en el dominio del tiempo.
- La falla genera múltiples armónicos y subarmónicos de 1X RPS, destacándose los armónicos fraccionarios 1/2 X, 1/3 X, 1.5 X, 2.5 X, ... Frecuentemente la fase es inestable y el nivel máximo tiende a una dirección notable realizando lecturas radiales espaciadas 30 grados entre si. Se recomienda verificar la colocación de los manguitos y los juegos eje-agujero cercanos al punto de medición. Igualmente, los ajustes de rotor-eje.
- Aflojamiento de manguitos, tolerancias de manufactura inadecuadas (con juego), y holgura entre el impulsor y su eje en bombas. Causa un truncamiento en la forma de onda en el dominio del tiempo.
- SOLTURA ESTRUCTURAL
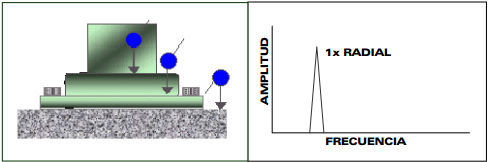
- Ablandamiento o desplazamiento del pié de la máquina, por holgura en los pernos de la base o por deterioro de los componentes de la sujeción. El espectro presenta vibración a 1X RPS en la base de la máquina con desfase a 180 grados entre los elementos sujetados en el anclaje. Altamente direccional en la dirección de la sujeción. Se recomienda primero revisar el estado de fatiga del pié de máquina (rajaduras, corrosión). Luego debe verificarse el estado de los sujetadores y por último el estado de la cimentación.
- EXCENTRICIDAD
- ROTOR EXCÉNTRICO
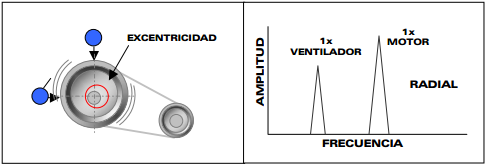
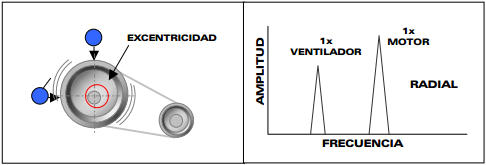
- Fácilmente confundible con desbalanceo. Ocurre cuando el centro de rotación no coincide con el centro geométrico en una polea o engranaje. La mayor vibración ocurre a 1 X RPS del elemento con excentricidad, en dirección de la línea que cruza por los centros de los dos rotores. Para corregir la falla, el rotor debe ser reensamblado o reemplazado. (Tratar de balancear el rotor excéntrico resulta en una disminución del nivel de vibración, en una dirección, y un aumento considerable en la otra)
- ROTOR EXCÉNTRICO
- ROTOR O EJE PANDEADO
- PANDEO
- Más común en ejes largos. Se produce por esfuerzos excesivos en el eje. Genera Vibración AXIAL alta con diferencia de fase de 180 grados medida en los dos soportes del rotor. La vibración dominante es de 1X RPS si el pandeo está cercano al centro del eje, y es de 2X RPS si el pandeo está cerca del rodamiento. Para corregir la falla, el eje debe rectificarse o cambiarse.
- PANDEO
- RESONANCIAS Y PULSACIONES
- RESONANCIA
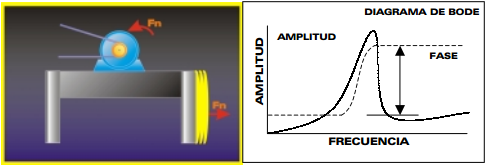
- Ocurre cuando la velocidad de una fuerza conducida iguala la frecuencia natural de una estructura o una parte de ella. Puede causar dramáticas amplificaciones de la amplitud lo que puede terminar en fallas prematuras y posiblemente catastróficas. Presenta un cambio de fase de 90º por resonancia y 180º cuando lo sobrepasa. Se requieren cambios periódicos de localización de la frecuencia natural.
- PULSACIONES
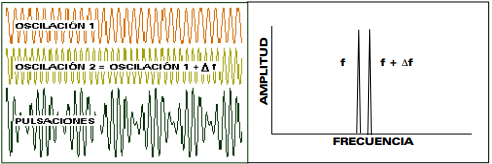
- Sucede cuando una fuente de vibración interfiere con otra. Generalmente se produce por dos máquinas cercanas que trabajan casi a la misma velocidad. El espectro muestra dos picos con frecuencias similares. La diferencia de estas da como resultado una pulsación. La ilustración izquierda representa estas frecuencias en el dominio del tiempo y la suma de ambas. Para solucionar el problema se deben aislar estructuralmente las máquinas en conflicto.
- RESONANCIA
- FALLAS EN ENGRANAJES
- ESTADO NORMAL
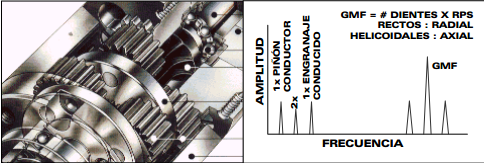
- Espectro característico de un engranaje en estado normal (esta no es una patología). Espectro característico del engrane : El espectro mostrará armónicos 1 X y 2 X RPS del piñón conductor y de la rueda conducida. Adicionalmente, mostrará bandas laterales alrededor de la Frecuencia de Engrane GMF (Gear Mesh Frecuency). El engranaje se encuentra en buen estado si estos picos de vibración se encuentran en niveles relativamente bajos.
- DESGASTE EN DIENTE
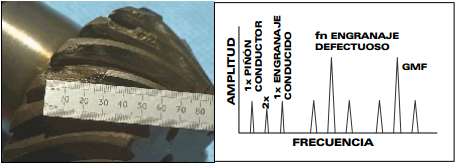
- Ocurre por operación más allá del tiempo de vida del engranaje, contaminación de la grasa lubricante, elementos extraños circulando en la caja del engrane o montaje erróneo. Su espectro se caracteriza por la aparición de bandeamiento lateral alrededor de la frecuencia natural de vibración (fn) del engrane defectuoso. El espaciamiento de las bandas laterales es 1 X RPS del engrane defectuoso. Si el desgaste es avanzado, hay sobreexcitación de la GMF.
- Para solucionar el problema debe cambiar o rectificar el engranaje (sólo si este no está sometido a grandes cargas y la urgencia lo amerita). Si el desgaste es prematuro inspeccione desalineación en el eje o excentricidad en el engranaje
- Ocurre por operación más allá del tiempo de vida del engranaje, contaminación de la grasa lubricante, elementos extraños circulando en la caja del engrane o montaje erróneo. Su espectro se caracteriza por la aparición de bandeamiento lateral alrededor de la frecuencia natural de vibración (fn) del engrane defectuoso. El espaciamiento de las bandas laterales es 1 X RPS del engrane defectuoso. Si el desgaste es avanzado, hay sobreexcitación de la GMF.
- SOBRECARGA EN ENGRANAJE
- Todos los dientes están recibiendo sobrecarga continúa. La amplitud de la GMF es altamente excitada, pero esto no suele representar un problema si las bandas a su alrededor se mantienen bajas. Este análisis es efectivo si se realiza siempre a la máxima carga de operación de la máquina. Debe buscarse algún elemento que esté aumentando el torque transmitido más allá de lo normal (rodamiento o buje defectuoso, fallas en lubricación y anomalías en general en el rotor conducido que dificulten el movimiento).
- EXCENTRICIDAD Y/O BACKLASH
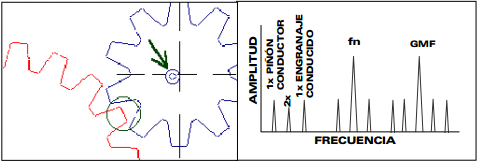
- La excentricidad ocurre cuando el centro de simetría no coincide con el centro de rotación. El backlash se produce cuando, al terminar el contacto entre dos dientes, los dos siguientes no entran inmediatamente en contacto.
- El espectro muestra aumento considerable de las bandas laterales alrededor del la GMF y fn. El engranaje con problemas es indicado por el espaciado de las bandas laterales. Si el problema es blacklash, la GMF debe disminuir con el aumento de la carga. Para corregir el problema, el engranaje debe ser reensamblado o reemplazado si se encuentran problemas de manufactura.
- La excentricidad ocurre cuando el centro de simetría no coincide con el centro de rotación. El backlash se produce cuando, al terminar el contacto entre dos dientes, los dos siguientes no entran inmediatamente en contacto.
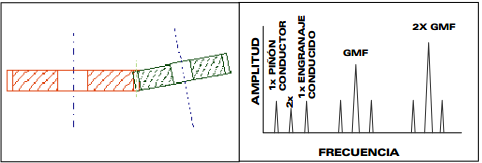
- ENGRANE DESALINEADO
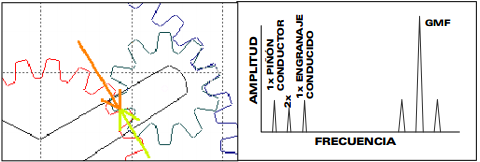
- Se presenta cuando las ruedas dentadas fueron ensambladas con errores de alineación o cuando sus ejes no están paralelos. Casi siempre se excitan los armónicos de 2do o mayor orden de la GMF, con bandeamientos laterales a la 1 X RPS del piñón o la rueda. 2 X GMF y 3 X GMF dominan el espectro. El conjunto debe ser realineado para corregir el problema.
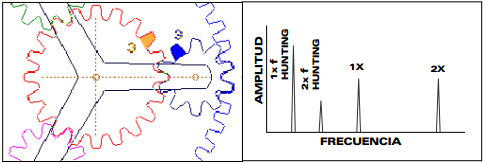
- PROBLEMAS DE HUNTING
- Problemas leves en la manufactura o manipulación indebida producen que, cuando dos dientes específicos del piñón y el engranaje conducido se encuentren, generen vibraciones de choque.
- Esta falla genera altas vibraciones a bajas frecuencias por debajo de los 10 Hz. La máxima vibración ocurre cada 10 o 20 revoluciones del piñón dependiendo de la fórmula de fHT (y suele escucharse como un gruñido). Si se determina que el problema es severo, deben reemplazarse el par de engranajes y debe tenerse más precaución en la manipulación.
- Problemas leves en la manufactura o manipulación indebida producen que, cuando dos dientes específicos del piñón y el engranaje conducido se encuentren, generen vibraciones de choque.
- ESTADO NORMAL
- BANDAS
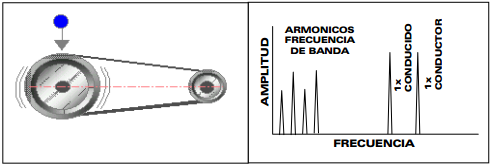
- DISTENSIÓN
- Ocurre por sobrepaso de la vida útil de la banda, o por desgaste excesivo de la misma. Las frecuencias de bandas siempre están por debajo de la frecuencia del motor o máquina conducida. Normalmente se encuentran cuatro picos y generalmente predomina el de 2x frecuencia de banda. Tienen amplitudes inestables. Para corregir el problema, si la banda no presenta demasiado desgaste intente tensionarla, de lo contrario reemplácela.
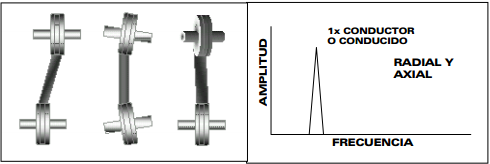
- DESALINEACIÓN EN POLEAS
- Puede ocurrir porque los ejes de las poleas no están alineados o porque las poleas no están paralelas. También pueden ocurrir ambos casos simultáneamente. Produce alta vibración axial a 1x RPS de la conductora o la conducida, generalmente la conducida. La buena medida de las amplitudes de las vibraciones depende de donde sean tomados lo datos. Para solucionar el problema deben alinearse las poleas tanto angular comoparalelamente.
- EXCENTRICIDAD EN POLEAS
- Ocurre cuando el centro de rotación no coincide con el centro geométrico en una polea. Produce alta vibración a 1x RPS de la polea excéntrica. Su amplitud está por encima de las amplitudes de las frecuencias de las bandas. Aunque es posible balancear poleas gracias a la adición de pesas, la excentricidad seguirá induciendo vibración y esfuerzos de fatiga reversible. Se recomienda cambiarse la polea excéntrica.
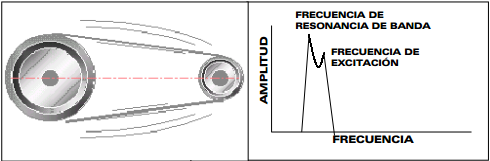
- RESONANCIA BANDA
- Sucede si la frecuencia natural de la banda coincide o se aproxima a las RPS del motor o de la máquina conducida. El espectro muestra altas amplitudes de la frecuencia de resonancia y la frecuencia de excitación de banda, siendo la frecuencia de resonancia la predominante. La frecuencia natural puede ser alterada cambiando la tensión de la banda o su longitud.
- DISTENSIÓN
- FLUJO DE LÍQUIDOS
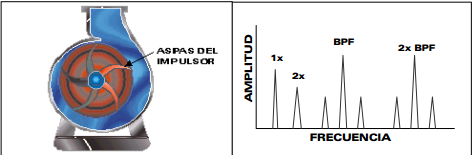
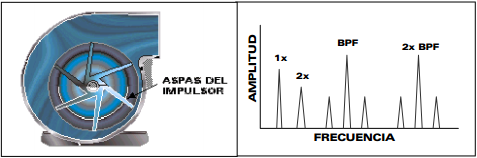
- FRECUENCIA DE ASPAS
- Frecuencia a la cual, cada aspa pasa por un punto de la carcaza. Producida por obstrucciones, cambios abruptos de direcciones o desgastes de juntas. La BPF (frecuencia de paso de aspas) es excitada en sus primeros dos armónicos con bandeamientos laterales. La BFP es igual al número de aspas por la frecuencia. La BPF algunas veces coincide con la frecuencia natural lo cual causa altas vibraciones. En caso de aumentos en la BFP deben revisarse cambios abruptos de dirección del fluido y posibles obstrucciones parciales en la descarga de la bomba.
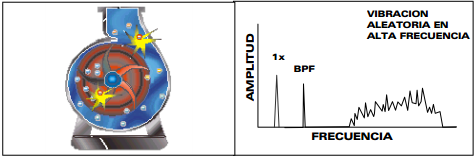
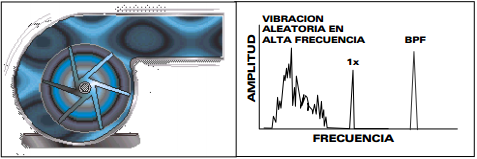
- CAVITACIÓN
- Es la entrada de aire o vaporización de un fluido dentro de la bomba. Ocurre cuando la presión de fluido es menor que la presión de vapor a esta temperatura. La cavitación causará erosión a las partes internas de la bomba. El espectro muestra una vibración caótica que se presenta a altas frecuencias (del orden de 2000 Hz). Para solucionar el problema debe controlarse con más rigor la presión de succión y tenerse cuidado con el proceso para cebar la bomba.
- FRECUENCIA DE ASPAS
- FLUJO DE GASES
- FRECUENCIA DE ASPAS (G)
- Frecuencia a la cual, cada aspa pasa por un punto de la cubierta. Producida por obstrucciones o cambios abruptos de direcciones. La BPF (frecuencia de paso de aspas) es excitada en sus primeros dos armónicos con bandeamientos laterales. La BFP es igual al número de aspas por la frecuencia. La BPF algunas veces coincide con la frecuencia natural lo cual causa altas vibraciones En caso de aumentos en la BFP deben revisarse cambios abruptos de dirección del fluido y posibles obstrucciones parciales cerca del ventilador.
- TURBULENCIA ANÓMALA
- Se crea por las variaciones de velocidad o presión del aire pasando a través de un ventilador o red de ventilación. El espectro muestra una vibración anómala a baja frecuencia que generalmente está entre 0.3 y 30 Hz, siempre por debajo de la velocidad nominal. Debe revisarse la construcción y el ensamble de los ductos. Puede ser necesaria la instalación de rejillas o cambios de área o geometría de sección.
- FRECUENCIA DE ASPAS (G)
- FALLAS EN RODAMIENTOS
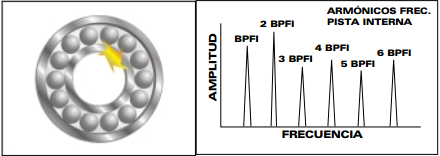
- FALLAS EN PISTA INTERNA
- Agrietamiento o desastillamiento del material en la pista interna, producido por errores de ensamble, esfuerzos anormales, corrosión, partículas externas o lubricación deficiente. Se produce una serie de armónicos siendo los picos predominantes 1X y 2X RPS la frecuencia de falla de la pista interna, en dirección radial. Además el contacto metal - metal entre los elementos rodantes y las pistas producen pulsos en el dominio del tiempo del orden de 1-10 KHz.
- El rodamiento debe ser reemplazado, debido a que la falla seguirá incrementándose. Antes revise el estado de lubricación del rodamiento. Nota: Generalmente la medida mas confiable es en dirección de la carga
- Agrietamiento o desastillamiento del material en la pista interna, producido por errores de ensamble, esfuerzos anormales, corrosión, partículas externas o lubricación deficiente. Se produce una serie de armónicos siendo los picos predominantes 1X y 2X RPS la frecuencia de falla de la pista interna, en dirección radial. Además el contacto metal - metal entre los elementos rodantes y las pistas producen pulsos en el dominio del tiempo del orden de 1-10 KHz.
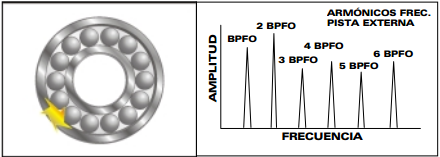
- FALLA EN PISTA EXTERNA
- Agrietamiento o desastillamiento del material en la pista externa, producido por errores de ensamble, esfuerzos anormales, corrosión, partículas externas o lubricación deficiente. Se produce una serie de armónicos siendo los picos predominantes 1X y 2X RPS la frecuencia de falla de la pista externa, en dirección radial. Además el contacto metal - metal entre los elementos rodantes y las pistas producen pulsos en el dominio del tiempo del orden de 1-10 KHz.
- El rodamiento debe ser reemplazado, debido a que la falla seguirá incrementándose. Antes revise el estado de lubricación del rodamiento. Nota: Generalmente la medida mas confiable es en dirección de la carga.
- Agrietamiento o desastillamiento del material en la pista externa, producido por errores de ensamble, esfuerzos anormales, corrosión, partículas externas o lubricación deficiente. Se produce una serie de armónicos siendo los picos predominantes 1X y 2X RPS la frecuencia de falla de la pista externa, en dirección radial. Además el contacto metal - metal entre los elementos rodantes y las pistas producen pulsos en el dominio del tiempo del orden de 1-10 KHz.
- FALLAS EN ELEMENTOS RODANTES
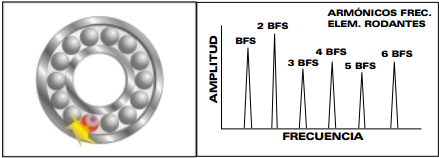
- Agrietamiento o desastillamiento del material en los elementos rodantes, producido por errores de ensamble, esfuerzos anormales, corrosión, partículas externas o lubricación deficiente. Se produce una serie de armónicos siendo los picos predominantes 1X y 2X RPS la frecuencia de falla de los elementos rodantes, en dirección radial. Además el contacto metal - metal entre los elementos rodantes y las pistas producen pulsos en el dominio del tiempo del orden de 1-10 KHz
- El rodamiento debe ser reemplazado, debido a que la falla seguirá incrementándose. Antes revise el estado de lubricación del rodamiento. Nota: Generalmente la medida mas confiable es en dirección de la carga.
- Agrietamiento o desastillamiento del material en los elementos rodantes, producido por errores de ensamble, esfuerzos anormales, corrosión, partículas externas o lubricación deficiente. Se produce una serie de armónicos siendo los picos predominantes 1X y 2X RPS la frecuencia de falla de los elementos rodantes, en dirección radial. Además el contacto metal - metal entre los elementos rodantes y las pistas producen pulsos en el dominio del tiempo del orden de 1-10 KHz
- DETERIORO DE JAULA
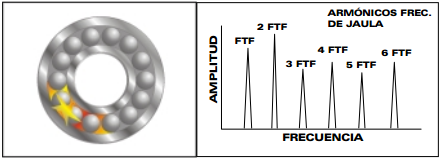
- Deformación de la jaula, caja o cubierta que mantiene en su posición a los elementos rodantes. Se produce una serie de armónicos de la frecuencia de la jaula siendo los picos predominantes 1X y 2X RPS de la frecuencia de falla en jaula, en dirección radial o axial. El rodamiento debe ser reemplazado, debido a que la falla seguirá incrementándose. Revise la posible causa que está dando origen a la falla.
- FALLAS EN PISTA INTERNA
- DESBALANCEO
TRANSDUCTORES
- El transductor de vibraciones es un aparato que produce una señal eléctrica que es una réplica o análogo del movimiento vibratorio al cual está sujeto.
- SENSOR DE PROXIMIDAD
- El Sensor de proximidad, también llamado "Sensor de Corriente de Remolino", o "Transductor de Desplazamiento" es una unidad de montaje permanente, y necesita un amplificador que condiciona la señal para generar un voltaje de salida, proporcional a la distancia entre el transductor y la extremidad de la flecha.
- Es sensible al desplazamiento. Su operación está basada en un principio magnético. y por eso, es sensible a las anomalias magnéticas en la flecha. Se debe tener cuidado para evitar que la flecha sea magnetizada y que de esta manera, la señal de salida sea contaminada.
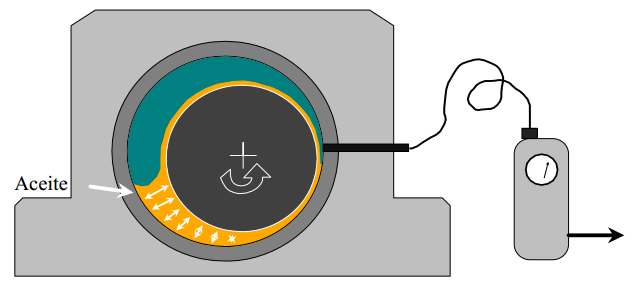
- Es importante saber que el transductor mide el desplazamiento relativo entre el rodamiento y el gorrón. , y no mide el nivel de vibración total de la flecha o del carter.
- El transductor de desplazamiento está por lo general instalado en grandes máquinas con rodamientos con gorrones , donde se usa para detectar fallas en los rodamientos y para apagar la máquina antes que ocurra una falla catastrófica.
- Esos transductores se usan mucho en pares, separados por una diferencia de orientación de 90 grados. Se pueden conectar a los platos horizontales y verticales de un osciloscopio para señalar la órbita o la ruta del gorrón , cuando está dando vueltas en el rodamiento. La frecuencia de respuesta del transductor de desplazamiento va desde DC (0 Hz) hasta alrededor de 1 000 Hz.
- El transductor de desplazamiento está por lo general instalado en grandes máquinas con rodamientos con gorrones , donde se usa para detectar fallas en los rodamientos y para apagar la máquina antes que ocurra una falla catastrófica.
- Es importante saber que el transductor mide el desplazamiento relativo entre el rodamiento y el gorrón. , y no mide el nivel de vibración total de la flecha o del carter.
- Es sensible al desplazamiento. Su operación está basada en un principio magnético. y por eso, es sensible a las anomalias magnéticas en la flecha. Se debe tener cuidado para evitar que la flecha sea magnetizada y que de esta manera, la señal de salida sea contaminada.
- El Sensor de proximidad, también llamado "Sensor de Corriente de Remolino", o "Transductor de Desplazamiento" es una unidad de montaje permanente, y necesita un amplificador que condiciona la señal para generar un voltaje de salida, proporcional a la distancia entre el transductor y la extremidad de la flecha.
- SENSOR DE VELOCIDAD
- Consiste en un acelerómetro con un integrador electrónico incluido. Esta unidad se llama un Velómetro y es en todos los aspectos superior al sensor de velocidad sismico clásico.
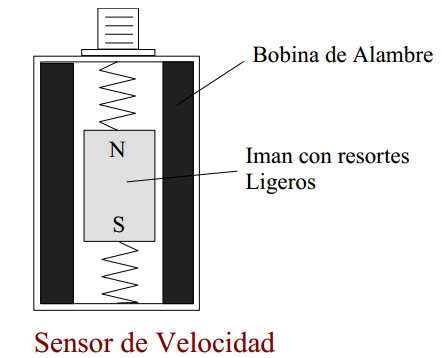
- El sensor de velocidad fue uno de los primeros transductores de vibración, que fueron construidos. Consiste de una bobina de alambre y de un imán colocados de tal manera que si se mueve el carter, el imán tiende a permanecer inmòvil debido a su inercia.
- Tiene una impedancia de salida eléctrica relativamente baja que lo hace relativamente insensible a la inducción del ruido. Aun tomando en cuenta estas ventajas, el transductor de velocidad tiene muchas desventajas, que lo vuelven casi obsoleto para instalaciones nuevas, aunque hoy en dia todavia se usan varios miles.
- El sensor de velocidad fue uno de los primeros transductores de vibración, que fueron construidos. Consiste de una bobina de alambre y de un imán colocados de tal manera que si se mueve el carter, el imán tiende a permanecer inmòvil debido a su inercia.
- Consiste en un acelerómetro con un integrador electrónico incluido. Esta unidad se llama un Velómetro y es en todos los aspectos superior al sensor de velocidad sismico clásico.
- ACELERÓMETRO
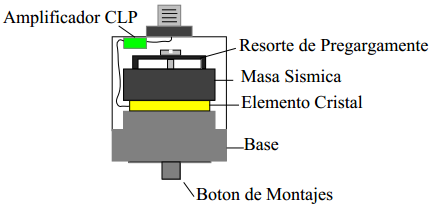
- El acelerómetro de tipo de compresión como se muestra en el diagrama fue el primer tipo a ser desarollado. Por lo general se prefiere el acelerómetro del tipo de cizallamiento, configurado de tal manera que el elemento activo esta sujeto a fuerzas de cizallamiento. También hay otros tipos de diseños para acelerómetros.
- Se puede considerar al acelerómetro piezo electrico como el transductor estandard para medición de vibración en máquinas. Se produce en varias configuraciones, pero la ilustración del tipo a compresión sirve para describir el principio de la operación.
- El acelerómetro de tipo de compresión como se muestra en el diagrama fue el primer tipo a ser desarollado. Por lo general se prefiere el acelerómetro del tipo de cizallamiento, configurado de tal manera que el elemento activo esta sujeto a fuerzas de cizallamiento. También hay otros tipos de diseños para acelerómetros.
- SENSOR DE PROXIMIDAD
- El transductor de vibraciones es un aparato que produce una señal eléctrica que es una réplica o análogo del movimiento vibratorio al cual está sujeto.
APLICACIÓN EN EL MANTENIMIENTO DE LA INDUSTRIA
- El análisis de vibraciones, cuando está aplicado correctamente, permite al técnico detectar pequeños defectos mecánicos incipientes mucho antes que representen una amenaza en contra de la integridad de la máquina.
- De esa manera, nos dá el tiempo suficiente para programar el mantenimiento para acomodar las necesidades de la gerencia de planta. De esa manera es la gerencia de planta la que controla las máquinas en lugar que sea viceversa.
- El primero analizador de vibración fué el cerebro humano, combinado con los sentidos del oido y del tacto, y todavia es uno de los mejores cuando el sujeto está bien entrenado .
- MANTENIMIENTO: FUNCIONAR-HASTA-ESTALLAR
- El mantenimiento de funcionamiento-hasta -fallar a veces se llama "mantenimiento de crisis" o "mantenimiento historico" por buenas razones.
- Por mucho tiempo este fué la forma dominante de mantenimiento y sus costos son relativamente elevados, debido a los tiempos de inactividad no programados, maquinaria dañada, y gastos de tiempo extra.
- De esta manera, la gerencia y el departamento de mantenimiento son controlado por los caprichos de sus máquinas, y el estado actual del parque de màquinas de la planta solamente se conoce de una manera inprecisa.
- Esto hace casi imposible planificar las necesidades de mantenimiento, y lo que es peor, predecir el estado general de disponibilidad del sistema.
- Hay algunas situaciones donde tiene sentido. Un ejemplo es una planta con un gran número de máquinas similares, que no son caras para reemplazar o reparar. Cuando una falla, otras están programadas para tomar su lugar y la producción no se ve muy afectada.
- Esto hace casi imposible planificar las necesidades de mantenimiento, y lo que es peor, predecir el estado general de disponibilidad del sistema.
- De esta manera, la gerencia y el departamento de mantenimiento son controlado por los caprichos de sus máquinas, y el estado actual del parque de màquinas de la planta solamente se conoce de una manera inprecisa.
- Por mucho tiempo este fué la forma dominante de mantenimiento y sus costos son relativamente elevados, debido a los tiempos de inactividad no programados, maquinaria dañada, y gastos de tiempo extra.
- El mantenimiento de funcionamiento-hasta -fallar a veces se llama "mantenimiento de crisis" o "mantenimiento historico" por buenas razones.
- MANTENIMIENTO PERIODICO PREVENTIVO
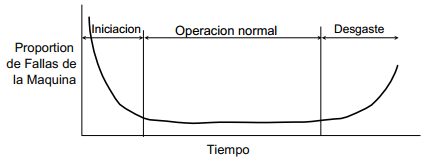
- En este tipo se analizan las historias de cada máquina y se programan reacondicionamientos periódicos antes de que ocurran los problemas que estadisticamente se pueden esperar.
- Esto produce "la curva de la tina" que relaciona la proporción de fallas al tiempo de operación de la manera siguiente:
- El mantenimiento preventivo también incluye actividades como el cambio del aceite y de los filtros y la limpieza e inspección periódica.
- Esto produce "la curva de la tina" que relaciona la proporción de fallas al tiempo de operación de la manera siguiente:
- En este tipo se analizan las historias de cada máquina y se programan reacondicionamientos periódicos antes de que ocurran los problemas que estadisticamente se pueden esperar.
- MANTENIMIENTO PREDICTIVO
- Basado en la determinación del estado de la máquina en operación:La técnica esta basada en el hecho que la mayoria de las partes de la máquina darán un tipo de aviso antes de que fallen.
- Para percibir los sintomas con que la máquina nos esta advirtiendo requiere varias pruebas no destructivas, tal como análisis de aceite, análisis de desgaste de partículos, análisis de vibraciones y medición de temperaturas.
- El mantenimiento predictivo permite que la gerencia de la planta tenga el control de las máquinas y de los programas de mantenimiento y no al revés. En una planta donde se usa el mantenimiento predictivo el estado general de las máquinas esta conocido en cualquier momento y una planificación más precisa sera posible
- El mantenimiento predictivo usa varias disciplinas. La más importante de estas es el análisis periodico de vibraciones.
- La ventaja más importante del mantenimiento predictivo de equipo industrial mecánico es un grado de preparación más alto de la planta, debido a una confiabilidad más alta del equipo.
- El mantenimiento predictivo usa varias disciplinas. La más importante de estas es el análisis periodico de vibraciones.
- El mantenimiento predictivo permite que la gerencia de la planta tenga el control de las máquinas y de los programas de mantenimiento y no al revés. En una planta donde se usa el mantenimiento predictivo el estado general de las máquinas esta conocido en cualquier momento y una planificación más precisa sera posible
- Para percibir los sintomas con que la máquina nos esta advirtiendo requiere varias pruebas no destructivas, tal como análisis de aceite, análisis de desgaste de partículos, análisis de vibraciones y medición de temperaturas.
- Basado en la determinación del estado de la máquina en operación:La técnica esta basada en el hecho que la mayoria de las partes de la máquina darán un tipo de aviso antes de que fallen.
- MANTENIMIENTO PRO ACTIVO
- Es el análisis de las causas fundamentales de las fallas en máquinas. Esas causas fundamentales se pueden remediar y los mecanismos de falla se pueden eliminar gradualmente en cada máquina.
- Se ha sabido desde hace mucho tiempo que el desbalanceo y la desalineación son las causas fundamentales de la mayoria de las fallas en máquinas. Ambos fenómenos provocan una carga en los rodamientos con fuerzas indebidas y acortan su vida útil.
- En lugar de reemplazar continuamente rodamientos gastados en una máquina que presenta una falla, una mejor polìtica seria de llevar a cabo un balanceo y alineación de precisión en la máquina y de verificar los resultados por medio de un análisis de la firma de vibraciones.
- Se ha sabido desde hace mucho tiempo que el desbalanceo y la desalineación son las causas fundamentales de la mayoria de las fallas en máquinas. Ambos fenómenos provocan una carga en los rodamientos con fuerzas indebidas y acortan su vida útil.
- Es el análisis de las causas fundamentales de las fallas en máquinas. Esas causas fundamentales se pueden remediar y los mecanismos de falla se pueden eliminar gradualmente en cada máquina.
- MANTENIMIENTO: FUNCIONAR-HASTA-ESTALLAR
- El primero analizador de vibración fué el cerebro humano, combinado con los sentidos del oido y del tacto, y todavia es uno de los mejores cuando el sujeto está bien entrenado .
- De esa manera, nos dá el tiempo suficiente para programar el mantenimiento para acomodar las necesidades de la gerencia de planta. De esa manera es la gerencia de planta la que controla las máquinas en lugar que sea viceversa.
- El análisis de vibraciones, cuando está aplicado correctamente, permite al técnico detectar pequeños defectos mecánicos incipientes mucho antes que representen una amenaza en contra de la integridad de la máquina.
Imágenes y archivos del mapa
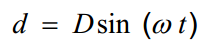
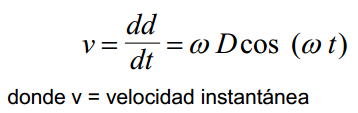
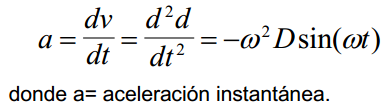
Información
- Descripción
- Ingeniería Mapa Mental sobre ANÁLISIS ESPECTRAL, creado por Vianey Suarez Guerra el 01/10/2017.
- Creado por
- Vianey Suarez Guerra
- Visitas
- 0
- Historial
-
- Creado por Vianey Suarez Guerra · 30 sep 2017
- Copiado por Vianey Suarez Guerra · 1 oct 2017
- Valoración