
Mapa mental
Unidad 3 - Análisis de Sistemas de Manufactura
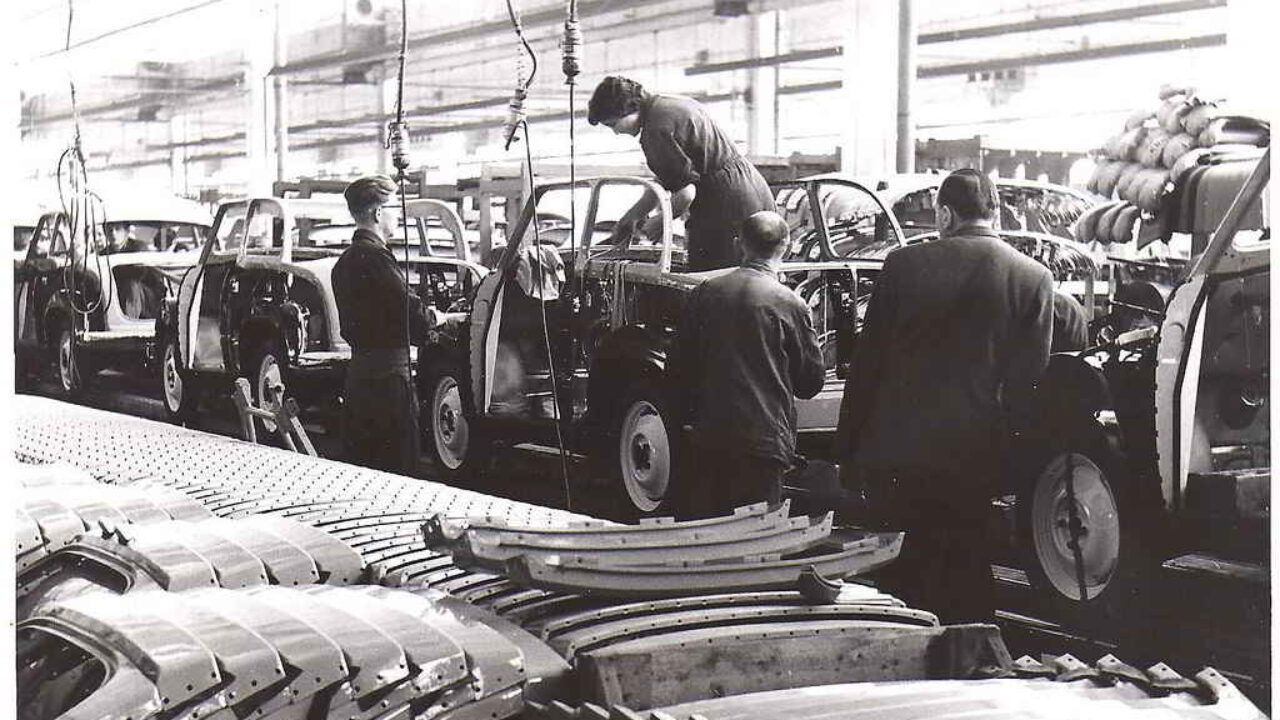
Conteúdo do mapa
Unidad 3 - Análisis de Sistemas de Manufactura
PRODUCCIÓN MODULAR
- El Primer Paso: Definir la Prioridad de Objetivos:
- Punto de suma importancia al que, paradójicamente, no se lo dimensiona en su real magnitud
- • Identificar el Sistema Adecuado
- Aumento de productividad
- Reducción de inventarios en proceso
- Respuesta rápida y mejor servicio al cliente
- Mejoras de la calidad
- Aprovechamiento del espacio ocupado en la planta
- Pleno desarrollo de las facultades de cada empleado
- • El Sistema Bump Back: “Sistema de Un Paso Atrás” (SPA)
- El principio básico del SPA consiste en reducir a la mínima expresión posible el nivel de inventario en proceso, logrando de esta manera la máxima velocidad de respuesta
- • Balanceo de Línea en el SPA: Asignación de Zonas de Trabajo
- a.) Dimensionamiento de la Zona de Trabajo
- b.) Delimitación de la Zona de Trabajo
- c.) Cálculo de la Producción Proyectada
- d.) Cálculo del Grado de Ocupación de Máquinas
- • Líneas Modulares de Producción:
- Aprovechamiento de las máquinas y de la superficie ocupada en la planta.
- Características
- - Determina una serie de operaciones que pueden o no ser secuenciales a realizar por cada miembro del equipo de acuerdo a las necesidades del proceso, las aptitudes y habilidades de cada persona y al grado de ocupación de la misma.
- - El balanceo de una Línea Modular nos permite asignar operaciones que requieran un mismo tipo de máquina a una misma persona, aun cuando estas operaciones no sigan una secuencia inmediata en el proceso de la prenda.
- - Está relacionada con el nivel de stock en proceso definido para el módulo, que presenta significativas reducciones con respecto al Sistema Convencional de Bultos o Paquetes.
- Características
- Aprovechamiento de las máquinas y de la superficie ocupada en la planta.
- • Balanceo de Líneas Modulares:
- a.) Minutos por Operación: indica los minutos necesarios a asignar en cada operación para alcanzar la producción standard
- b.) Puestos Teóricos; define la cantidad de personas teóricas que deberían realizar cada operación y puede indicar un número entero o un decimal.
- c.) Operario Asignado: definimos quiénes serán los responsables de realizar las operaciones según los puestos teóricos requeridos para las mismas que se calcularon previamente.
- d.) Máquinas Asignadas y Grado de Ocupación: analicemos las últimas dos columnas correspondientes a las máquinas a asignar y al grado de ocupación de las mismas.
- • Factores a considerar en la evaluación:
- a. Nivel de inventario en proceso: está enfocada a minimizar el stock o inventario en proceso.
- - Inventario en Proceso - Sistema SPA:
- - Inventario en Proceso - Líneas Modulares:
- b. Tiempo de Respuesta - Throughput Time: tiempo que tarda en realizarse el proceso completo de una nueva prenda que ingresa en el módulo.
- c. Grado de Ocupación de Máquinas y Espacio en Planta: SPA prioriza la rotación de las prendas en proceso exigiendo para ello una amplia disponibilidad de máquinas que faciliten el desplazamiento de los operarios dentro de sus zonas.
- d. Polifuncionalidad de la Mano de Obra: nivel de operarios capaces de realizar distintas operaciones que trabajen en la planta.
- a. Nivel de inventario en proceso: está enfocada a minimizar el stock o inventario en proceso.
- El Primer Paso: Definir la Prioridad de Objetivos:
Victor Alfonso Quintero Quintero_Grupo_212045_9
Imagens e arquivos do mapa
Informações
- Descrição
- punto de suma importancia al que, paradójicamente, no se lo dimensiona en su real magnitud
- Criado por
- victor Alfonso Quintero Quintero
- Visualizações
- 37
- Tags
- Avaliação