
Mapa mental
ANALISIS DE MANUFACTURA
Conteúdo do mapa
ANALISIS DE MANUFACTURA
COMO EVALUAR LAS DISTINTAS ALTERNATIVAS DE MANUFACTURA
- RESPUESTA RAPIDA JUSTO A TIEMPO
- DEFINIR LA PIORIDAD DE LOS OBJETIVOS
- LOS DE CADA EMPRESA
- IDENTIFICAR EL SISTEMA ADECUADO
- MAXIMO POTENCIAL A M.F. .ORDEN DE PIORIDADES . CUAL ALTERNATIVA ES LA MAS ADECUADA
- SSISTEMA BUMP BACK
- SPA(sistema de un paso atras)
- consiste en desplazarse dentro de la zona de trabajo - su prinsipio es redusir el inventario ala minima exprecion . - maxima velocidad de respuesta . -TRHROUGHPUT TIME(tiempo estandar o SAM del articulo)
- CARACTERISTICAS OPERACIONES SECUENCIALES - GRADO DE POLIFUNCIONALIDAD
- BALANCEO DE LINEA
- ASIGNACION DE LAS ZONAS DE TRABAJO - SAM total - cantidad de operarios - tiempo neto de trabajo por operario=min/dia
- dimencionamiento DE LA ZONA DE TRABAJO
- DIMENCION=SAM T / #op
- delimitacion dela ZONA DE TRABAJO
- CARGAS DE TRABAJO
- CALCULO DE PRODUCCION PROYECTADA
- PRODUCCION STANDAR=#OPERA*TIEMPO NETO/SAM TOTAL PS= #OP/ SAM t
- calculo minutos de operacion Y GRADO DE OOCUPACION DE LAS MAQUINA
- **min OP=prod stan *SAM *_G°OCUPACION=M´´necesarios de op /Tiempo neto de trabajo*100
- LINEAS MODULARES DE PRODUCCION
- conciste en designar la responsabilidad a un modulo en especifico desde que inicia asta que termina la elaboracion de un producto.
- diferencias SPA y LIN MODU
- -SPA= EL OP sigue un patron secuencial-requiere°de polifuncionalidad - stok minimo- LIN MODULAR=PERMITE ASICNAR A UN OP O MAQUINA,MAXIMA POLIFUNCIONALDADSTOK en proceso definido
- balanceo de linea
- prod stan=#op*tneto detrabajo / SAM total
- MINTOS OPER
- M´´OP=PRO STANDAR * SAM
- PUESTOS TEORICOS operario asignado
- P T = M´´necesarios por operacion / m'' disponibles por operario
- ccarga de trabajo es igual ala suma de los puestos que le tocan teoricamente
- MAQUINAS ASIGNADAS Ygrado de ocupacion
- coinside con el SPA
- FACTORES A CONSIDERAR EN LA EVALUACION
- -nivel de inventario en proceso - tipo de respuesta - grado de ocupacion de maquinaria y espacio en planta - polifucionalidad de la mano de obra - concluciones
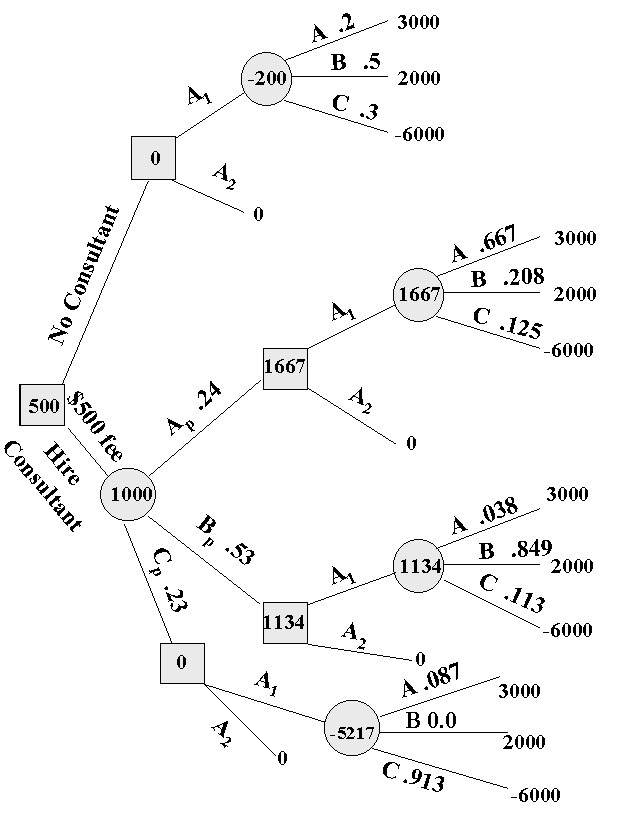
ARBOLES DE DECISION
- PROPORCIONA una manera de desplegar visualmente el problema y despues garantizar,organizar el trabajo.utiles para tomar decisiones
- CONSTRUCCION
- INCUYE UNA SERIE DE 2 DESICIONES: - SONDEO SISMICO antes de elegir una accion - que accion debe elegirse
- nodos de DECISIONY nodo de probavilidd
- REALIZACION DE ANALICIS
Imagens e arquivos do mapa
Informações
- Descrição
- analisis de sistemas flexibles de manufactura
- Criado por
- victor quintero
- Visualizações
- 28
- Tags
- Avaliação