
Mapa mental
PROCESOS INDUSTRIALES
Conteúdo do mapa
PROCESOS INDUSTRIALES
FUNDICION
- PRODUCIR PIEZAS CON METAL FUNDIDO
- TIPOS
- ARENA
- PUEDEN SER MADERA, PLASTICO, CERA O YESO.
- TIPOS
- METALICOS
- produccion masivas de pequeño o regular tamaño
- TEMPORALES
- moldes con formas deseadas para fabricar
- DESECHABLES
- se fabrican por medio de modelos
- METALICOS
- CENTRIFUGA
- gira altas velocidades, distribuya el metal fundido
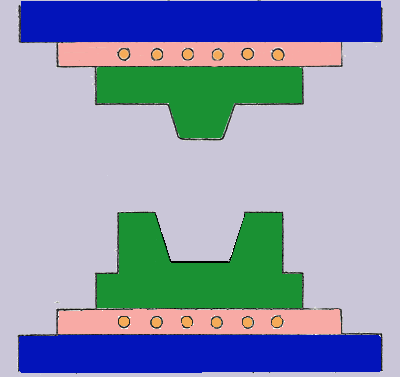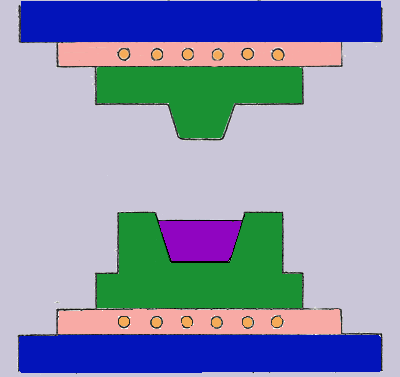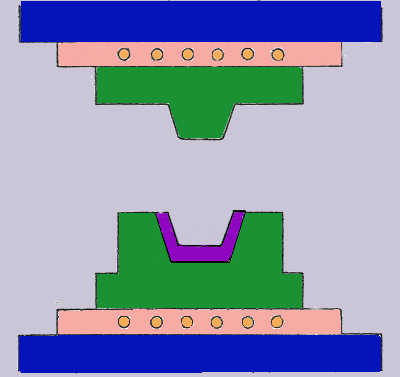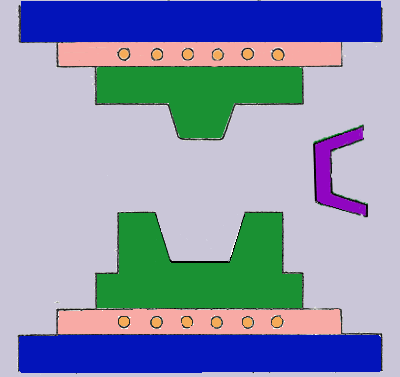
- ARENA
- PASO A PASO
- 1. DISEÑO PIEZA
- 2. FABRICACION DE LOS MODELOS Y MOLDES
- 3. PREPARACION MATERIALES
- 4. COLADO DEL MATERIAL
- 5. ENFRIAMIENTO
- 6. EXTRACCION PIEZA
- 7. LIMPIEZA
- 6. EXTRACCION PIEZA
- 5. ENFRIAMIENTO
- 4. COLADO DEL MATERIAL
- 3. PREPARACION MATERIALES
- 2. FABRICACION DE LOS MODELOS Y MOLDES
- 1. DISEÑO PIEZA
QUE ES
- SERIE DE PASOS ORGANIZADOS
- PROCESO
- CONJUNTO DE OPERACIONES
PROPOSITO
- APROVECHAMIENTO EFIICAZ
- SATISFACER NECESIDADES
- TRANSFORMACION DE M.PRIMA O MATERIALES
SOLDADURA
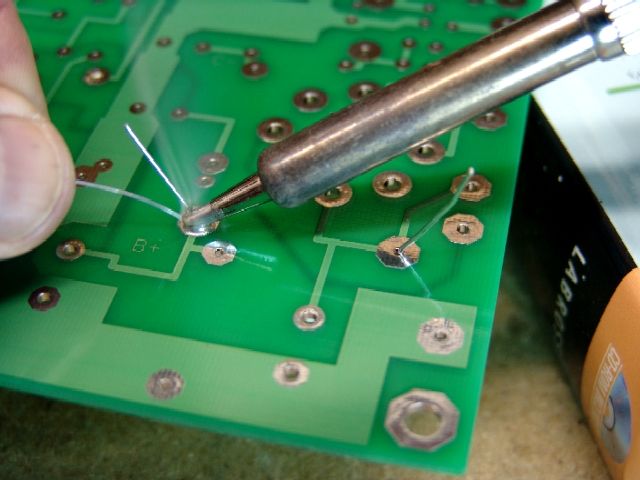
- procedimiento por el cual 2 o mas piezas de metal se unen por aplicacion de calor o presion
- FUERTE
- PUNTO DE FUSION 430°C > A LA TEMPERATURA APORTANTE
- ALUMINIO, PLATA Y COBRE
- TIPOS
- FORJA
- CALENTAMIENTO DE LA PIEZA, SE UNE EN UNA FRAGUA HASTA SU ESTADO PLASTICO Y POR MEDIO DE MARTILLO SE LOGRA LA UNION
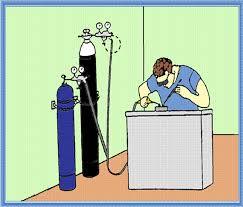
- GAS
- soldaduras que emplean gas para generar la energia necesaria, para fundir el material de aporte
- acetileno e hidrógeno
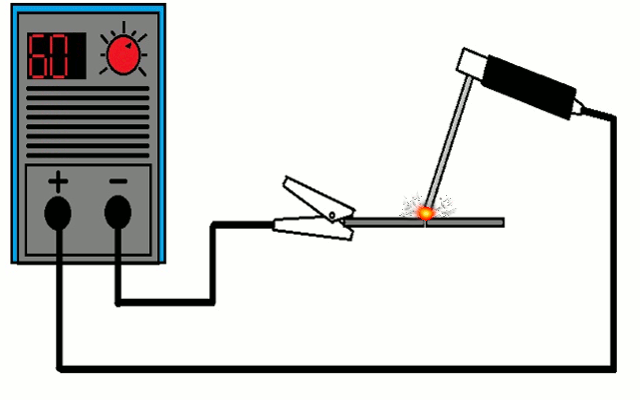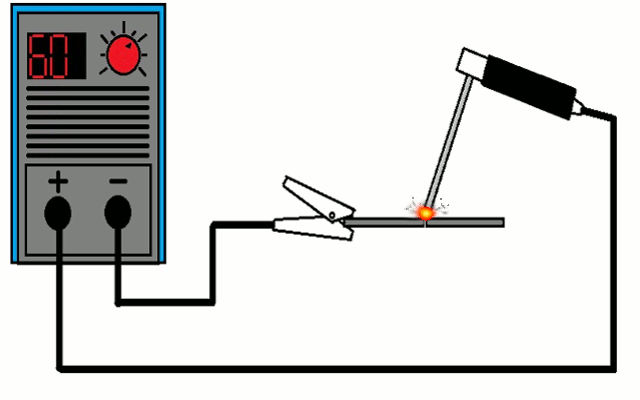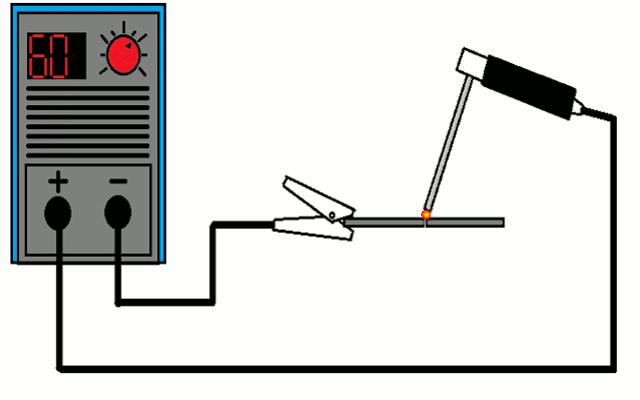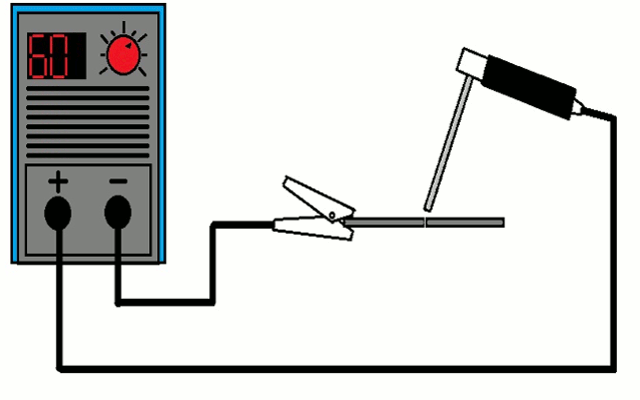
- ARCO ELECTRICO
- energia se obtiene por medio del calor producido por el arco electrico que se forma entre el hierro de la pieza y una varilla
- HORNO
- Este proceso se utiliza en conjunto con un equipo perfilador automático de temperatura el cual garantiza que a cada componente se le aplique la curva de temperatura sugerida por el fabricante y se obtenga la mejor unión de soldadura sin deteriorar el componente y el circuito impreso.
- INVERSION
- se sumerge en un baño de sal fundida que proporciona el calor y puede aportar la acción fundente para la aplicación de la soldadura. Se utiliza principalmente para soldar partes pequeñas como alambres o soleras angostas de metal.
- FUSION
- técnica que consiste en calentar dos piezas de metal hasta que se derriten y se funden entre sí. Puede ser con aporte de material o sin.
- FORJA
- DEBIL
- funde a menos de 200°c, no son sometidas a grandes fuerzas
- estanio
MAQUINADO
- DEFORMACION PLASTICA
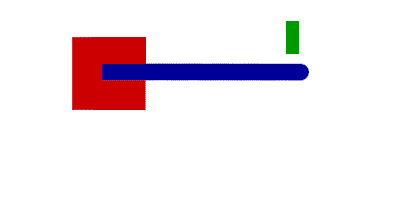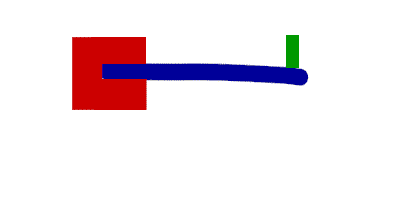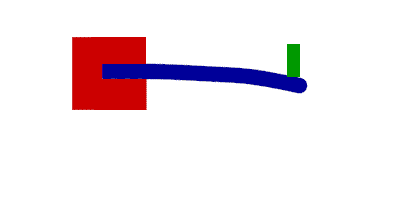
- es el cambio en el tamaño o forma de un cuerpo debido a esfuerzos internos producidos por una o más fuerzas aplicadas sobre el mismo o la ocurrencia de dilatación térmica.
- ESFUERZO
- EL esfuerzo se define como la intensidad de las fuerzas componentes internas distribuidas que resisten un cambio en la forma de un cuerpo
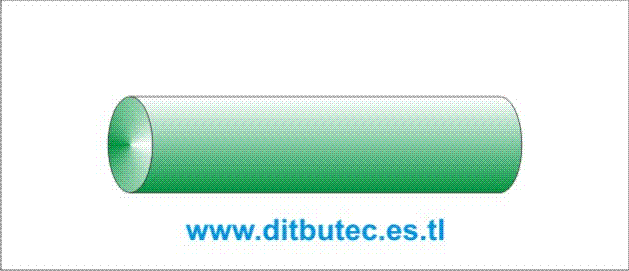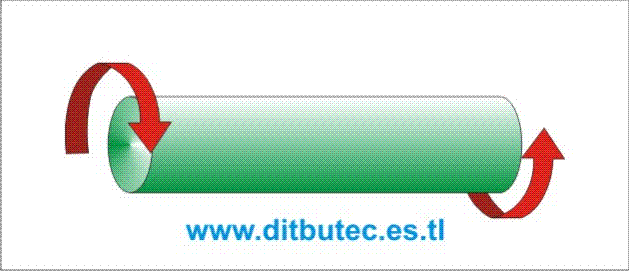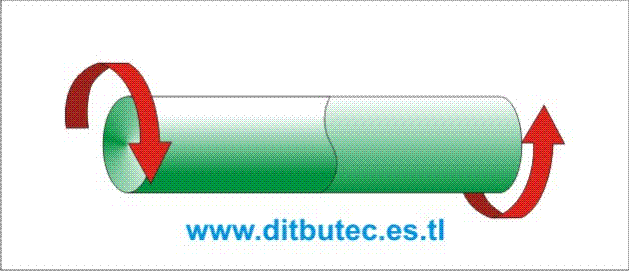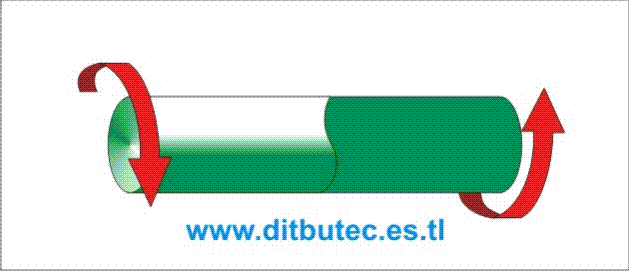
- TORSION
- son las que hacen que una pieza tienda a retorcerse sobre su eje central. Están sometidos a esfuerzos de torsión los ejes
- COMPRESION
- hacen que se aproximen las diferentes particulas de un material, teniendo aproduccior acortamiento o aplastamiento
- FLEXION
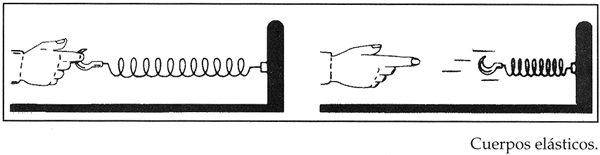
- ELASTICA (reversible)
- recupera su estado inicial al retirar la fuerza que le provoca la deformacion
- ELASTICA (irreversible)
- no recupera su forma original a retirar las fuerzas que provocan la deformacion
- PROPIEDADES MECANICAS
- reflejan la relacion entre la fuerza aplicada y su reaccion.
- DUREZA
- RIGIDEZ
- RESISTENCIA
- TRABAJO EN FRIO
- trabajo a temperatura ambiente menor, ocurre cuando se aplica un esfuerzo mayor que la resistencia de cedencia de el material
- VENTAJAS
- Mejor precisión
- Mejores acabados superficiales
- Mayor dureza en las partes
- DESVENTAJAS
- Requiere de mayores fuerzas
- Reducción de la ductilidad
- TIPOS
- FORJADO
- ESTIRADO
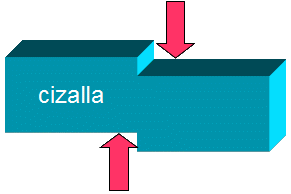
- CIZALLADO
- DOBLADO
- TRABAJO EN CALIENTE
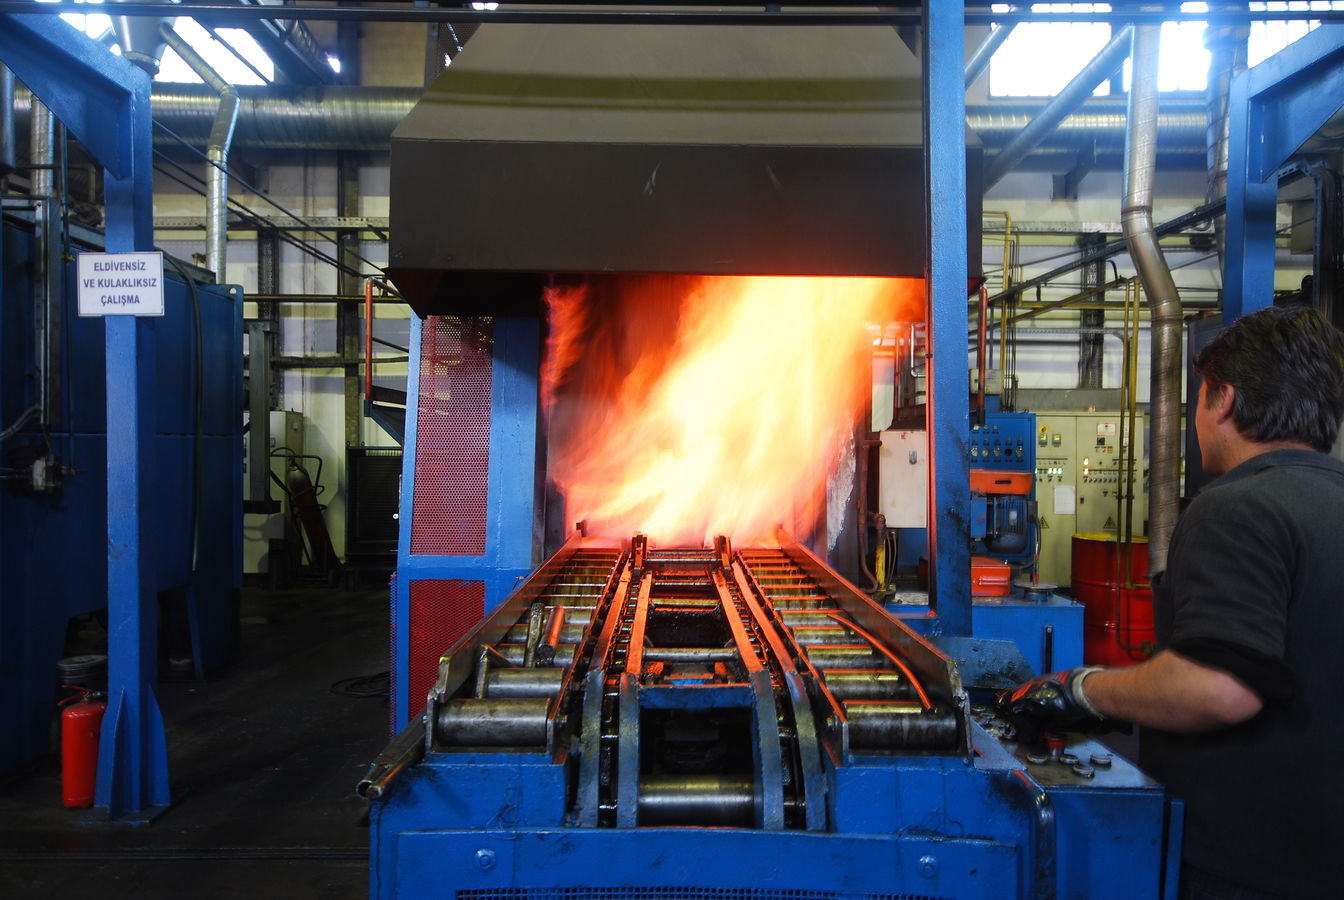
- es un proceso que depende de la temperatura y el tiempo. Se define como la deformación plástica del material metálico a una temperatura mayor
- TIPOS
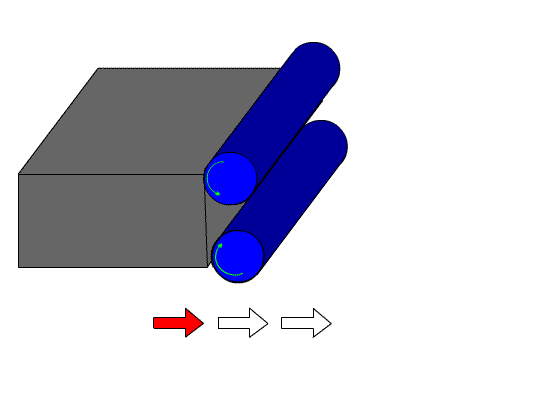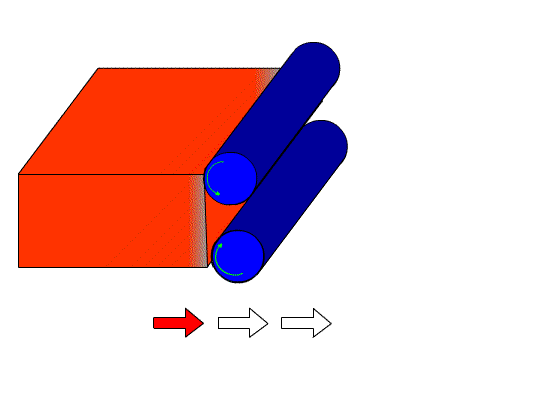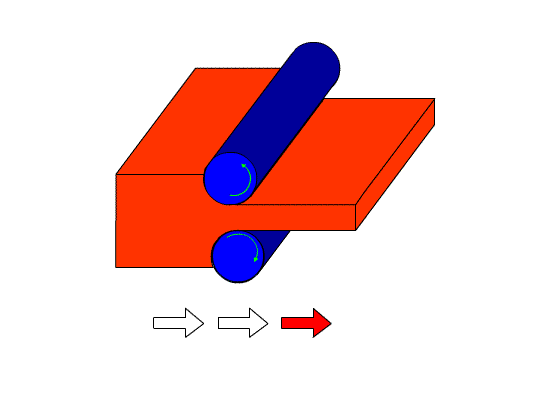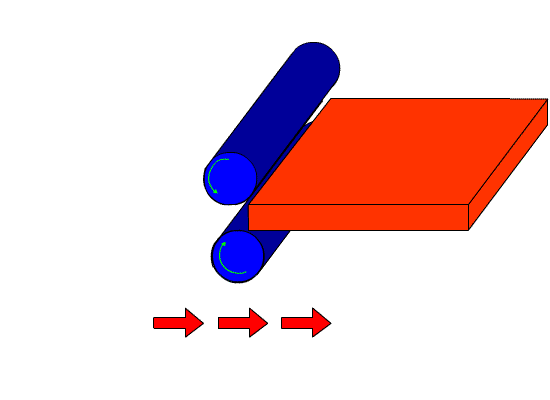
- LAMINACION
- DESVENTAJAS
- Debido a la alta temperatura del metal existe una rápida oxidación
- mantenimiento de equipos son costos altos
- No se pueden mantener tolerancias estrechas.
- VENTAJAS
- La porosidad en el metal es considerablemente eliminada
- . Las propiedades físicas generalmente se mejoran
- La energía necesaria para cambiar forma del acero en estado plástico es mucho menor que la requerida cuando el acero está frío.
- DEFORMACION PLASTICA
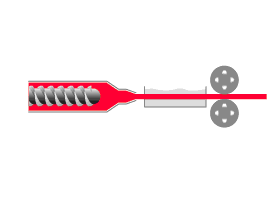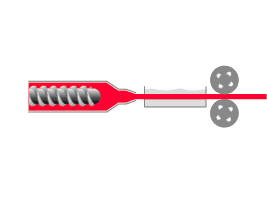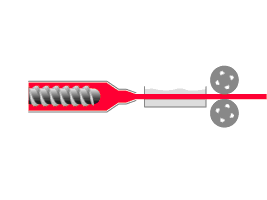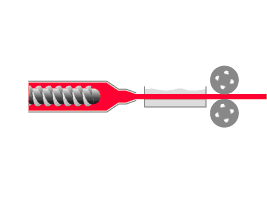
EXTRUSION
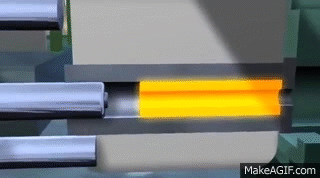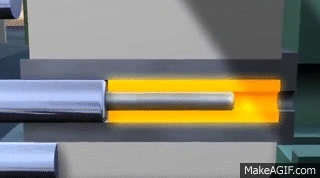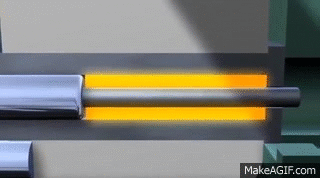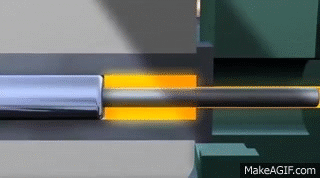
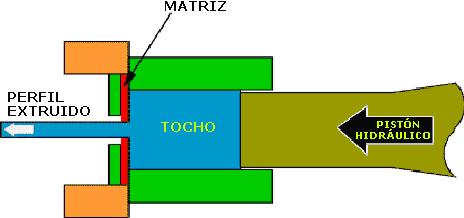
- material de trabajo es forzado a fluir a través de la abertura de un dado o matriz para darle forma a una sección transversal deseada.
- VENTAJAS
- puede aplicarse gran variedad de formas, caliente
- propiedades y resistencia del producto extruido mejoran
- algunas operaciones de extrusión genera poco o ningún desperdicio.
- DESVENTAJAS
- Geometría de la sección transversal, igual a lo largo del eje longitudinal de todo el producto extruido.
- TIPOS
- CALIENTE
- ØRequiere de calentamiento previo del tocho por encima de la temperatura de recristalización. ØSe logran mayores reducciones de tamaño y formas más complejas. ØReducción de la fuerza en el pisón, mayor velocidad del mismo y reducción de las características del flujo de grano en el producto final. Metales: Al, Cu, Mg, Zn, Sn y sus aleaciones, acero.
- IMPACTO
- •Se Puede llevar acabo como extrusión hacia adelante, extrusión hacia atrás o una combinación de ambas. Se Realiza a altas velocidades y carreras más cortas Se usa para hacer componentes individuales Se hace usualmente en frio Se realizan grandes reducciones y altas velocidades de producción
- DIRECTA
- En este caso el metal extruido fluye en la misma dirección que el pistón. Se considera entonces que el tocho o lingote se desplaza con respecto a la cámara de compresión durante el proceso, dando como resultado que la presión sea función de la longitud del lingote.
- FRIO
- Un método de conformado plástico en frio, es el de extrusión por impacto, que se emplea en la producción de perfiles huecos de pequeña longitud
- CALIENTE
MAQUINADO
- TREFILADO
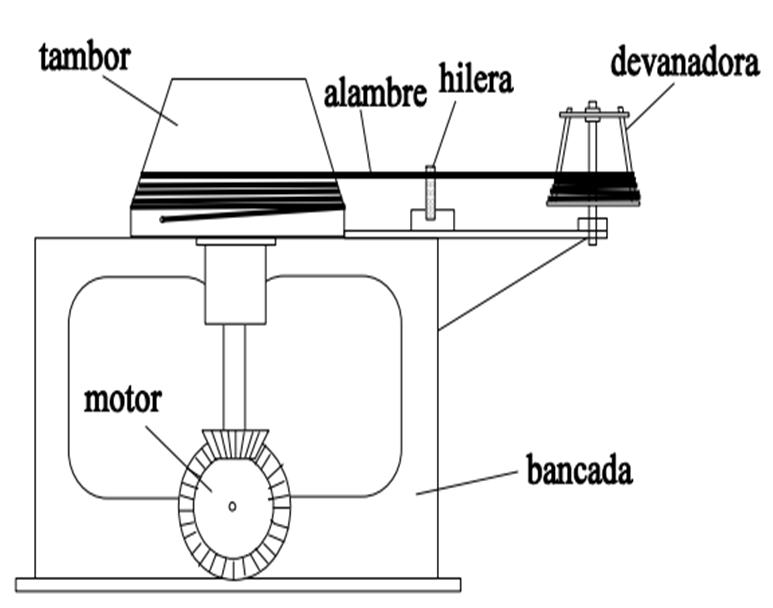
- Ésteconsiste en cambiar y/o reducir la sección de una barra, traccionándola a través de un dado cónico
- VENTAJAS
- Estrecho control dimensional
- Buen acabado de la superficie
- Propiedades mecánicas mejoradas, como resistencia y dureza
- PROCESO
- DEVANADORA
- donde se coloca el rollo de redondo (gira loca).
- HILERA o DADOS
- La sección de la hilera es similar a las del estirado, siendo el diámetro de menor tamaño.
- BOBINA DE ARRASTRE O TAMBOR
- que tira del alambre.
- DEVANADORA
- ESTIRADO
- La pieza, tras ser afilada, es introducida en el orificio de la hilera, sujetándose su extremo con una mordaza y procediéndose a estirar, por ejemplo con una cadena que está accionada por un motor
- OPERACIONES
- RECOCIDO
- ENDEREZADO
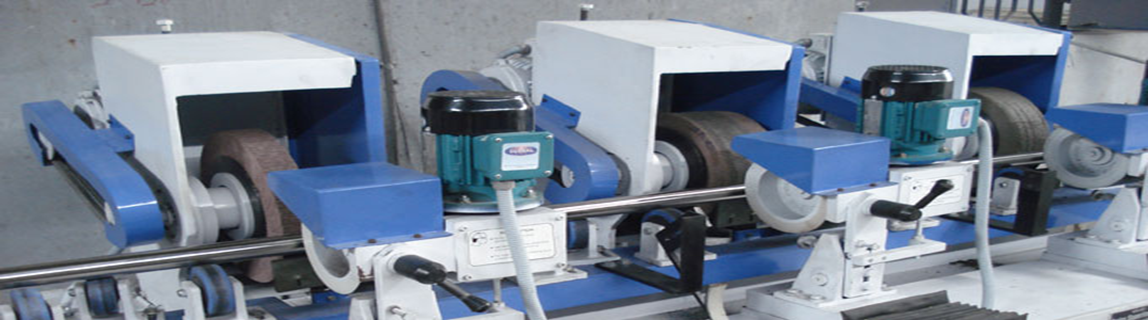
- PULIDO
- DEFECTOS
- ARRUGAS
- DESGARRES
- EFECTOS DE OREJAS
- RASGUÑOS SUPERFICIALES
- ESTIRADO DE VARILLA Y TUBO
- TREFILADO
MECANIZADO
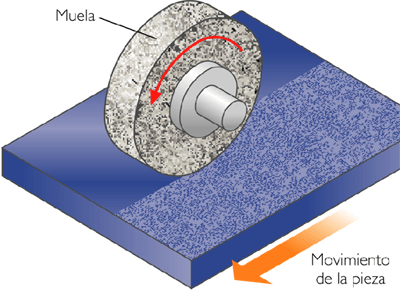
- proceso de fabricación que comprende un conjunto de operaciones de conformación de piezas mediante remoción de material, ya sea por arranque de viruta o por abrasión. Se realiza a partir de productos semielaborados como lingotes, tochos, barras u otras piezas previamente conformadas por otros procesos como moldeo o forja.
- POR ABRASION
- ´es la eliminación de material desgastando la pieza en pequeñas cantidades, desprendiendo partÍculas del material en muchos casos. Este proceso se realiza por la acción de una herramienta característica, la muela abrasiva.
- POR VIRUTA
- En este proceso el material es arrancado o cortado con una herramienta dando lugar a un desperdicio o viruta. La herramienta consta, generalmente, de una o varios filos o cuchillas que separan la viruta de la pieza en cada pasada
- FACTORES AL REDEDOR DEL CORTE
- Una herramienta de corte es aquel instrumento que por su forma especial y por su modo de empleo, modifica paulatinamente el aspecto de un cuerpo hasta conseguir el objeto deseado, empleando el mínimo de tiempo y gastando la mínima energía.
- FLUIDOS DE CORTE
- EMULSIONES DE ACEITE (MINERAL, SINTÉTICO O VEGETAL/ANIMAL)
- Ayudar a la disipación del calor generado durante la creación de la viruta.
- Proteger a la pieza, herramienta y máquina contra la oxidación y corrosión
- Lubricar los elementos que intervienen, corte evitar roturas o desafilado de la herramienta
- TIPOS HERAMIENTAS
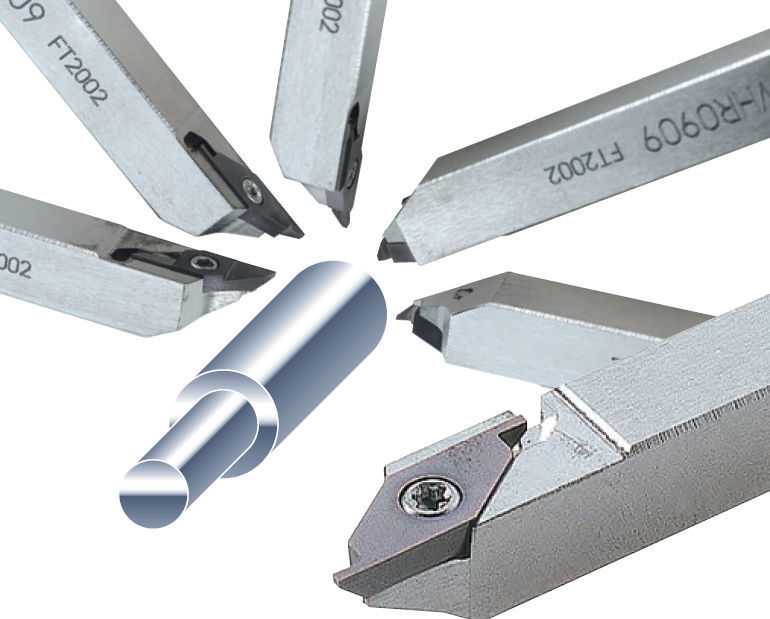
- HERRAMIENTAS DE TORNEAR
- FRESA
- Brocas
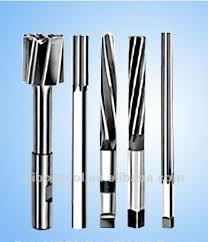
- escariadores
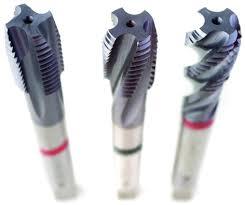
- Machos de enroscar.
- DESGASTE DE HERRAMIENTA
- DESGASTE POR ASTILLAMIENTO
- DESGASTE DE FLANCOS
- DESGASTE DE CRÁTER
- DESGASTE DE FLANCOS
Imagens e arquivos do mapa
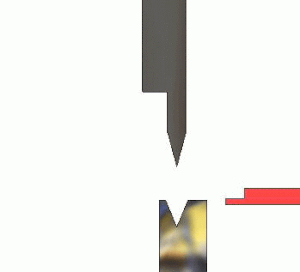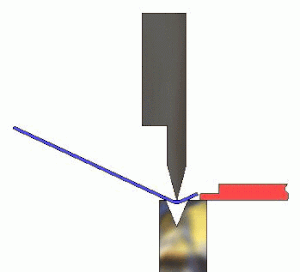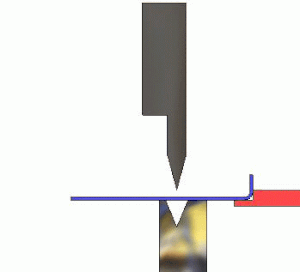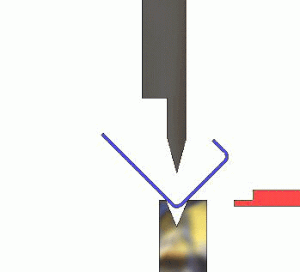
Informações
- Descrição
- Mapa Mental sobre PROCESOS INDUSTRIALES, criado por carois pedraza em 27-03-2017.
- Criado por
- carois pedraza
- Visualizações
- 56
- Avaliação