
Werkstoffe und ihre Prüfung
Slides do conjunto (14)
-
12.1 Werkstoffe und ihre Prüfung
- Zweistofflegierungen mit Mischkristall
- Erwärmung, Abkühlung, Zustandsdiagramm
- Zweistofflegierungen mit Kristallgemenge
- Abkühlung, Zustandsdiagramm, Berechnung der Zusammensetzung in der Schmelze
- Stahl
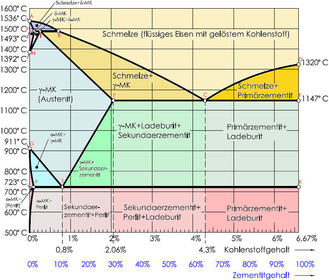
- Eisen-Kohlenstoff-Diagramm, Abkühlen, Aufheizen, Gefüge, Gitter, Härten, ZTU-Diagramm
- Prüfverfahren
- Zugversuch
- Zerstörungsfreie Prüfverfahren
- Schallverfahren
- Kapillarverfahren
- Magnetverfahren
- Strahlverfahren
- Kerbschlagbiegeversuch
- Härteprüfung
-
- Reines Metall
- Haltepunkt bei Übergang von fest zu flüssig bzw. flüssig zu gasförmig
- Zweistofflegierung mit Mischkristall
- Temperaturintervall bei Übergang. Jede Legierung hat ein eigenes Intervall.
- Zweistofflegierung mit Kristallgemenge
- Temperaturintervall und Haltepunkt.
- Zustandsdiagramm
- besteht aus mehreren Abkühlungs-/Erwärmungskurven bei unterschiedlichen Konzentrationen
-
-
- Austenit
- Gittertyp: kfz
- Eigenschaften: zäh, gut umformbar
- Ferrit (reines Eisen)
- Gittertyp: krz
- Eigenschaften: weich, leicht umformbar
- Zementit (Fe3C)
- Eigenschaften: hart, spröde
- Perlit
- Eutektikum (perfekte Zusammensetzung aus Eisen und Kohlenstoff)
-
- Leerstelle
- Zwischengitteratom
- Frenkelpaar
- Substitutionsatom
- Einlagerungsatom
- Stufenversetzung
- Schraubenversetzung
- Kleinwinkelkorngrenze
- Großwinkelkorngrenze
-
- Rekristallisationsglühen
- 400-700°C mehrere Stunden
- Aufhebung der Kaltverfestigung
- Spannungsarmglühen
- ~600°C >4Std.
- Bei Bearbeitung entstandene Spannung ausgleichen (Schweißen, Härten,...)
- Weichglühen
- Pendeln um PSK-Linie mehrere Stunden
- Herstellen eines weichen Zustandes zur besseren Spanbarkeit, lamellenförmiger Zementit des Perlits wird kugelförmig
- Normalglühen
- 30-50°C über GSK-Linie kurz (bis ganzes Werkstück warm)
- Herstellen eines feinkörnigen und gleichmäßigen Gefüge nach Bearbeitung (Schmieden)
- Diffusionsglühen
- ≈1100°C 20 Stunden
- Ausgleich von Konzentrationsunterschieden, aber grober Korn
-
- Härten = Erwärmen + Abschrecken
- 1. Erwärmen in austenitischen Bereich (kfz-Gitter mit viel Platz für ein C-Atom in der Mitte).
- 2. Abschrecken (schnelles Abkühlen -> krz-Gitter ohne Platz für ein C-Atom in der Mitte -> Verspannung des Gitters)
- -> Martensit: tetragonal verspanntes Gitter
- zu 1.
- Härtetemperatur sinkt unter bzw. steigt über dem Eutektikum mit dem C-Gehalt
- 3. Anlassen
- un-/niedriglegierte Stähle ≈ 250°C
- hochlegierte Stähle ≈ 600°C
- -> C-Atome wandern an günstigere Plätze (Martensit bleibt erhalten)
-
- 1. nicht härtbare Stähle
- 0,005-0,2% -> Einsatzhärten -> Aufkohlen (Einsetzen; 5h = 1mm bei C15) -> Härten
- Aufkohlungstemperatur: 850°C - 950°C, Härttiefe bis 1,8mm
- 1. Kasteneinsatz: Werkstück in Koksgefüllten Kasten im Glühofen
- 2.Badeinsatz: Zyansatzmischung mit Zusätzen (flüssig)
- 3.Gaseinsatz: Acetylen, Propan, Butan, CO im Gasofen
- 2. härtbare Stähle
- >0,2% C
- 1. Flammhärten: Gasflamme erwärmt die Randzone -> abschrecken
- 2. Tauchhärten: Im Salzbad nur Randschicht erwärmen -> abschrecken
- 3. Induktionshärten: Spule mit hochfrequentem Wechselstrom um Werkstück induziert im Werkstück Wirbelströme, die die Randschicht erwärmen -> abschrecken
- hohe Frequenz -> geringe Härtetiefe (je nach Frequenz 0,1-1mm)
- 3.Nitrierhärten
- Stickstoff wird in die Oberfläche eingebracht und bildet dort Nitride, die hart sind; KEIN Abschrecken! -> kein Verzug
- Dickenstuerung über Dauer: 20h für 0,3mm
-
Zeit-Temperatur-Umwandlungs-Diagramm (ZTU)
- KOMMT DAS ÜBERHAUPT DRAN???
-
- Ermittlung von Werkstoffkennwerten
- Prüfvorgang: Die Werkstoffprobe wird gleichmäßig und stoßfrei gedehntes zum Bruch. Dabei wird die Probenverlängerung und die Zugkraft gemessen bzw. aufgezeichnet -> Kraft-Weg-Diagramm (von Probenmessung abhängig). Nur werkstoffabhänig Werte durch Umrechnung
Informações
- Descrição
- Dies ist eine Zusammenfassung des Unterrichts aus der Qualifikationsphase 1 (Q1).
- Criado por
- Philipp Westphal · mar 2017
- Atualizado
- 7 mar 2017
- Visualizações
- 410
- Tags
- Avaliação