
Flashcards
Biokraftstoffe
Flashcards do conjunto (62)
- 1Einsparungen von THG in % Hauptgruppen sind: Biodiesel Bioethanol Wie hoch sind die prozentualen Anteile? Nachteile bei welchen Substraten?Biodiesel: ca. 50-70%
Bioethanol: ca. 80%
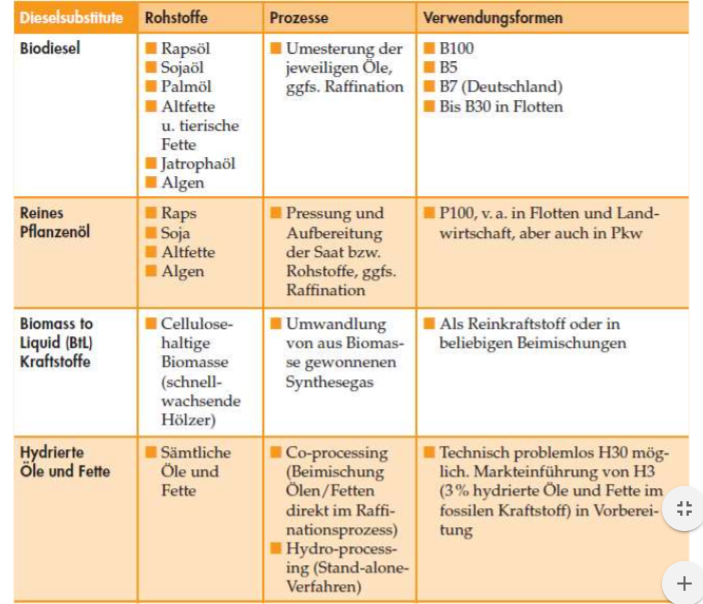
Nachteile bei SojaÖl, Bioeth. aus Mais, Biomethan - 2Klassifizierung Biokraftstoffe: beschreibe jeweils die Rohstoffe, Prozesse und Verwendungsformen von: Biodiesel reines Pflanzenöl Biomass to Liquid (BtL) Kraftstoffe Hydrierte Öle/Fette
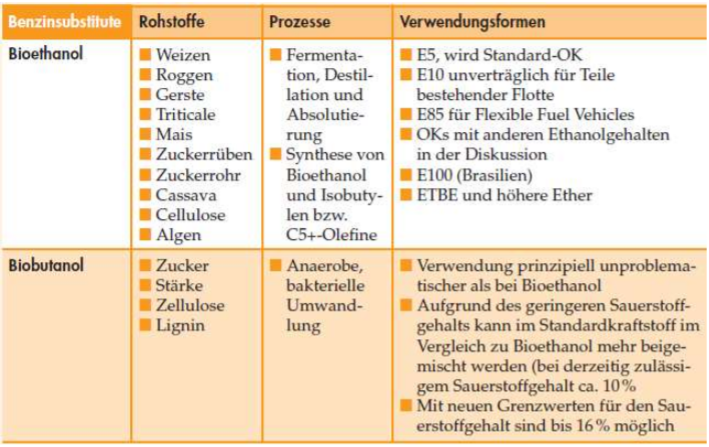
- 3Biokraftstoffe: Bioethanol Biobutanol
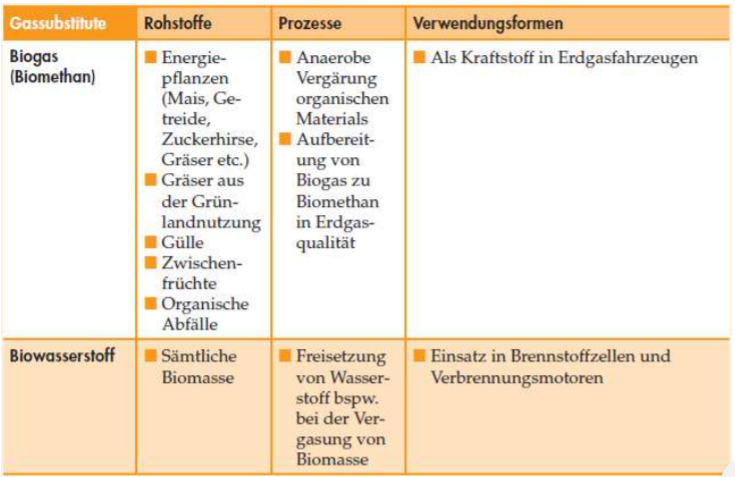
- 4Biokraftstoffe: Biogas(Biomethan) Biowasserstoff
- 5Nenne die Biokraftstoffe der 1. Generation:• Pflanzenöle
• Biodiesel
• Bioethanol - 6Biokraftstoffe der 2. Generation:• Modifizierte Pflanzenöle
• Biobutanol
• BtL
• Bioethanol aus Lignocellulose
• Synthetischer Diesel - 7Biokraftstoffe im Handel, dabei Trennung in Reinkraftstoffe: und Mischkraftstoffe:Reinkraftstoffe
Bioethanol (E100)
Pflanzenöl
Biodiesel (FAME, FAET)
BtL (bisher nicht auf dem Markt)
Mischkraftstoffe:
B5, B10, B20, B30, B99
E5, E10, E85… - 8Öle unterteilen sich in..Mineralöle..
vollsynthetische Öle..
Ätherische Öle..
pfflanzliche Öle..
Fette.. - 9• Je nach Aggregatzustand bei Raumtemperatur unterscheidet man: • Je mehr ungesättigte Fettsäuren das Fett enthält, desto flüssiger • Alle Fettarten sind Glyceride, d.h. Glycerinester höherer, gradzahliger Carbonsäuren– Flüssige Öle
– Bei Körpertemperatur schmelzende Fette
– Fette, die über 37°C schmelzen =Talge - 10die 5 häufigsten Säuren sind..Palmitin-, Stearin-, Öl-, Linol- und
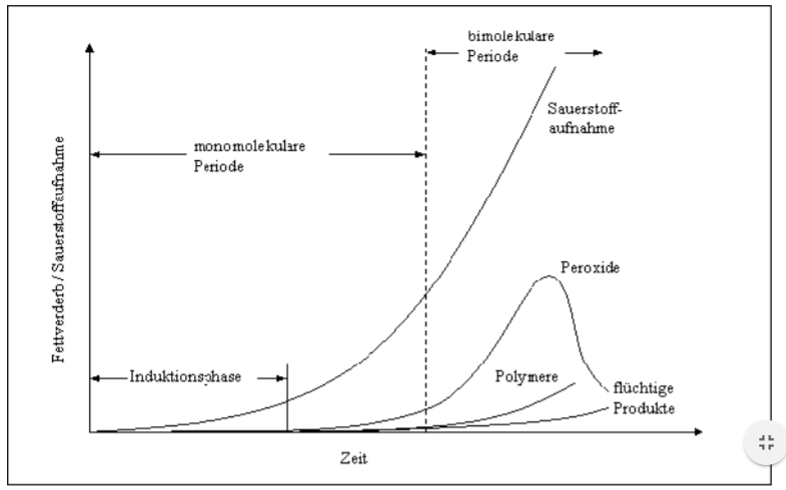
Linolensäure - 11• Ungesättigte Fettsäuren können leichter oxidiert werden: beschreibe – Autoxidation: beschreibe – von was die Oxidationsstabilität abhängig ist? (Induktionszeit)– Autoxidation: radikalische, sich selbst katalysierende
Kettenreaktion → schneller Verderb nach Ablauf von
Induktionsperiode
– Oxidationsstabilität (Induktionszeit) vor allem abhängig von
Gehalt an Antioxidantien, Vorhandensein katalytisch wirkender
Metalle, Licht
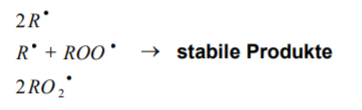
--> – Probleme im Motor durch Belagsbildung, Verkokung - 12Bei der Fettoxidation gibt es eine Kombination von einen Kettenabbruch:
- 13Dissoziationsenergien und relative Oxidationsgeschwindigkeiten von Fettsäuren und deren Methylester: Welche Fettsäuren oxidieren schneller? Wie misst man das?Oxidation vor allem an mehrfach ungesättigten Fettsäureresten
Iodzahl! - 14Zeitlicher Verlauf der Fettoxidation - Produkte (Grafik)
- 15nicht essbare Öle sind..Wunderbaumöl und Purgiernussöl
- 164 Tierische Fette, Abfallfette, Öle aus Mikroorganismen sind:Abfallfette
Altfett
Tierfett
Algen - 17Bei der Fettsäureverteilung hat ......... ein ausgewogenes Verhältnis gesättigt / ungesättigtRapsöl
- 18grösster ertrag/hektarFazit: Palmöl hat den besten ertrag pro ha, ca. 4500 l/ha
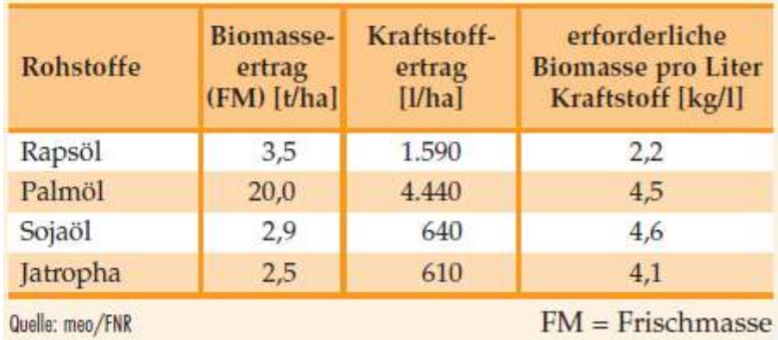
- 19Gewinnung von Ölen und Fetten: Vergleich Großanlagen und Kleinanlagen die Verfahrensunterschiede sind:in industriellen Ölmühlen bis zu 4000 Tonnen Ölsaat pro Tag
in Kleinanlagen ca. 0,5 - 25 Tonnen Ölsaat pro Tag
Großanlagen → Heißpressung/Extraktion → Raffination
Kleinanlagen → Kaltpressung → keine Raffination - 20Vorgang von Ölsaatvorbereitung in industriellen Ölmühlen erklährt:Saat - Reinigung - Schälen - Zerkleinern - Konditionierung - Vorpressung wird zu Pressrohöl und Presskuchen
Pressöl wird gefiltert und dann zur Raffination
Presskuchen wird zerkleinert - Extrahiert - dann nochmals gepresst und dann auch zur Raffination - 21Chemische Raffination in industriellen Ölmühlen:
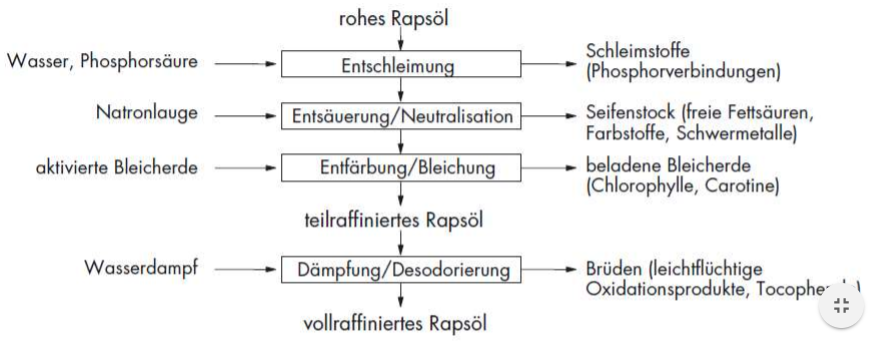
- 22Physikalische Raffination in industriellen Ölmühlen >Unterschied zur chemischen R.: destilltive Entsäuerung durch Wasserdampf und keine Neutralisation
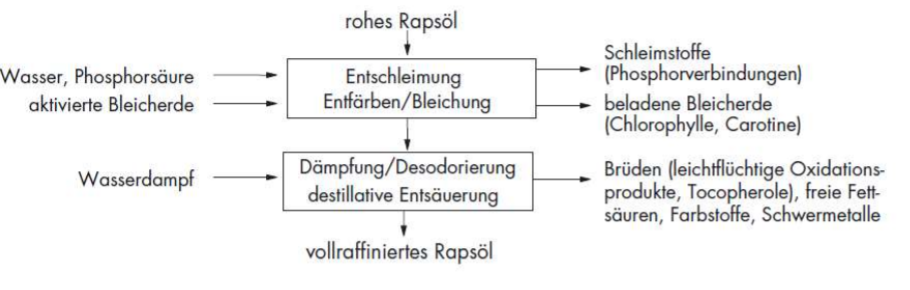
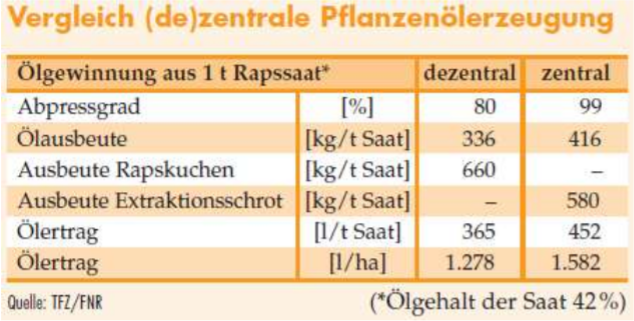
- 23Vergleich dezentrale/zentrale Pflanzenölerzeugung:
- 24Ölsaatenverarbeitung in dezentralen Ölmühlen
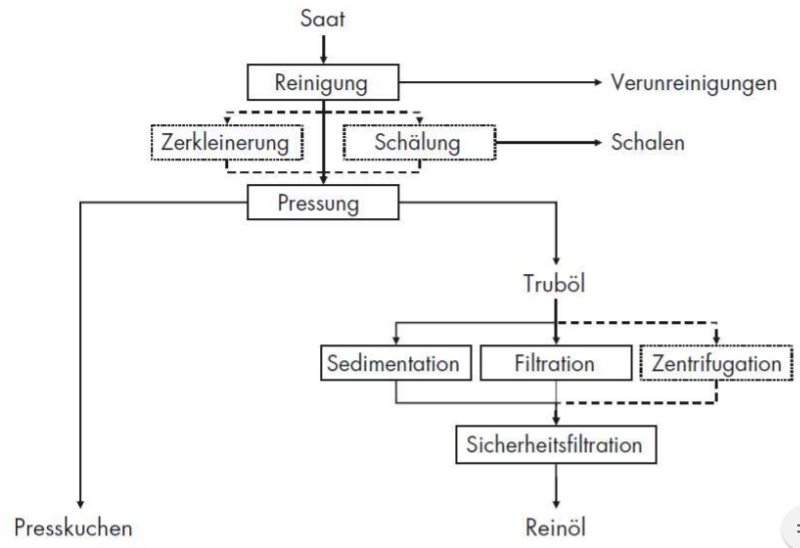
- 25Vorteile der dezentralen Ölgewinnung:geringe Transportkosten/wege
geringerer Energieverbrauch
geringer/kein Chemieeinsatz
geringer technischer Aufwand
weniger Abwasseranfall - 26Anlagenkomponenten von dezentralen Ölmühlen:
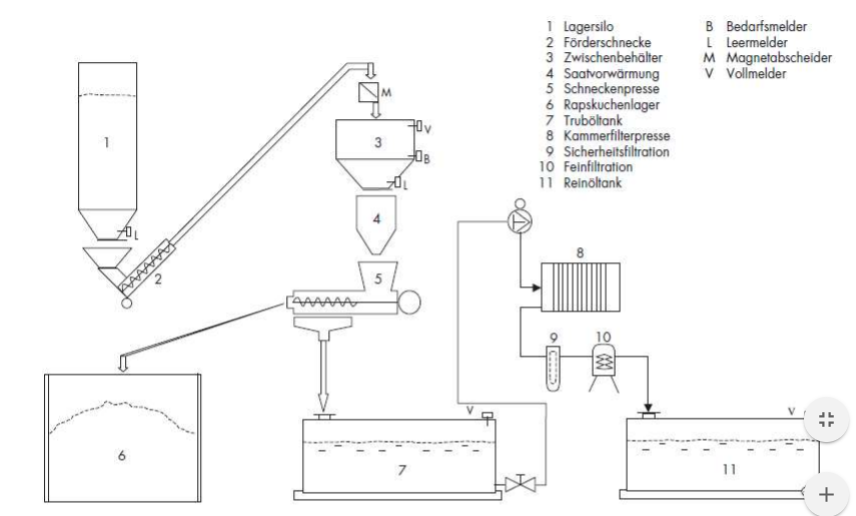
- 27Die Ölpresse – kontinuierliche Schneckenpressen: Seiherstab-Schneckenpresse
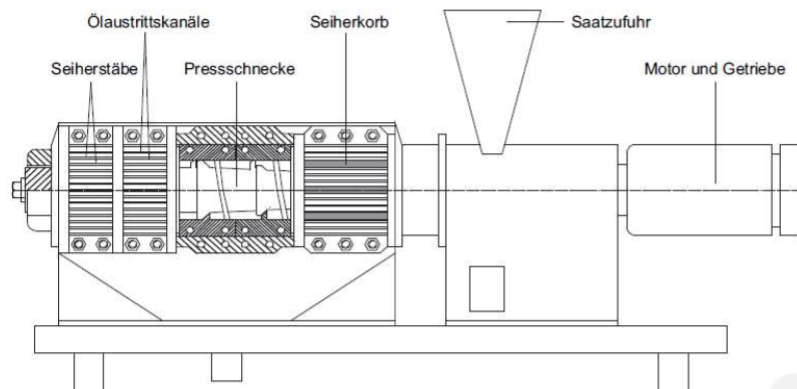
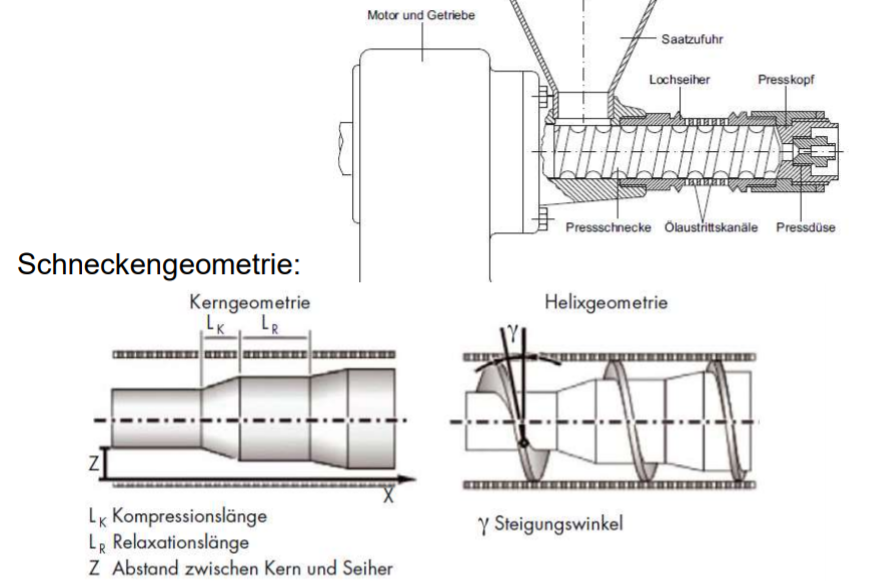
- 28Lochseiher-Schneckenpresse:
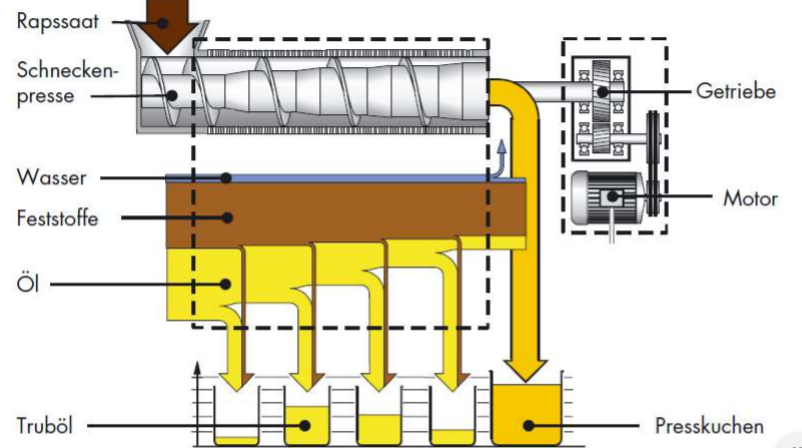
- 29Stoffflüsse bei der Ölpressung: erst ein bisschen, dann das meiste dann immer weniger Ölerstrag
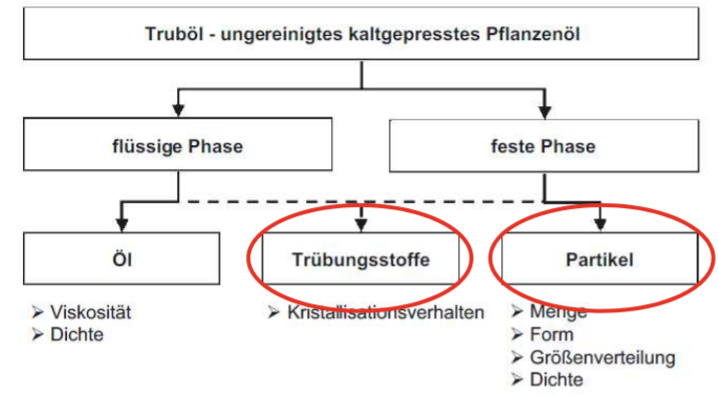
- 30Zusammensetztung von Truböl:
- 31Zwei Möglichkeiten um Feststoffe aus Truböl zu entfernen:
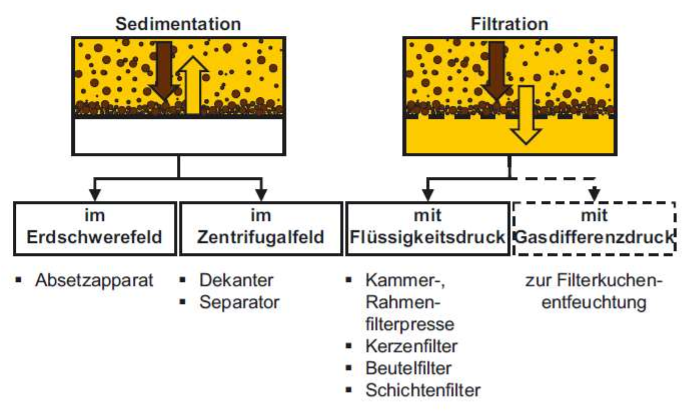
- 32einfaches Absetztverfahren zur Truböl gewinnung?
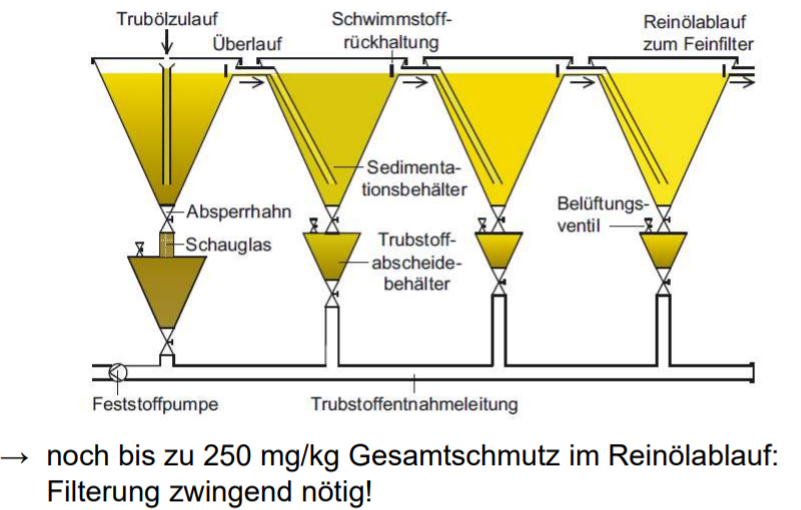
- 33andere Möglichkeiten der Schmutzabtrennung?(dis)kontinuirlicher Dekanter
Filtration auch mit Hilfmitteln
Kerzenfilter, Beutelfinter
Häufig im Einsatz: Kammer und Rahmenfilterpressen - 34wie verhält sich Viskosität von Pfalnzenölen:Visk. sinkt bei Temp. Anstieg
deswegen → Vorerwärmung vor Motor zur Reduzierung der Viskosität - 35Einflussparameter auf die Ölqualität:verschiedene Inhaltsstoffe von Öl haben Auswirkungen auf unterschiedliche Vorgänge bei der Ölherstellung
z.B. Schwefelgehalt hat Auswirkungen auf die Trocknung - 36Einfluss von Lagerparametern auf die Oxidationsstabilität:
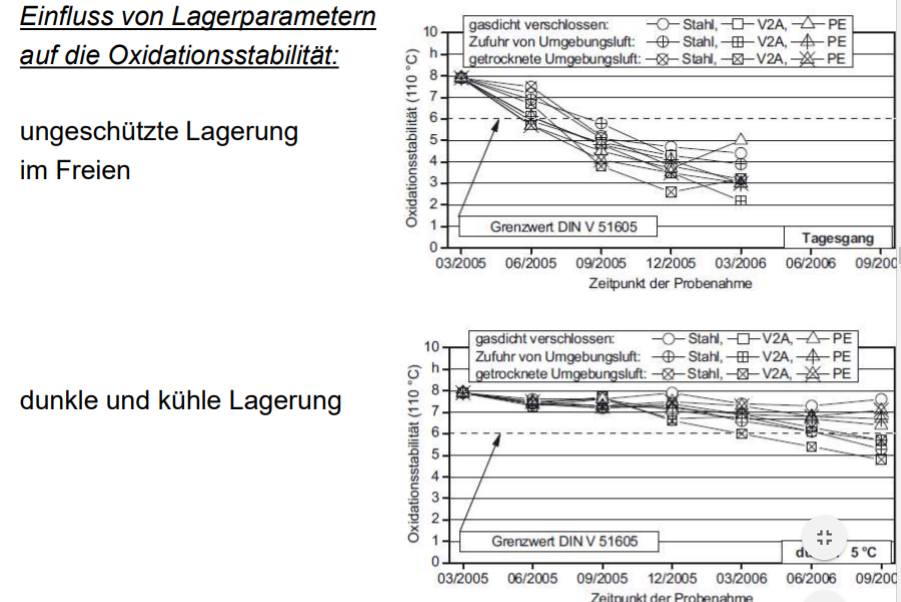
- 37Wichtige kraftstoffrelevante Parameter der häufigsten Pflanzenöle:• Kokos-, Palm- und Palmkernöl als Reinkraftstoff für mobile
Anwendungen wg. Stockpunkt nicht geeignet → stationäre BHKW‘s
• Soja-, Sonnenblumen- und Leindotteröl als Reinkraftstoff wg. hoher
Jodzahl für mobile Anwendungen und moderne Motoren
problematisch - 384 Maßnahmen bei der Umrüstung auf Pflanzenölbetrieb: Beispiel: Deutz Natural Fuel Engine – serienreifer Pflanzenölmotor• Austausch nicht pflanzenölverträglicher Materialien (Schläuche, Dichtung)
• größere Kraftstoffleitung
• Austausch Kraftstofffilter bzw. Einbau zusätzlicher Filter
• Einbau KS-Vorerwärmer - 39Mögliche Probleme beim Betrieb mit Pflanzenöl:• Verkokungen an den Einspritzdüsen
• Motorölverdünnung
• Motoröleindickung
• Filterverstopfung
• Ablagerungen (Gum, Sludge)
→ 100-Traktoren-Programm: von 111 umgerüsteten Traktoren
nur 30 ohne Störung. 10 mit schweren Störungen (> 15.000 €) - 403 Mögl. der Verwertung des Presskuchens / Extraktionsschrotes: Ca. 1/3 Öl, 2/3 Presskuchen!Energetisch:
• Verbrennung (hohe NOx
-Emissionen, P)
• Vergärung in BGA (vgl. Biogasskript)
Stofflich:
• Kompostierung (zu geringe Wertschöpfung)
• Proteinextraktion (im Forschungsstadium)
Verfütterung:
• Proteinfuttermittel für Schweine und Rinder
• Substitution von importierten (Gen-)Soja
• höchste Wertschöpfung - 41Einsatzempfehlungen für Rapskuchen:Vor allem Raps, Soja und Sonnenblume als Futterzusatz geeignet.
Bei toxischen Pflanzen (z.B. Jatropha) ist energetische Nutzung
vorzuziehen! - 42Biodiesel Merkmale:• in Europa weitaus häufigster Biokraftstoff
• zunehmende Bedeutung auch RoW
• pflanzenölbasierter Kraftstoff
• Rohstoffbasis: fast alle pflanzlichen und tierischen Fette und Öle,
auch Altfette (wenige Ausnahmen z.B. Leinöl, Abscheiderfette)
• problemlose Verwendung als B100 im KFZ (mit Freigabe), als B5
auch ohne Freigabe
• Beimischungsstrategie (B5-30) // Reinkraftstoffstrategie
Produktions-Technologien:
• basisch katalysierte Umesterung
• sauer katalysierte Veresterung - 43Warum Biodiesel?→ Anpassung Kraftstoffeigenschaften an bestehende Motorkonzepte, gleiche Viskosität wie Diesel
→ Umesterung / Veresterung zu Fettsäuremethylester (FAME) - 44Was ist das Multi-Feedstock- Verfahren?Kombination aus Versterung und Umesterung für die Dieselherstellung
- 45Weitere Herstellungsverfahren:Hochdruck-Umesterungsverfahren
Kontinuierliches Umesterungs-Verfahren - 46Umweltverträglichkeit von Diesel:• Biodiesel wird als schwach wassergefährdend
eingestuft; keine
Gefährdung von Pflanzen und
Tieren.
• Gute biologische Abbaubarkeit:
99 % Abbau innerhalb von 28
Tagen durch Mikroorganismen;
daher auch idealer Kraftstoff für
Bootsmotoren oder in sensiblen
Bereichen. - 47Betriebsverhalten FAME // Dieselkraftstoff im Dieselmotor im Gegensatz zum normalen Diesel• Austausch von Kraftstoff berührenden Kunststoffen und
Dichtungsmaterialien (KS-Leitung, Wellendichtungen, O-Ringe,..)
durch beständige Materialen (z.B. Viton, Teflon)
• Biodiesel löst Ablagerungen von Diesel aus dem Kraftstoff
führenden System → anfangs häufigere Filterwechsel
• Biodiesel ist hygroskopisch → Korrosionsgefahr
• höherer Siedebereich → Gefahr von Motorölverdünnung
• schlechtere Winterfestigkeit (CFPP)
→ insgesamt keine bzw. nur geringe Modifikationen erforderlich! - 48Argumente Pro Biodiesel: Bessere THG-Bilanz
Ressourcenschonung, da
regenerativ
Reduzierung Abhängigkeit von Ölimporten
geringere Abgasemissionen
Gute biologische Abbaubarkeit,
geringe Toxizität
Förderung regionaler Stoffkreisläufe - 49Argumente Contra Biodiesel: rel. Niedriger Flächenertrag
Flächenkonkurrenz mit Nahrungsmitteln
begrenztes Potential (max. 10 %
des Dieselverbrauchs in D)
hohe Herstellungskosten
Klimarelevanz durch Lachgasemissionen
(intensive Stickstoffdüngung
→ 0,3 % in Atmosphäre) - 50Bioethanol: 2 Chemische Synthesewege:Hydratisierung von Ethylen
Erzeugung über Methanol und Synthesegas
Mikrobiologische Fermentation - 51Rohstoffe für die Bioethanolproduktion:Zuckerrüben
Kartoffeln
Lignocellulose
Getreide
Zuckerrohr - 52Zukunftsperspektive: lignocellulosehaltige Substraten: Cellulose: Hemicellulose: Lignin:Cellulose: Kohlehydratketten aus Glucosebausteinen, nur sehr
schwer hydrolysierbar
Hemicellulose: Kohlehydratketten aus Hexosen und Pentosen, nur
sehr schwer hydrolysierbar. Für Abbau Pentosen
spezielle (gentechnisch modifizierte) Hefen nötig.
Lignin: nicht fermentierbar! - 53Produktionsverfahren Bioethanol: 2. FermentationIm Fermenter werden die
zuckerhaltigen Stoffe
durch Hefe zu Alkohol
vergoren.
Die Hefe wird nach der
Fermentation aus der
Maische entfernt. - 54Produktionsverfahren Bioethanol: 3. DestillationBei der Destillation wird die Maische
abdestilliert, die nur einen geringen
Alkoholanteil besitzt.
Durch Destillieren und Rektifizieren wird
der Reinalkohol (96 %) gewonnen.
Als Nebenprodukt fällt Schlempe an.
Der Alkohol wird absolutiert, gereinigt und
ist dann als Kraftstoff verwendbar. - 55höchste Ethanolerträge aus ..Zuckerrohr und Zuckerrübe
- 56Gesamtenergiebedarf für die Produktion von Bioethanol:Zuckerrübe: bei 1 Liter 11,8 MJ
Weizen: bei 1 Liter 11,1 MJ - 57Warum Beimischung in Form von ETBE? Synthese von ETBE: Ethanol + Isobuten → ETBE - EthyltertiärbutyletherAdditiv für Ottokraftstoffe (bis zu 15 %)
• Oktanzahlverbesserer (Klopffestigkeit)
• Ersatz für Organobleiverbindungen (Tetraethylblei etc.) in
bleifreiem Benzin - 58Einsatzformen von Bioethanol:• Bioethanol kann bis 5,25 % Benzin beigemischt werden
• Flexible-Fuel-Vehicles (FFV) können mit einem beliebigen
Ethanolanteil von bis zu 85% „E 85“ (= 85% Bioethanol,
15% Benzin) betrieben werden.
• ETBE darf Ottokraftstoffen bis zu max. 15% beigemischt
werden. Bisher liegt die Beimischungshöhe zwischen
0,4% bei Normalbenzin und 10% bei Superplus.
„Bio“-Antei ETBE: 47 % - 59Hydrierung von Pflanzenölen - NExBtL- Mithydrierung in Mineralölraffinerien (Hydrotreating, Cracker)
- Hydrierung in speziellen Anlagen (Hydrotreating Reaktoren)
→ ca. 1,23 T Rohmaterial je T Biokraftstoff + H2
erforderlich!
→ Syn-Diesel mit ausgezeichneten Eigenschaften! - 60Biomass to Liquid (BtL) Kraftstoffe:Vergasung der Biomasse → Synthese von Kohlenwasserstoffen
- 61Fischer-Tropsch-Synthese:
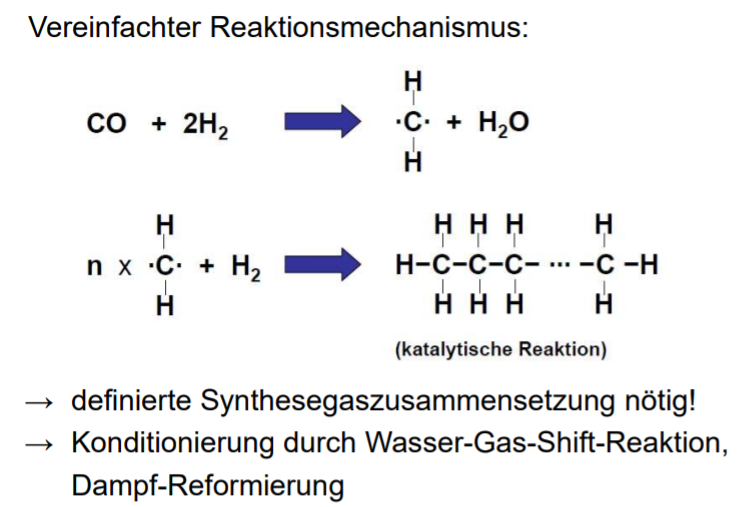
- 62Potenziale von BtL-Kraftstoffen:
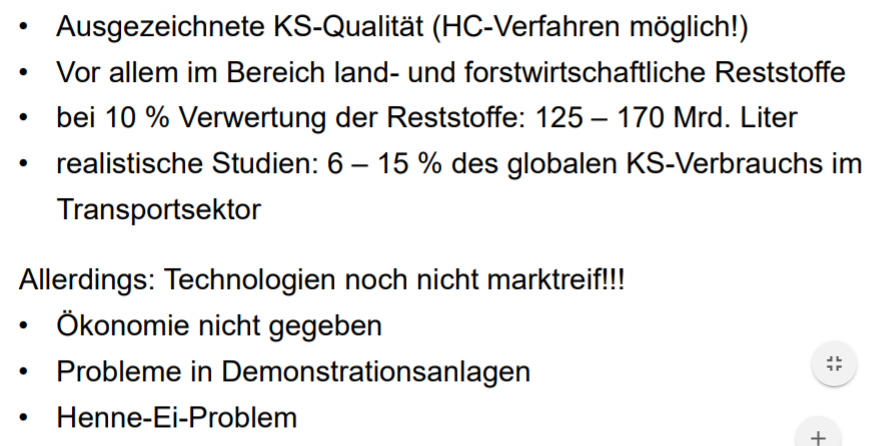
Informações
- Descrição
- Energie und Umwelttechnik 2
- Criado por
- Lukas Berger
- Visualizações
- 93
- Tags
- Avaliação