
Notes
FLUIDOS DE CORTE
Content of the notes (4)
Page 1
FLUIDOS DE CORTE
Los fluidos de corte se utilizan en la mayoría de las operaciones de mecanizado por arranque
de viruta. Estos fluidos, generalmente en forma líquida, se aplican sobre la zona de formación
de la viruta, para lo que se utilizan aceites, emulsiones y soluciones. La mayoría de ellos se
encuentran formulados en base a un aceite de base mineral, vegetal o sintético, siendo el
primero el más utilizado, pudiendo llevar varios aditivos (antiespumantes, aditivos extrema
presión, antioxidantes, biocidas, solubilizadores, inhibidores de corrosión...)
Tipos de fluidos
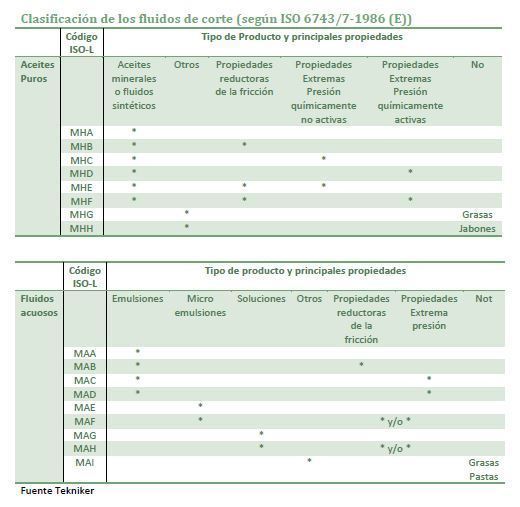
Los principales tipos de fluidos de corte mecanizado son
Los aceite íntegros.
Las emulsiones oleosas.
Las "soluciones" semi‐sintéticas.
Las soluciones sintéticas.
Taladrinas
Los tres últimos tipos mencionados anteriormente son soluciones acuosas diluidas al 3,5%
como media, y reciben el nombre genérico de taladrinas.
Las taladrinas pueden contener todas o parte de las sustancias que se enumeran a
continuación
Aceites minerales
Aceites animales o vegetales
Aceites sintéticos
Emulgentes : Catiónicos, Aniónicos Y No iónicos
Inhibidores de corrosión: nitritos, aminas, boratos y otros ácido butilbenzoico.
Bactericidas‐fungicidas (como fenoles, formoles, pentaclorofenoles)
Aditivos extrema presión: parafinas cloradas, aditivos azufrados, aditivos fosforados, aceites minerales y grasas, alcoholes.
Humectantes o estabilizantes (como poliglicoles, alcoholes y fosfatos de aminas).
Antiespumantes.
Metales pesados
Las taladrinas se pueden dividir en tres tipos:
a) Las emulsiones de aceite (mineral, sintético o vegetal/animal).
b) Las taladrinas semisintéticas.
c) Las taladrinas sintéticas.
Page 2
DATOS SOCIOECONÓMICOS
Actualmente su uso es muy frecuente en diversos procesos productivos, pero particularmente
en el sector de máquina herramienta.
PROCESOS PRODUCTIVOS EN LOS QUE INTERVIENEN LOS FLUIDOS DE CORTE
Procesos productivos y materiales a transformar
Los procesos productivos son muy variados pudiendo enumerar como principales las siguientes:
Rectificados (plano, cilíndrico, sin centro y lento).
Torneado / fresado.
Roscado / escariado.
Taladrado (profundo).
Corte (con sierra).
Otros (troquelado, enderezado, etc.).
Por su parte las principales actividades industriales en las que se usan fluidos de corte son:
Primera transformación de metales (laminación, corte...).
Fabricación de tubos.
Segunda transformación de metales (corte, troquelado...).
Mecánica de precisión (construcción herramientas, máquinas...).
Industria del vidrio.
Los metales a transformar en los procesos antes citados son fundamentalmente:
Acero al carbono (para la construcción resistencia media a tensión).
Acero inoxidable (como cromo aleaciones resistencia alta tensión).
Acero para herramientas (con titanio, níquel... resistencia alta tensión).
Fundición de hierro.
Metales ligeros aluminio y aleaciones de magnesio.
Metales de "color" cobre y aleaciones.
Page 3
Funciones de los fluidos de corte
LUBRICACIÓN: Reducir el coeficiente de fricción entre la herramienta y la pieza y entre la herramienta y la viruta que está siendo eliminada.
REFRIGERACIÓN: El fluido debe eliminar el elevado calor que se produce en la operación de mecanizado.
ELIMINACIÓN DE VIRUTA: El fluido debe retirar eficientemente la viruta lejos de la zona de operación para no interferir en el proceso y permitir la calidad superficial requerida.
PROTECCIÓN FRENTE A LA CORROSIÓN: El fluido acuoso podría oxidar y corroer la pieza, la herramienta o la máquina, para evitarlo las formulaciones incorporan protectores frente a la corrosión.
Inconvenientes del uso de fluidos de corte
Pueden tener efectos muy negativos sobre el medio ambiente, por ser contaminantes.
Pueden ser causa de riesgos para la salud del operario.
Pueden ocasionar bajo ciertas condiciones efectos negativos sobre la secuencia de producción.
Son el motivo de costos considerables gastos de adquisición, almacenamiento, mantenimiento y eliminación de residuos.
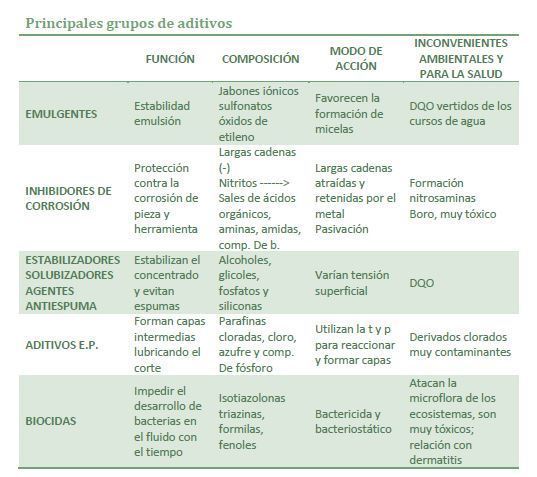
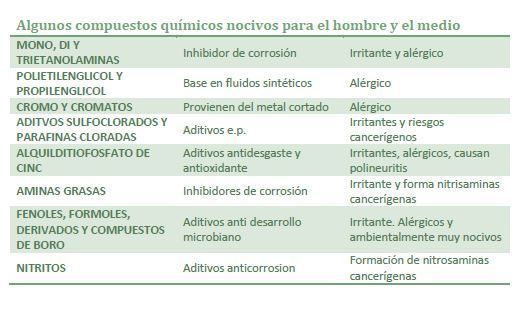
Hay cuatro componentes en los fluidos de corte que se consideran peligrosos para la salud humana y el medio ambiente.
Dietamina y derivados
Nitríto sódico, alquilfenoles y ácido cresílico
Parafinas cloradas
Biocidas
BUENAS PRÁCTICAS
Utilización de aceites base de origen vegetal o sintético, biodegradables y de bajo impacto.
Tendencia a la utilización de aditivos que den lugar a bajos valores de demanda de oxigeno para su degradación.
Eliminación de los hidrocarburos clorados en las formulaciones.
Reducción del nivel de aromáticos por debajo del 8% por su relación con el cáncer de piel.
Reducción del uso de nitrito sódico como inhibidor de corrosión.
Estudio y reducción de la utilización de biocidas.
Eliminación del uso de metales pesados (Zn, Cu) en las formulaciones
Reducción del uso de lubricantes miscibles en agua.
ALTERNATIVAS
En vista de los problemas ambientales y de salud para los operarios en contacto con los fluidos de corte, se viene prestando especial atención a la eliminación de los fluidos de corte de los procesos productivos o a remplazar sus bases lubricantes por otras biodegradables, no tóxicas y respetuosas con el medio ambiente. Actualmente bajo el término "biodegradable" se incluyen aceites vegetales, poliglicol éteres y ésteres sintéticos y entre los esteres diésteres, polyol ésteres y fosfato esteres.
De hecho, el mecanizado en seco o con estos fluidos de corte alternativos, se ha convertido en tema prioritario de investigación en aquellos países de la UE donde los costes de gestión de los residuos encarecen notoriamente los procesos de fabricación con fluidos convencionales
Page 4
Se presentan cuatro alternativas a la utilización de los fluidos de corte convencionales el mecanizado en seco, las técnicas de mínima lubricación (MQL), con fluidos de corte biodegradables y no tóxicos, la utilización de gases refrigerantes, y el proceso COLDCUT
Mecanizado en seco
El mecanizado en seco supone la eliminación completa del fluido de corte. De forma que cuando se desempeña un proceso de este tipo, se deben adoptar medidas para que las funciones que normalmente ejerce el fluido sean asumidas por otros medios.
Para implantarlo se requiere realizar un profundo análisis de las condiciones límites de la operación en conjunción con el conocimiento detallado de las complejas interacciones asociadas al proceso, entre la herramienta de corte, la pieza a mecanizar y la máquina herramienta. Sobre esta base, se pueden identificar y adoptar medidas y soluciones para lograr implementar el mecanizado en seco.
Los factores a los que se les otorga mayor influencia en el desgaste de la herramienta son la adhesión y la abrasión para velocidades de corte bajas y la difusión y la oxidación a altas velocidades y elevadas temperaturas de corte. En consecuencia, el material de la herramienta debe presentar baja tendencia a la adhesión con el material de la pieza así como elevada dureza y resistencia al desgaste a alta temperatura. Los materiales de herramientas actualmente disponibles, responden de desigual forma a las mencionadas características.
La operación de mecanizado en seco ha dado muy buenos resultados en herramientas recubiertas por PVD; por ejemplo, el mejor comportamiento logrado en seco son el brochado y el tallado de engranajes. En el caso de tallado de engranajes, en el que se ha obtenido el mejor comportamiento logrado en seco, con herramientas de metal duro, se debe a que la refrigeración resulta desaconsejable, porque favorece la aparición de mecanismos como la fatiga térmica que pueden producir fenómenos de micro‐spalling y el astillado de la arista de corte en los carburos y, en consecuencia, un deterioro de la herramienta más rápido. Así pues, este es un tipo de operación de corte en seco, en el que se puede lograr incluso prolongar la vida de la herramienta.
Mecanizado con mínima cantidad de lubricante (sistemas MQL)
Existen muchas operaciones en las que se viene utilizando este sistema de mecanizado con mínima cantidad de lubricante con fluidos de corte biodegradables y no tóxicos.
Las ventajas de utilizar esta nueva técnica de lubricación respecto a la lubricación convencional son claras y entre ellas podemos destacar las siguientes:
La proporción de lubricante empleado con la técnica MQL en relación al volumen de piezas mecanizadas es menor que en el caso de lubricación convencional.
No existen gastos de mantenimiento, control, y eliminación de los fluidos de corte ya que son eliminados con la viruta, la pieza y por evaporación.
Las piezas mecanizadas se encuentran casi secas, por lo que en muchos casos no es necesaria una posterior operación de limpieza.
El bajo contenido de aceite residual sobre las virutas no es crítico para su reutilización. En consecuencia supone una menor cantidad de residuos y una notable reducción de costos.
Utilización de gases refrigerantes
Otra alternativa que puede emplearse como apoyo a un mecanizado en seco es la aplicación adicional de gases. Por ejemplo, el aire es un lubricante límite efectivo. También se han realizado algunos intentos para mejorar la capacidad refrigerante del aire mediante su enfriamiento. Gases como el argón, helio y nitrógeno se utilizan algunas veces para prevenir la oxidación de la pieza y las virutas, pero el alto coste de estos gases generalmente no los hace rentables para aplicaciones en la producción.
Proceso "Coldcut"
El Sistema Coldcut pretende eliminar la utilización de aceites de corte, taladrinas, etc, mediante su sustitución por aire frío y muy pequeñas cantidades de lubricantes de base vegetal/sintético no peligroso y con tendencia a biodegradarse. Esta tecnología aumenta la productividad del proceso, la vida de la herramienta de cortar, las tolerancias y la reducción de las temperaturas de la maquinaria.
Information
- Description
- Administracion de la Produccion I Note on FLUIDOS DE CORTE, created by Marvin Josue Dominguez Aguilera on 01/11/2020.
- Created by
- Marvin Josue Dominguez Aguilera
- Views
- 0
- Rating