
Flussdiagramm
Flujo Parte 2
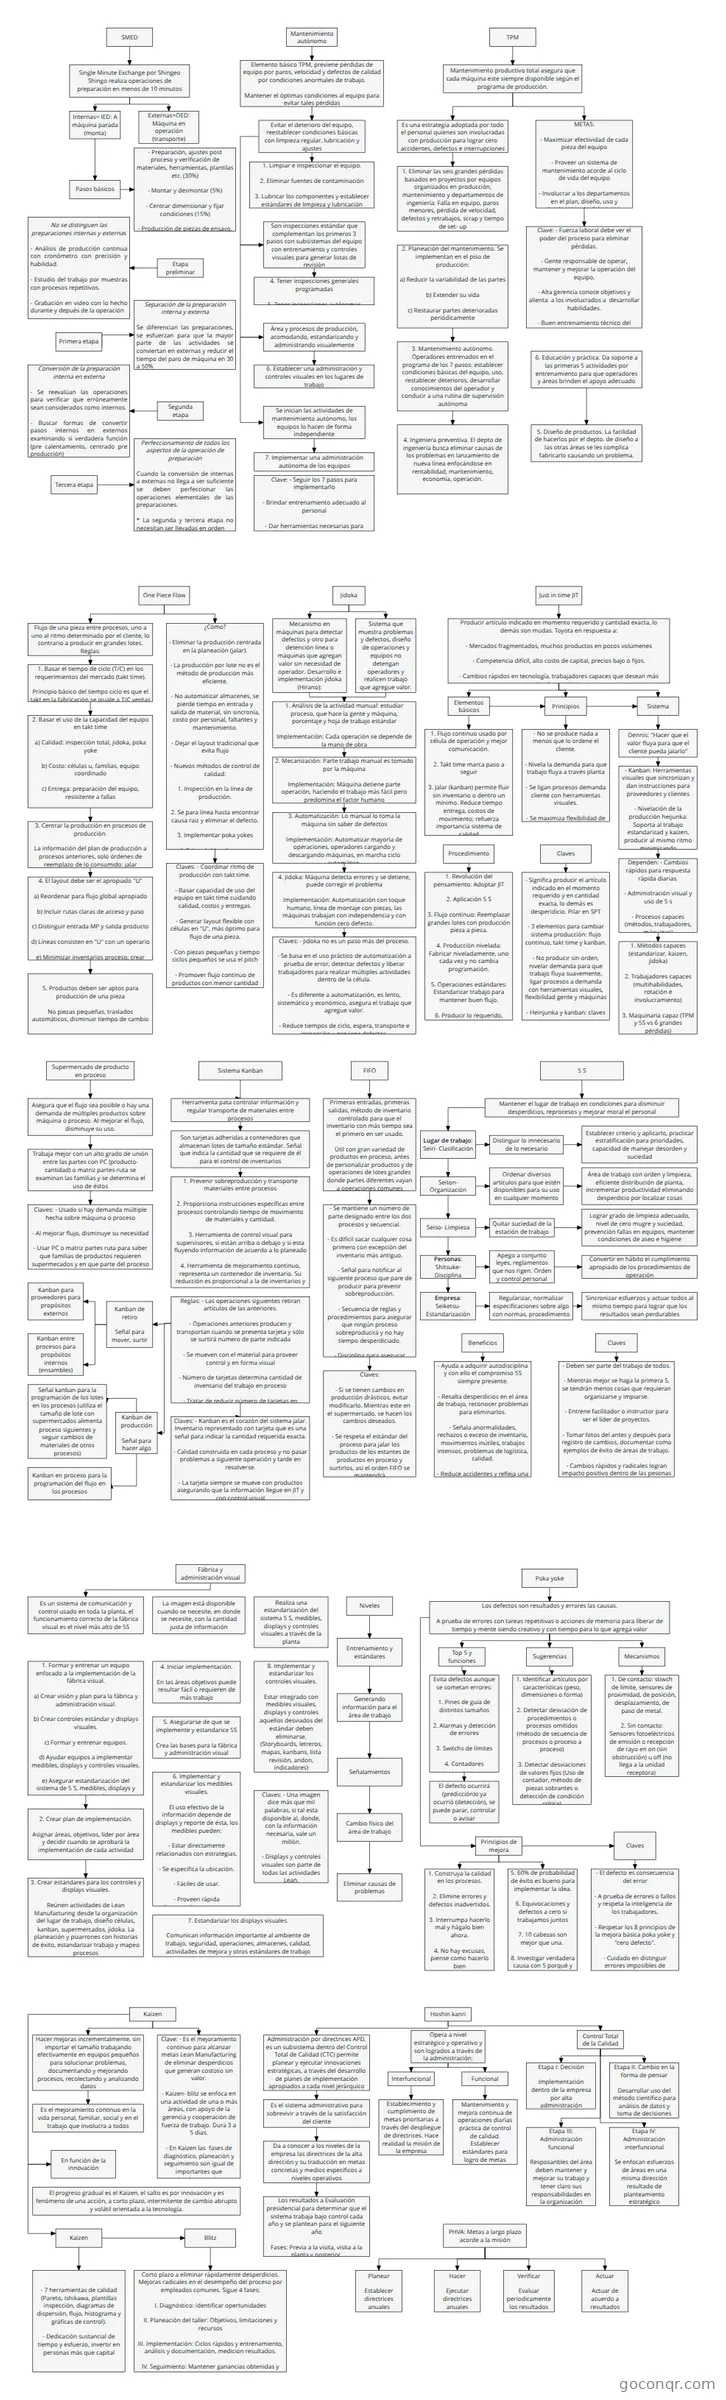
Diagrama de flujo: SMED y TPM
Inhalt des Flussdiagramms
SMED
Mantenimiento autónomo
TPM
Single Minute Exchange por Shingeo Shingo realiza operaciones de preparación en menos de 10 minutos
Internas= IED: A máquina parada (monta)
Externas=OED: Máquina en operación (transporte)
Pasos básicos
- Preparación, ajustes post proceso y verificación de materiales, herramientas, plantilas etc. (30%)
- Montar y desmontar (5%)
- Centrar dimensionar y fijar condiciones (15%)
- Producción de piezas de ensayo, ajustes (50%)
Separación de la preparación interna y externa
Se diferencian las preparaciones, se esfuerzan para que la mayor parte de las actividades se conviertan en externas y reducir el tiempo del paro de máquina en 30 a 50%
Segunda etapa
Primera etapa
Tercera etapa
Etapa preliminar
No se distinguen las preparaciones internas y externas
- Análisis de producción continua con cronómetro con precisión y habilidad.
- Estudio del trabajo por muestras con procesos repetitivos.
- Grabación en video con lo hecho durante y depués de la operación
Conversión de la preparación interna en externa
- Se reevalúan las operaciones para verificar que erróneamente sean considerados como internos.
- Buscar formas de convertir pasos internos en externos examinando si verdadera función (pre calentamiento, centrado pre producción)
Perfeccionamiento de todos los aspectos de la operación de preparación
Cuando la conversión de internas a externas no llega a ser suficiente se deben perfeccionar las operaciones elementales de las preparaciones.
* La segunda y tercera etapa no necesitan ser llevadas en orden
Elemento básico TPM, previene pérdidas de equipo por paros, velocidad y defectos de calidad por condiciones anormales de trabajo.
Mantener el óptimas condiciones al equipo para evitar tales pérdidas
Evitar el deterioro del equipo, reestablecer condiciones básicas con limpieza regular, lubricación y ajustes
1. Limpiar e inspeccionar el equipo.
2. Eliminar fuentes de contaminación
3. Lubricar los componentes y establecer estándares de limpieza y lubricación
Son inspecciones estándar que complementan los primeros 3 pasos con subsistemas del equipo con entrenamiento y controles visuales para generar listas de revisión
4. Tener inspecciones generales programadas
5. Tener inspecciones autónomas
Área y procesos de producción, acomodando, estandarizando y administrando visualemente
6. Establecer una administración y controles visuales en los lugares de trabajo
Se inician las actividades de mantenimiento autónomo, los equipos lo hacen de forma independiente
7. Implementar una administración autónoma de los equipos
Clave: - Seguir los 7 pasos para implementarlo
- Brindar entrenamiento adecuado al personal
- Dar herramientas necesarias para realizar adecuadamente los pasos
Mantenimiento productivo total asegura que cada máquina este siempre disponible según el programa de producción.
Es una estrategia adoptada por todo el personal quienes son involucradas con producción para lograr cero accidentes, defectos e interrupciones
METAS:
- Maximizar efectividad de cada pieza del equipo
- Proveer un sistema de mantenimiento acorde al ciclo de vida del equipo
- Involucrar a los departamentos en el plan, diseño, uso y mantenimiento del equipo.
1. Eliminar las seis grandes pérdidas basados en proyectos por equipos organizados en producción, mantenimiento y departamentos de ingeniería: Falla en equipo, paros menores, pérdida de velocidad, defectos y retrabajos, scrap y tiempo de set- up
2. Planeación del mantenimiento. Se implementan en el piso de producción:
a) Reducir la variabilidad de las partes
b) Extender su vida
c) Restaurar partes deterioradas periódicamente
d) Predecir vida las partes
3. Mantenimiento autónomo. Operadores entrenados en el programa de los 7 pasos: establecer condiciones básicas del equipo, uso, restablecer deterioros, desarrollar conocimientos del operador y conducir a una rutina de supervisión autónoma
4. Ingeniera preventiva. El depto de ingeniería busca eliminar causas de los problemas en lanzamiento de nueva línea enfocándose en rentabilidad, mantenimiento, economía, operación.
5. Diseño de productos. La facilidad de hacerlos por el depto. de diseño a las otras áreas se les complica fabricarlo causando un problema.
6. Educación y práctica. Da soporte a las primeras 5 actividades por entrenamiento para que operadores y áreas brinden el apoyo adecuado
Clave: - Fuerza laboral debe ver el poder del proceso para eliminar pérdidas.
- Gente responsable de operar, mantener y mejorar la operación del equipo.
- Alta gerencia conoce objetivos y alienta a los involucrados a desarrollar habilidades.
- Buen entrenamiento técnico del personal
Supermercado de producto en proceso
Just in time JIT
Jidoka
One Piece Flow
Flujo de una pieza entre procesos, uno a uno al ritmo determinado por el cliente, lo contrario a producir en grandes lotes. Reglas:
1. Basar el tiempo de ciclo (T/C) en los requerimientos del mercado (takt time).
Principio básico del tiempo ciclo es que el takt en la fabricación se iguale a T/C ventas
2. Basar el uso de la capacidad del equipo en takt time
a) Calidad: inspección total, jidoka, poka yoke
b) Costo: células u, familias, equipo coordinado
c) Entrega: preparación del equipo, resisitente a fallas
d) Seguridad: uso de mecanismos
3. Centrar la producción en procesos de producción.
La información del plan de producción a procesos anteriores, solo órdenes de reemplazo de lo consumido: jalar
4. El layout debe ser el apropiado "U"
a) Reordenar para flujo global apropiado
b) Incluir rutas claras de acceso y paso
c) Distinguir entrada MP y salida producto
d) Líneas consisten en "U" con un operario
e) Minimizar inventarios proceso; crear supermercados en puntos clave
5. Productos deben ser aptos para producción de una pieza
No piezas pequeñas, traslados automáticos, disminuir tiempo de cambio
¿Cómo?
- Eliminar la producción centrada en la planeación (jalar).
- La producción por lote no es el método de producción más eficiente.
- No automatizar almacenes, se pierde tiempo en entrada y salida de material, sin sincronía, costo por personal, faltantes y mantenimiento.
- Dejar el layout tradicional que evita flujo
- Nuevos métodos de control de calidad:
1. Inspección en la línea de producción.
2. Se para línea hasta encontrar causa raíz y eliminar el defecto.
3. Implementar poka yokes
4. Evitar dobles chequeos
5. Depto. inspección no es independiente de producción
Claves: - Coordinar ritmo de producción con takt time.
- Basar capacidad de uso del equipo en takt time cuidando calidad, costos y entregas.
- Generar layout flexible con células en "U", más óptimo para flujo de una pieza.
- Con piezas pequeñas y tiempo ciclos pequeños se usa el pitch
- Promover flujo continuo de productos con menor cantidad de retrasos y tiempos de espera.
Sistema que muestra problemas y defectos, diseño de operaciones y equipos no detengan operadores y realicen trabajo que agregue valor.
Mecanismo en máquinas para detectar defectos y otro para detención línea o máquinas que agregan valor sin necesidad de operador. Desarrollo e implementación jidoka (Hirano):
1. Análisis de la actividad manual: estudiar proceso, que hace la gente y máquina, porcentaje y hoja de trabajo estándar
Implementación: Cada operación se depende de la mano de obra
Asegura que el flujo sea posible o hay una demanda de múltiples productos sobre máquina o proceso. Al mejorar el flujo, disminuye su uso.
2. Mecanización: Parte trabajo manual es tomado por la máquina
Implementación: Máquina detiene parte operación, haciendo el trabajo más fácil pero predomina el factor humano
3. Automatización: Lo manual lo toma la máquina sin saber de defectos
Implementación: Automatizar mayoría de operaciones, operadores cargando y descargando máquinas, en marcha ciclo automático.
4. Jidoka: Máquina detecta errores y se detiene, puede corregir el problema
Implementación: Automatización con toque humano, línea de montaje con piezas, las máquinas trabajan con independencia y con función cero defecto.
Claves: - Jidoka no es un paso más del proceso.
- Se basa en el uso práctico de automatización a prueba de error, detectar defectos y liberar trabajadores para realizar múltiples actividades dentro de la célula.
- Es diferente a automatización, es lento, sistemático y económico, asegura el trabajo que agregue valor.
- Reduce tiempos de ciclo, espera, transporte e inspección y previene defectos.
Producir artículo indicado en momento requerido y cantidad exacta, lo demás son mudas. Toyota en respuesta a:
- Mercados fragmentados, muchos productos en pocos volúmenes
- Competencia difícil, alto costo de capital, precios bajo o fijos.
- Cambios rápidos en tecnología, trabajadores capaces que desean más involucramiento
Elementos básicos
Principios
Sistema
1. Flujo continuo usado por célula de operación y mejor comunicación.
2. Takt time marca paso a seguir
3. Jalar (kanban) permite fluir sin inventario o dentro un mínimo. Reduce tiempo entrega, costos de movimiento; refuerza importancia sistema de calidad
- No se produce nada a menos que lo ordene el cliente.
- Nivela la demanda para que trabajo fluya a través planta
- Se ligan procesos demanda cliente con herramientas visuales.
- Se maximiza flexibilidad de la gente y maquinaria
Dennis: "Hacer que el valor fluya para que el cliente pueda jalarlo"
- Kanban: Herramientas visuales que sincronizan y dan instrucciones para proveedores y clientes
- Nivelación de la producción heijunka: Soporta al trabajo estandarizad y kaizen, producir al mismo ritmo minimizando fluctuaciones y rápida adapatación
Dependen: - Cambios rápidos para respuesta rápida diarias.
- Administración visual y uso de 5 s
- Procesos capaces (métodos, trabajadores, máquinas)
1. Métodos capaces (estandarizar, kaizen, jidoka)
2. Trabajadores capaces (multihabilidades, rotación e involucramiento)
3. Maquinaria capaz (TPM y 5S vs 6 grandes pérdidas)
1. Revolución del pensamiento: Adoptar JIT
2. Aplicación 5 S
3. Flujo continuo: Reemplazar grandes lotes con producción pieza a pieza.
4. Producción nivelada: Fabricar niveladamente, uno cada vez y no cambia programación.
5. Operaciones estándares: Estandarizar trabajo para mantener buen flujo.
6. Producir lo requerido, económica, rápidamente y con seguridad
Procedimiento
- Significa producir el artículo indicado en el momento requerido y en cantidad exacta, lo demás es desperidicio. Pilar en SPT
- 3 elementos para cambiar sistema producción: flujo continuo, takt time y kanban.
- No producir sin orden, nivelar demanda para que trabajo fluya suavemente, ligar procesos a demanda con herramientas visuales, flexibilidad gente y máquinas
- Heinjunka y kanban: claves
Claves
Trabaja mejor con un alto grado de unión entre las partes con PC (producto- cantidad) o matriz partes-ruta se examinan las familias y se determina el uso de éstos
Claves: - Usado si hay demanda múltiple hecha sobre máquina o proceso
- Al mejorar flujo, disminuye su necesidad
- Usar PC o matriz partes ruta para saber que familias de productos requieren supermecados y en que parte del proceso
Sistema Kanban
Herramienta pata controlar información y regular transporte de materiales entre procesos
Son tarjetas adheridas a contenedores que almacenan lotes de tamaño estándar. Señal que indica la cantidad que se requiere de él para el control de inventarios
1. Prevenir sobreproducción y transporte materiales entre procesos
2. Proporciona instrucciones específicas entre procesos controlando tiempo de movimiento de materiales y cantidad.
3. Herramienta de control visual para supervisores, si están arriba o debajo y si esta fluyendo información de acuerdo a lo planeado
4. Herramienta de mejoramiento continuo, representa un contenedor de inventario. Su reducción es proporcional a la de inventarios y tiempo de entrega
FIFO
Kanban de retiro
Señal para mover, surtir
Kanban de producción
Señal para hacer algo
Kanban para proveedores para propósitos externos
Kanban entre procesos para propósitos internos (ensambles)
Señal kanban para la programación de los lotes en los procesos (utiliza el tamaño de lote con supermercados alimenta proceso siguientes y seguir cambios de materiales de otros procesos)
Kanban en proceso para la programación del flujo en los procesos
Reglas: - Las operaciones siguientes retiran artículos de las anteriores.
- Operaciones anteriores producen y transportan cuando se presenta tarjeta y sólo se surtirá número de parte indicada
- Se mueven con el material para proveer control y en forma visual
- Número de tarjetas determina cantidad de inventario del trabajo en proceso
- Tratar de reducir número de tarjetas en circulación y forzar mejoramiento
Claves: - Kanban es el corazón del sistema jalar. Inventario representado con tarjeta que es una señal para indicar la cantidad requerida exacta.
- Calidad construida en cada proceso y no pasar problemas a siguiente operación y tarde en resolverse.
- La tarjeta siempre se mueve con productos asegurando que la información llegue en JIT y con control visual
Primeras entradas, primeras salidas, método de inventario controlado para que el inventario con más tiempo sea el primero en ser usado.
Útil con gran variedad de productos en proceso, antes de personalizar productos y de operaciones de lotes grandes donde partes diferentes vayan a operaciones comunes
5 S
Mantener el lugar de trabajo en condiciones para disminuir desperdicios, reprocesos y mejorar moral el personal
- Se mantiene un número de parte designado entre los dos procesos y secuencial.
- Es difícil sacar cualquier cosa primero con excepción del inventario más antiguo.
- Señal para notificar al siguiente proceso que pare de producir para prevenir sobreproducción.
- Secuencia de reglas y procedimientos para asegurar que ningún proceso sobreproducirá y no hay tiempo desperdiciado.
- Disciplina para asegurar integridad del FIFO
Claves:
- Si se tienen cambios en producción drásticos, evitar modificarlo. Mientras este en el supermercado, se hacen los cambios deseados.
- Se respeta el estándar del proceso para jalar los productos de los estantes de productos en proceso y surtirlos, así el orden FIFO se mantendrá
Lugar de trabajo: Seiri- Clasificación
Distinguir lo innecesario de lo necesario
Seiton- Organización
Ordenar diversos artículos para que estén disponibles para su uso en cualquier momento
Seiso- Limpieza
Quitar suciedad de la estación de trabajo
Personas: Shitsuke- Disciplina
Empresa: Seiketsu- Estandarización
Apego a conjunto leyes, reglamentos que nos rigen. Orden y control personal
Regularizar, normalizar especificaciones sobre algo con normas, procedimiento
Establecer criterio y aplicarlo, practicar estratificación para prioridades, capacidad de manejar desorden y suciedad
Área de trabajo con orden y limpieza, eficiente distribución de planta, incrementar productividad eliminando desperdicio por localizar cosas
Lograr grado de limpieza adecuado, nivel de cero mugre y suciedad, prevención fallas en equipos, mantener condiciones de aseo e higiene
Convertir en hábito el cumplimiento apropiado de los procedimientos de operación
Sincronizar esfuerzos y actuar todos al mismo tiempo para lograr que los resultados sean perdurables
Claves
Beneficios
- Ayuda a adquirir autodisciplina y con ello el compromiso 5S siempre presente.
- Resalta desperdicios en el área de trabajo, reconocer problemas para eliminarlos.
- Señala anormalidades, rechazos o exceso de inventario, movimientos inútiles, trabajos intensos, problemas de logística, calidad.
- Reduce accidentes y refleja una buena imagen para el cliente
- Deben ser parte del trabajo de todos.
- Mientras mejor se haga la primera S, se tendrán menos cosas que requieran organizarse y impiarse.
- Entrene facilitador o instructor para ser el líder de proyectos.
- Tomar fotos del antes y después para registro de cambios, documentar como ejemplos de éxito de áreas de trabajo.
- Cambios rápidos y radicales logran impacto positivo dentro de las pesonas y comprar la idea del cambio
Fábrica y administración visual
Poka yoke
Es un sistema de comunicación y control usado en toda la planta, el funcionamiento correcto de la fábrica visual es el nivel más alto de 5S
La imagen está disponible cuando se necesite, en donde se necesite, con la cantidad justa de información
Realiza una estandarización del sistema 5 S, medibles, displays y controles visuales a través de la planta
1. Formar y entrenar un equipo enfocado a la implementación de la fábrica visual.
a) Crear visión y plan para la fábrica y administración visual.
b) Crear controles estándar y displays visuales.
c) Formar y entrenar equipos.
d) Ayudar equipos a implementar medibles, displays y controles visuales.
e) Asegurar estandarización del sistema de 5 S, medibles, displays y controles visuales
2. Crear plan de implementación.
Asignar áreas, objetivos, líder por área y decidir cuando se aprobará la implementación de cada actividad
3. Crear estándares para los controles y displays visuales.
Reúnen actividades de Lean Manufacturing desde la organización del lugar de trabajo, diseño células, kanban, supermercados, jidoka. La planeación y pizarrones con historias de éxito, estandarizar trabajo y mapeo procesos
4. Iniciar implementación.
En las áreas objetivos puede resultar fácil o requieren de más trabajo
5. Asegurarse de que se implemente y estandarice 5S
Crea las bases para la fábrica y administración visual
6. Implementar y estandarizar los medibles visuales.
El uso efectivo de la información depende de displays y reporte de ésta, los medibles pueden:
- Estar directamente relacionados con estrategias.
- Se especifica la ubicación.
- Fáciles de usar.
- Proveen rápida alimentación, promueven mejoras
7. Estandarizar los displays visuales.
Comunican información importante al ambiente de trabajo, seguridad, operaciones, almacenes, calidad, actividades de mejora y otros estándares de trabajo
8. Implementar y estandarizar los controles visuales.
Estar integrado con medibles visuales, displays y controles aquellos desviados del estándar deben eliminarse. (Storyboards, letreros, mapas, kanbans, lista revisión, andon, indicadores)
Claves: - Una imagen dice más que mil palabras, si tal esta disponible al, donde, con la información necesaria, vale un millón.
- Displays y controles visuales son parte de todas las actividades Lean.
- Inicia con Lean manufacturing y continúa con mejoramiento continuo
Entrenamiento y estándares
Generando información para el área de trabajo
Señalamientos
Cambio físico del área de trabajo
Eliminar causas de problemas
Top 5 y funciones
Los defectos son resultados y errores las causas.
A prueba de errores con tareas repetitivas o acciones de memoria para liberar de tiempo y mente siendo creativo y con tiempo para lo que agrega valor
Mecanismos
Evita defectos aunque se cometan errores:
1. Pines de guía de distintos tamaños
2. Alarmas y detección de errores
3. Switchs de límites
4. Contadores
5. Lista de chequeo
Sugerencias
Principios de mejora
Claves
El defecto ocurrirá (predicción)o ya ocurrió (detección), se puede parar, controlar o avisar
1. Identificar artículos por características (peso, dimensiones o forma)
2. Detectar desviación de procedimientos o procesos omitidos (método de secuencia de procesos o proceso a proceso)
3. Detectar desviaciones de valores fijos (Uso de contador, método de piezas sobrantes o detección de condición crítica)
1. De contacto: stiwch de límite, sensores de proximidad, de posición, desplazamiento, de paso de metal.
2. Sin contacto: Sensores fotoeléctricos de emisión o recepción de rayo en on (sin obstrucción) u off (no llega a la unidad receptora)
1. Construya la calidad en los procesos.
2. Elimine errores y defectos inadvertidos.
3. Interrumpa hacerlo mal y hágalo bien ahora.
4. No hay excusas, piense como hacerlo bien
5. 60% de probabilidad de éxito es bueno para implementar la idea.
6. Equivocaciones y defectos a cero si trabajamos juntos
7. 10 cabezas son mejor que una.
8. Investigar verdadera causa con 5 porqué y un cómo
- El defecto es consecuencia del error
- A prueba de errores o fallos y respeta la inteligencia de los trabajadores.
- Respetar los 8 principios de la mejora básica poka yoke y "cero defecto".
- Cuidado en distinguir errores imposibles de eliminar y los que sí.
Niveles
Kaizen
Hacer mejoras incrementalmente, sin importar el tamaño trabajando efectivamente en equipos pequeños para solucionar problemas, documentando y mejorando procesos, recolectando y analizando datos
Es el mejoramiento continuo en la vida personal, familiar, social y en el trabajo que involucra a todos
Hoshin kanri
Clave: - Es el mejoramiento continuo para alcanzar metas Lean Manufacturing de eliminar desperdicios que generan costoso sin valor.
- Kaizen- blitz se enfoca en una actividad de una o más áreas, con apoyo de la gerencia y cooperación de fuerza de trabajo. Dura 3 a 5 días.
- En Kaizen las fases de diagnóstico, planeación y seguimiento son igual de importantes que implementarlo
En función de la innovación
El progreso gradual es el Kaizen, el salto es por innovación y es fenómeno de una acción, a corto plazo, intermitente de cambio abrupto y volátil orientada a la tecnología.
Kaizen
Blitz
- 7 herramientas de calidad (Pareto, Ishikawa, plantillas inspección, diagramas de dispersión, flujo, histograma y gráficas de control).
- Dedicación sustancial de tiempo y esfuerzo, invertir en personas más que capital
Corto plazo a eliminar rápidamente desperdicios. Mejoras radicales en el desempeño del proceso por empleados comunes. Sigue 4 fases:
I. Diagnóstico: identificar opertunidades
II. Planeación del taller: Objetivos, limitaciones y recursos
III. Implementación: Ciclos rápidos y entrenamiento, análisis y documentación, medición resultados.
IV. Seguimiento: Mantener ganancias obtenidas y fijar mejoras.
Administración por directrices APD, es un subsistema dentro del Control Total de Calidad (CTC) permite planear y ejecutar innovaciones estratégicas, a través del desarrollo de planes de implementación apropiados a cada nivel jerárquico
Es el sistema administrativo para sobrevivir a través de la satisfacción del cliente
Da a conocer a los niveles de la empresa las directrices de la alta dirección y su traducción en metas concretas y medios específicos a niveles operativos
Los resultados a Evaluación presidencial para determinar que el sistema trabaja bajo control cada año y se plantean para el siguiente año
Fases: Previa a la visita, visita a la planta y posterior
Opera a nivel estratégico y operativo y son logrados a través de la administración:
Interfuncional
Funcional
Establecimiento y cumplimiento de metas prioritarias a través del despliegue de directrices. Hace realidad la misión de la empresa
Mantenimiento y mejora continua de operaciones diarias práctica de control de calidad. Establecer estándares para logro de metas
Control Total de la Calidad
Etapa I: Decisión
Implementación dentro de la empresa por alta administración
Etapa II: Cambio en la forma de pensar
Desarrollar uso del método científico para análisis de datos y toma de decisiones
Etapa III: Administración funcional
Resposanbles del área deben mantener y mejorar su trabajo y tener claro sus responsabilidades en la organización
Etapa IV: Administración interfuncional
Se enfocan esfuerzos de áreas en una misma dirección resultado de planteamiento estratégico
PHVA: Metas a largo plazo acorde a la misión
Planear
Establecer directrices anuales
Hacer
Ejecutar directrices anuales
Verificar
Evaluar periodicamente los resultados
Actuar
Actuar de acuerdo a resultados
Informationen
- Beschreibung
- SMED a One piece flow
- Erstellt von
- Diana Laura German Ramírez
- Aufrufe
- 61
- Tags
- Bewertung