Flowchart
PULVIMETALURGIA
Flowchart content
PULVIMETALURGIA
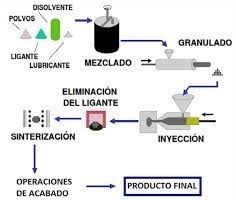
Proceso basado en la compactación y sinterización de polvos metálicos para producir piezas de alta calidad con formas complejas, tolerancias muy ajustadas y de una manera relativamente barata.
USOS DE LA PULVIMETALURGIA
FASES DE LA PULVIMETALURGIA
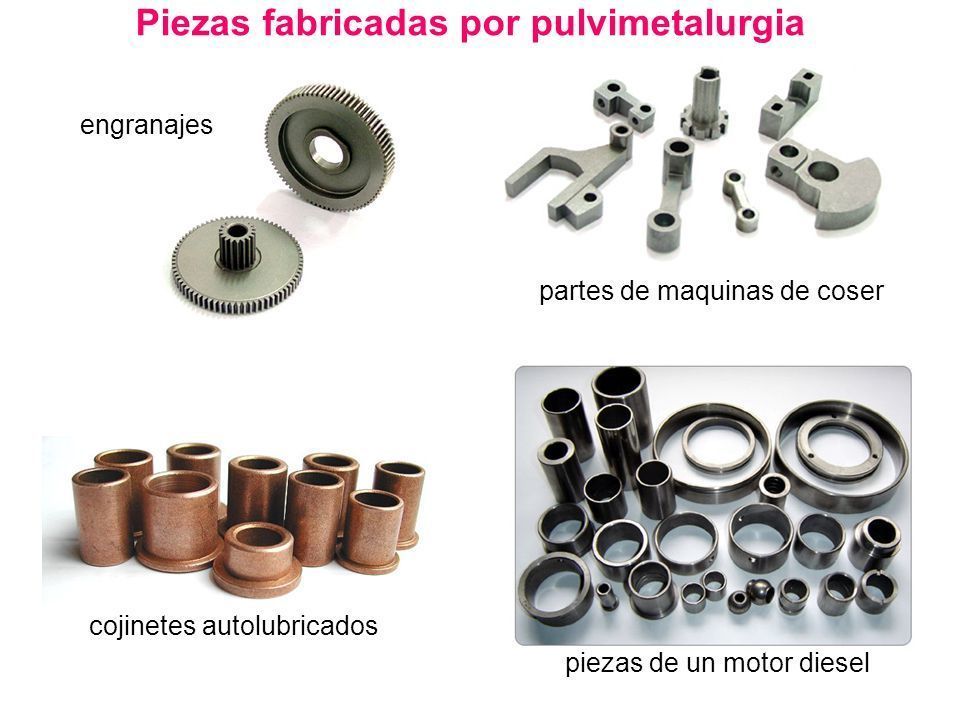
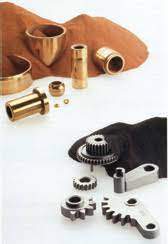
Manufactura piezas pequeñas en grandes cantidades, como rodamientos, herramientas de corte, pistones, filtros, guías para válvulas, engranajes, imanes, cerámica de corte, etc.
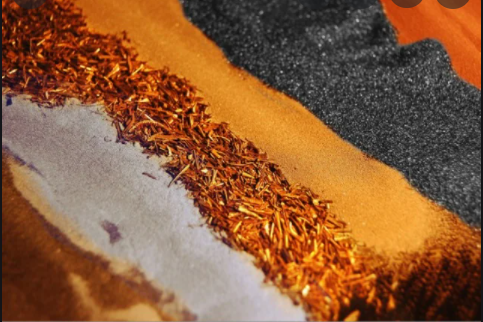
POLVOS QUE SE USAN
No es un proceso continuo, hay que hacerlo por partes, siendo cada una de ellas importante para el óptimo resultado final.
1. OBTENCIÓN DE POLVOS
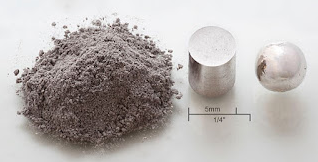
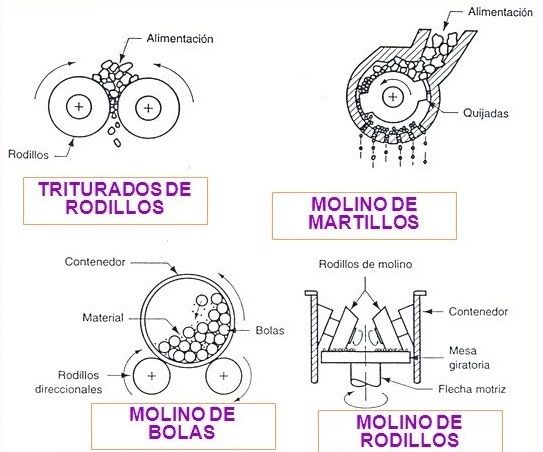
Para obtener el polvo del metal son por atomización en estado líquido, la electrólisis, la reducción de óxidos metálicos, la habitual pulverización mecánica y la táctica de la condensación de vapores metálicos.
2. PREPARACIÓN
Los más usados para la producción de polvo son el cobre y el hierro. Como variaciones del cobre se utilizan el bronce para los cojinetes porosos y el latón para pequeñas piezas de máquinas. Se llegan a utilizar otros polvos de níquel, plata, tungsteno y aluminio.
MORFOLOGÍA DE LOS POLVOS
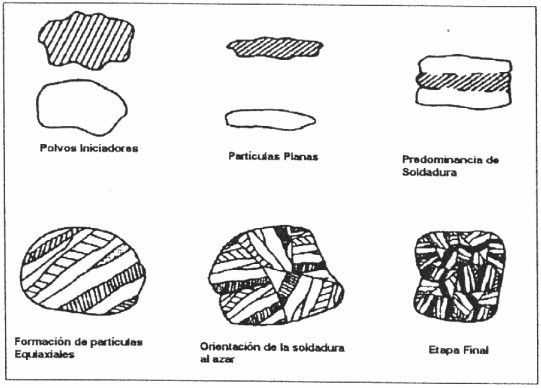
En una muestra real de polvos todas las partículas no tendrán el mismo tamaño a pesar de haber sido preparados del mismo modo, sin embargo se puede deducir que la forma será esencialmente la misma; por lo tanto, la especificación más estricta para el tamaño corresponde al reparto del mismo, mediante la generación de curvas que relacionen el tamaño de partícula con el fragmento de polvos que lo presentan.
Estos se obtienen usualmente de cobre, estaño, aluminio, níquel, hierro o titanio. Hay que decir que en ocasiones los metales se mezclan con otros materiales pulverizados, como por ejemplo la cerámica.
3. MEZCLADO DE POLVOS
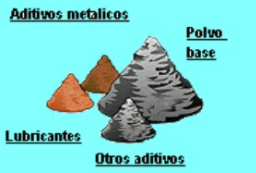
Rara vez se usa el polvo de un único metal, hay criterios para hacer mezclas. De hecho, este procedimiento amerita una correcta y delicada dosificación. Se requiere colocar aditivos que sirvan como lubricantes.
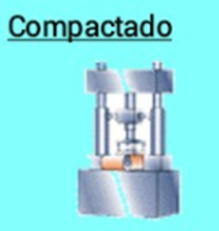
4. COMPACTACIÓN DE POLVOS
En esta fase queda determinada la distribución de densidades en la pieza, ya que la sinterización posterior confiere al compacto la resistencia mecánica necesaria, pero no puede eliminar los defectos introducidos durante la compactación.
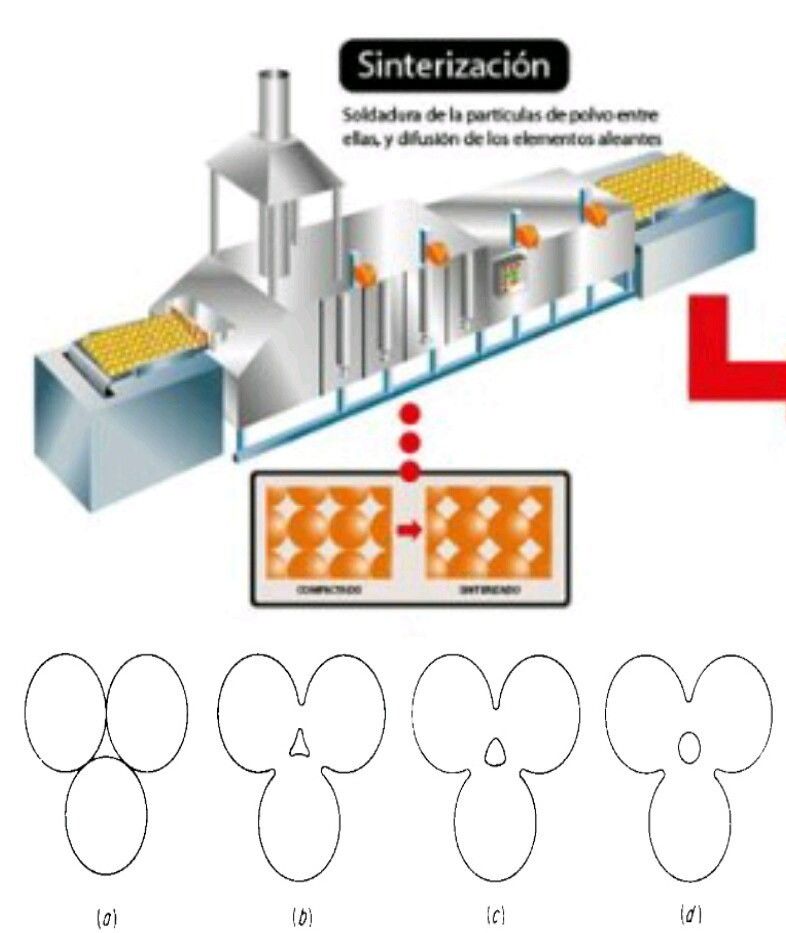
5. SINTERIZADO
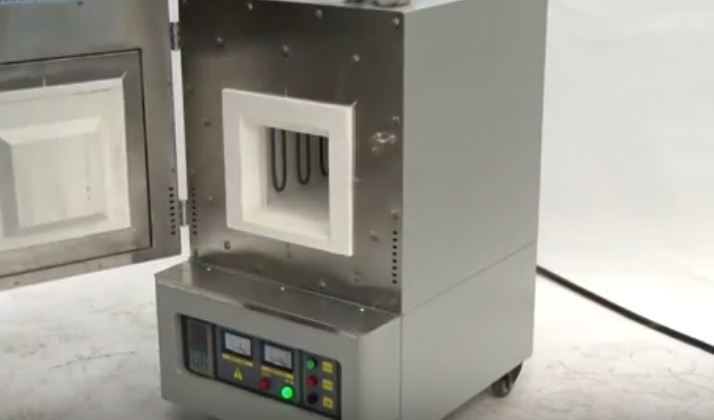
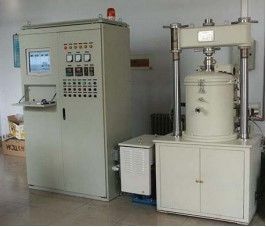
En esta etapa se necesita un horno de mufla. El horno de parte ovalada, creado para elaborar con metales. Es necesario al 75% del punto de fusión del material para poder hacer la fusión del polvo metalizado. Es fundamental indicar que es preciso dentro del horno una atmósfera reductora, que evite la oxidación de los materiales en su interior. Los hornos de mufla cuentan con 3 cámaras. Después permanecen las cámaras de alta temperatura (donde pasa la fusión) y la de enfriamiento.
6. Enfriamiento
Se hace en la tercera cámara del horno de mufla. Es una época que debería manejarse con suma atención, puesto que si el enfriamiento es lentamente entonces el polvo tiende a unirse mucho.
7. Acabado
El acabado se hace para rematar sectores de la pieza que no logran moldearse por este método. Para poder hacer este acabado poseemos las próximas:
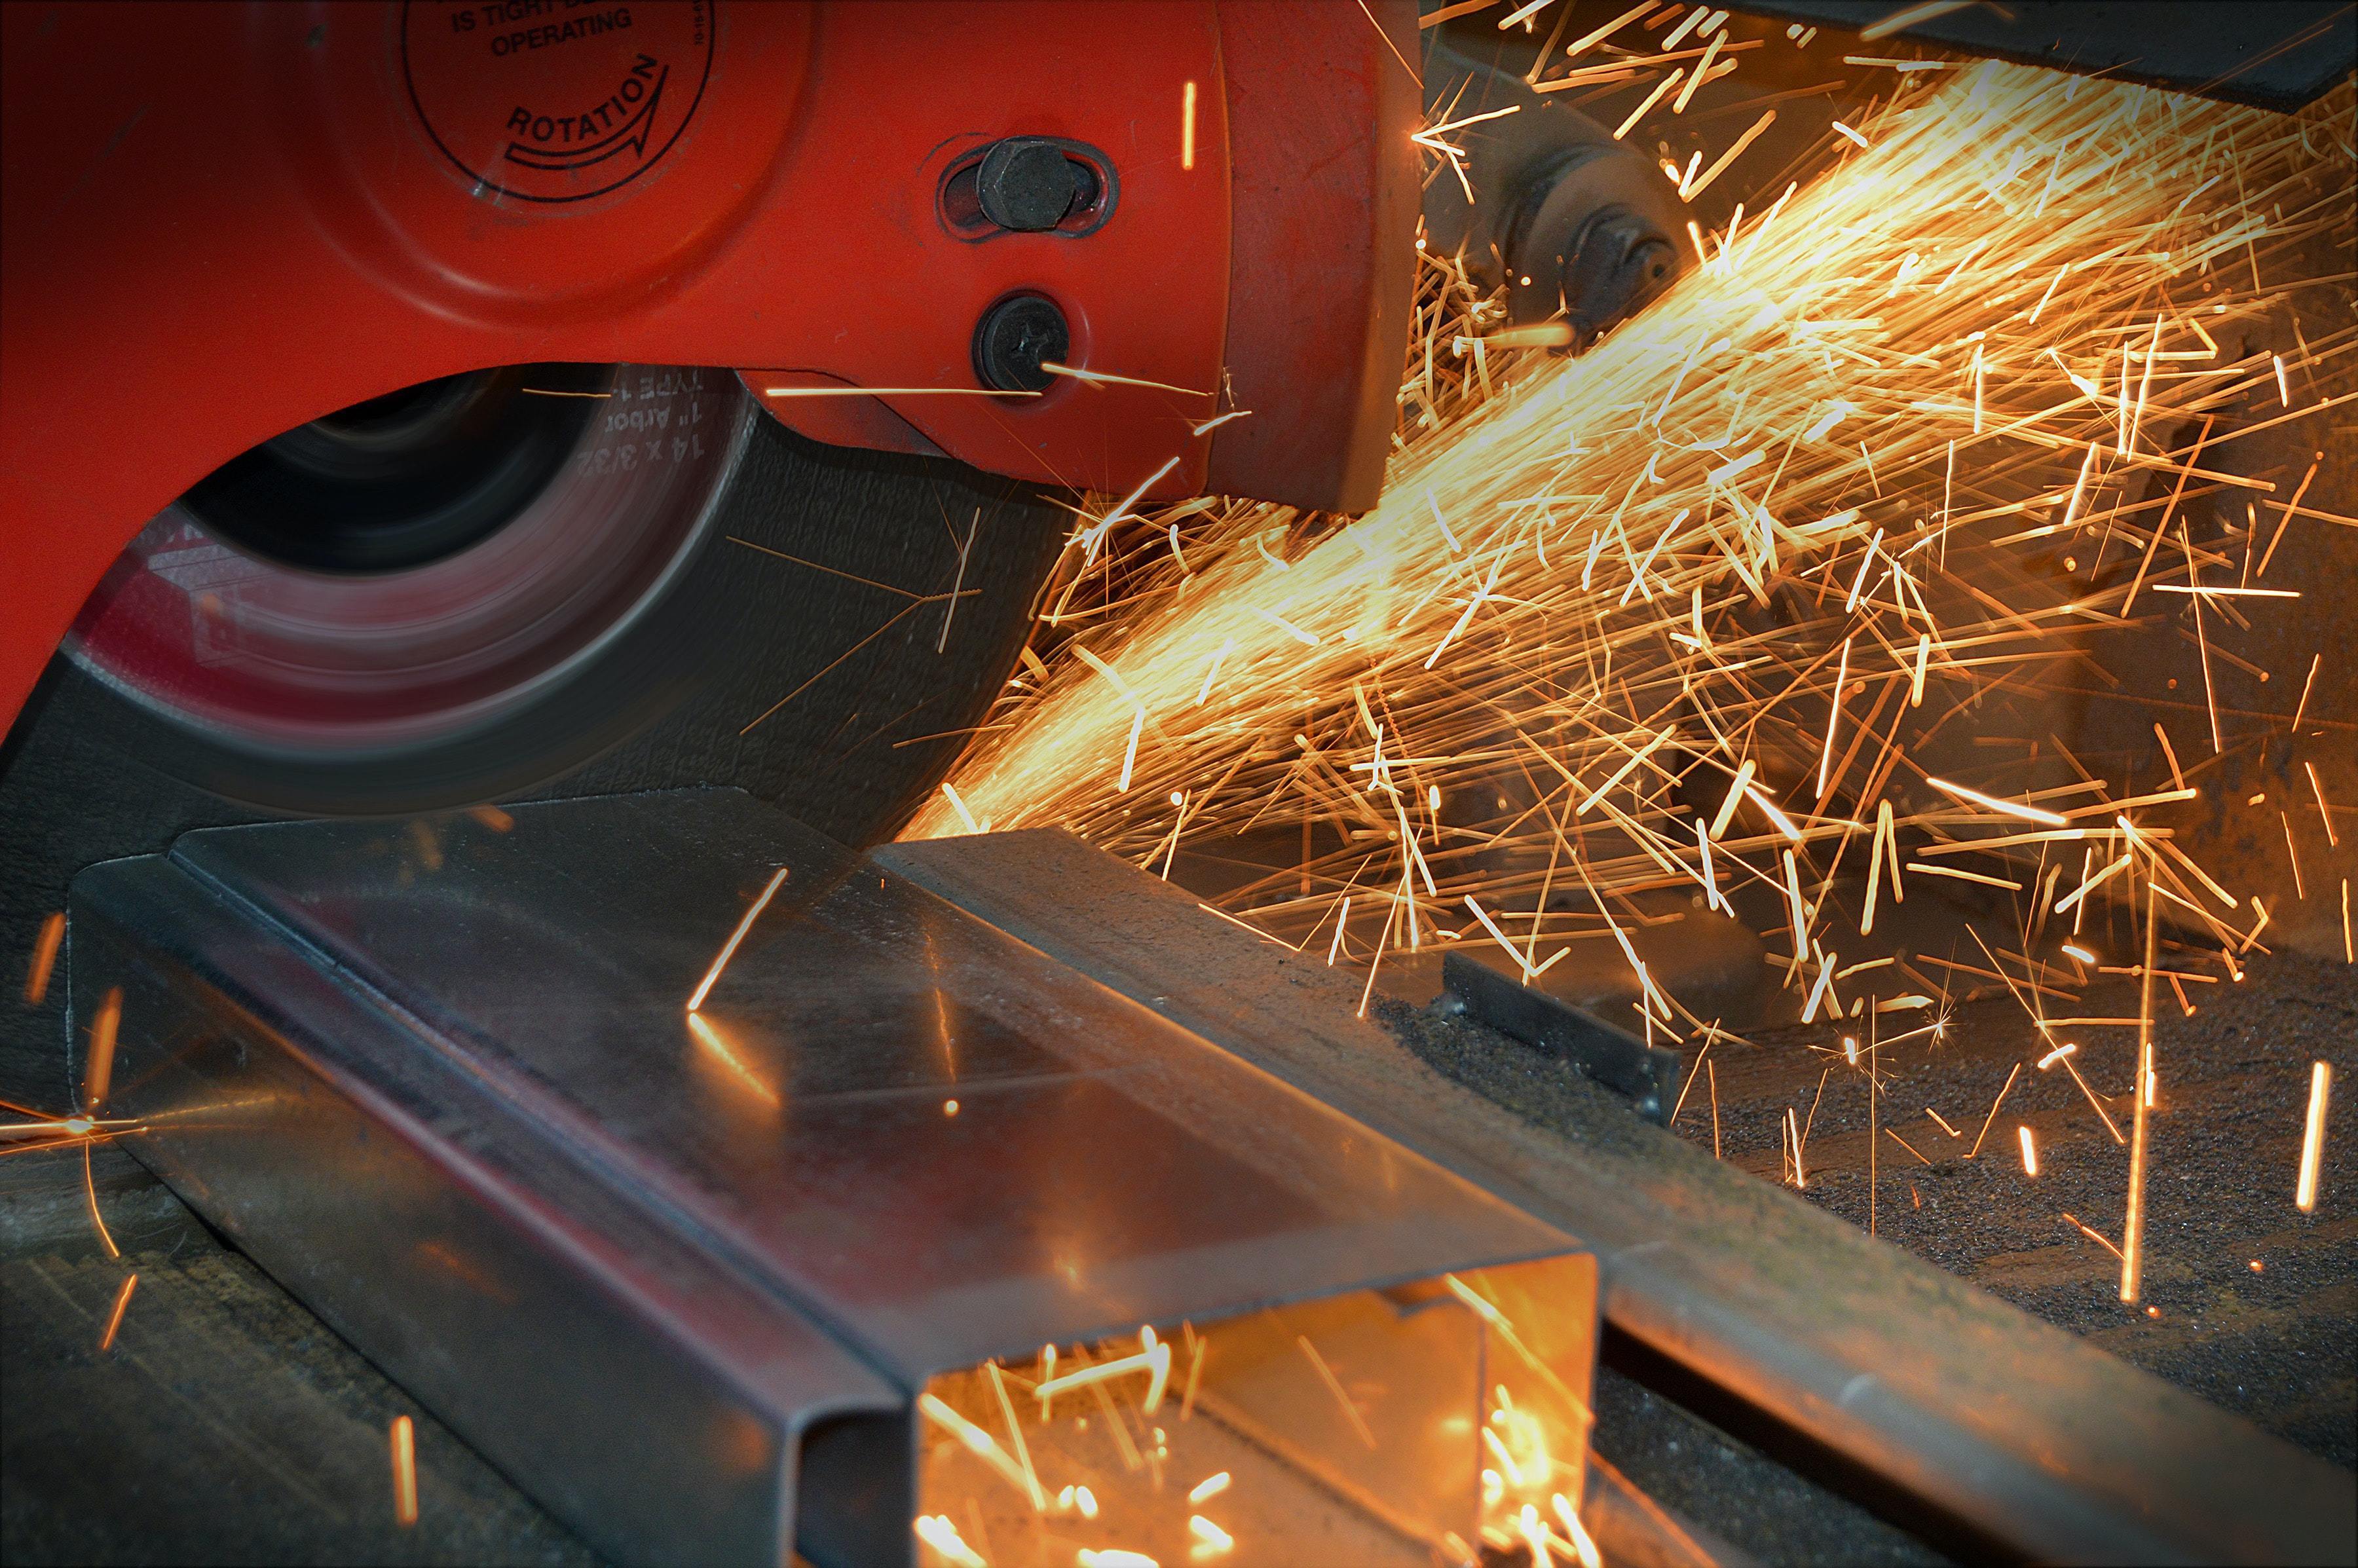
7.3 MECANIZADO
7.1 PRENSADO
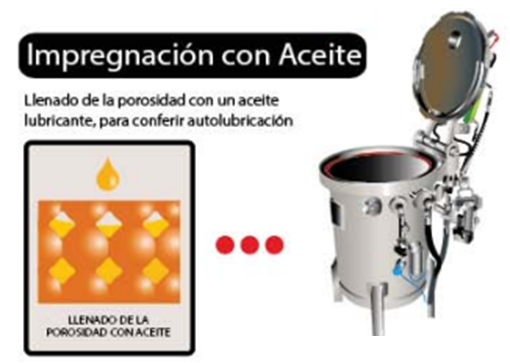
7.2 IMPREGNACIÓN
Sirve para reducir ciertas dimensiones de la pieza y minimizar porosidad.
Con aceites u otras sustancias, se hace para aligerar la porosidad.
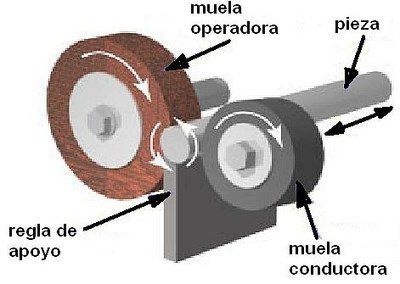
Se emplea un lijado de la pieza para mejorar su contorno.
VENTAJAS MÁS IMPORTANTES DE LA PULVIMETALURGIA
Se pueden obtener piezas que no se pueden obtener mediante otros procesos. No se requiere operación de destrucción. No hay desperdicio de material como la situación del procesamiento.
DESVENTAJAS MÁS IMPORTANTES DE LA PULVIMETALURGIA
Se limita a piezas diminutas. Se reduce el número de piezas, lo que permite crear piezas de una forma bastante compleja.