
Flashcards
TORNEADO
Cards in this deck (50)
- 1FACTORES INFLUYENTES EN LA SELECCIÓN DE LA HERRAMIENTA EN TORNEADO-Calidad de la herramienta
-Geometría de la herramienta
-Condiciones de mecanizado - 2PERFIL DE LA PIEZA-Forma del portaplaquitas
-Sistema de sujeción de la plaquita - 3PROCESO DE SELECCIÓN DE LA HERRAMIENTA-Sistema de sujeción de la plaquita
-Tamaño y tipo de portaplaquita
-Forma de la plaquita
-Radio de la punta
-Datos de corte - 4TIPO DE OPERACIÓN- int / ext.
-Estabilidad.
-Dims. de la pieza.
-Tipo de plaquita - 5SISTEMA DE SUJECIÓN POR PALANCA, P (ELEMENTOS)
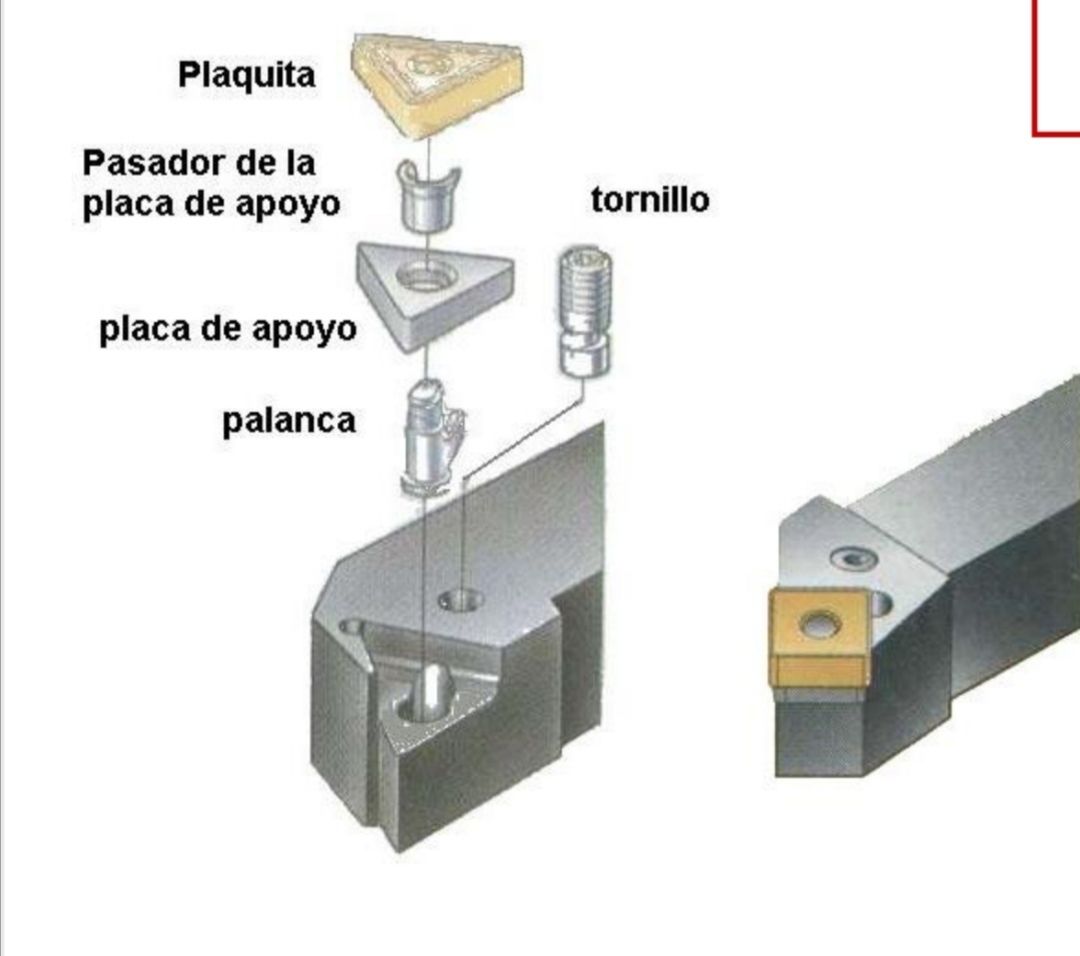
- 6FIJACIÓN POR PALANCA, P (CARACTERÍSTICAS)-Excelente estabilidad
-Alta exactitud en posición
-Buena repetibilidad
-No dificulta salida de viruta
-Cambio de plaquita rápido y fácil - 7FIJACIÓN POR PALANCA (APLICACIONES)-Torneado y mandrinado de grandes agujeros, y todo tipo de mecanizado de pasada ligera a profunda
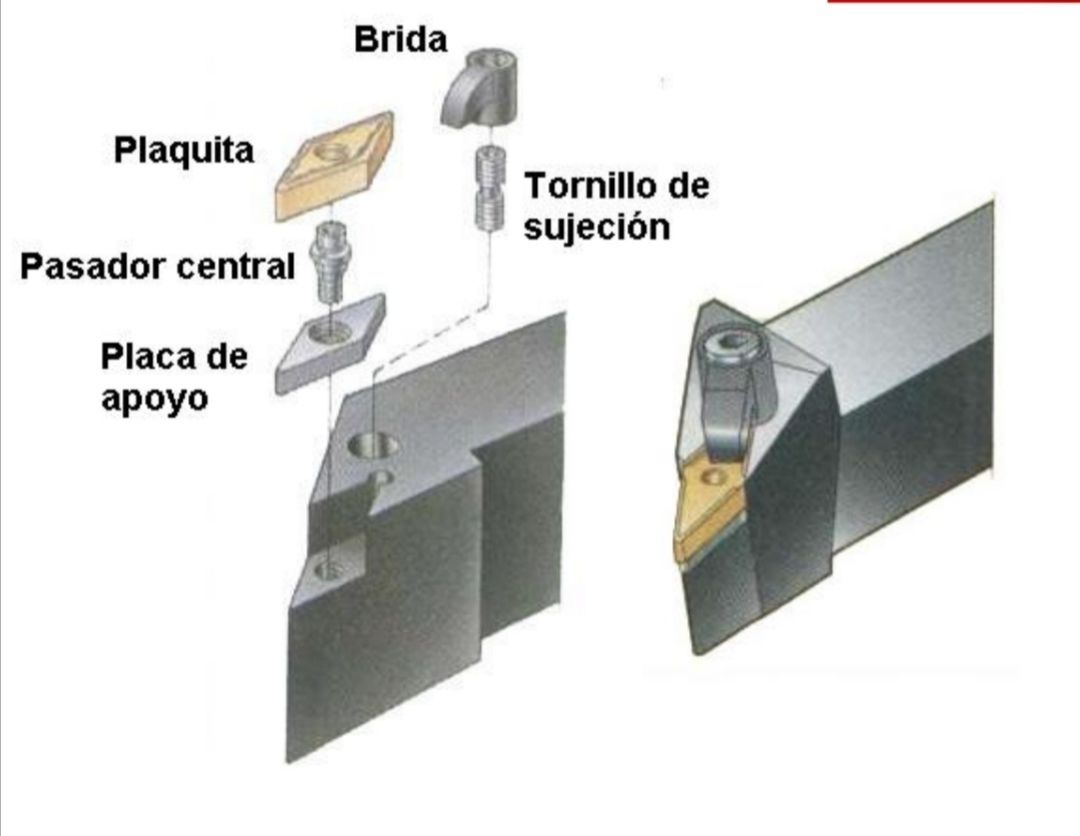
- 8SISTEMA DE SUJECIÓN POR BRIDA, C (ELEMENTOS)
- 9FIJACIÓN POR BRIDA, C (APLICACIONES)-Operaciones de acabado exterior e interior, y con diseños especiales en la brida y/o plaquita, alta precisión en el mecanizado de copia.
- 10SISTEMA DE SUJECIÓN POR TORNILLO, S (ELEMENTOS)
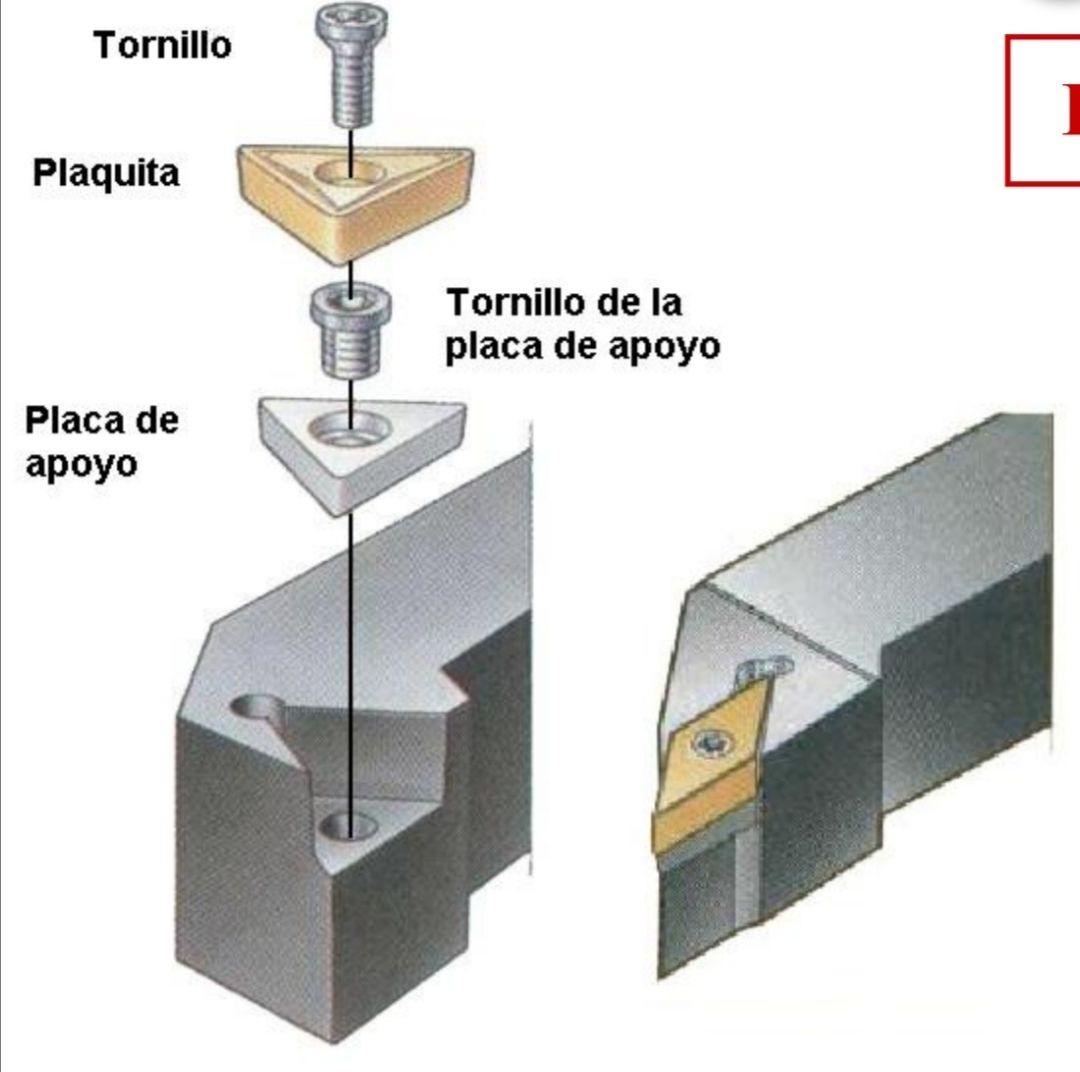
- 11FIJACIÓN POR TORNILLO, S (CARACTERÍSTICAS)-Gran variedad de plaquitas
-Fijación segura
-Excelente repetibilidad
-La viruta sale con facilidad
-Requiere poco espacio - 12FIJACIÓN POR TORNILLO, S (APLICACIONES)-Mecanizado interior de diámetros pequeños
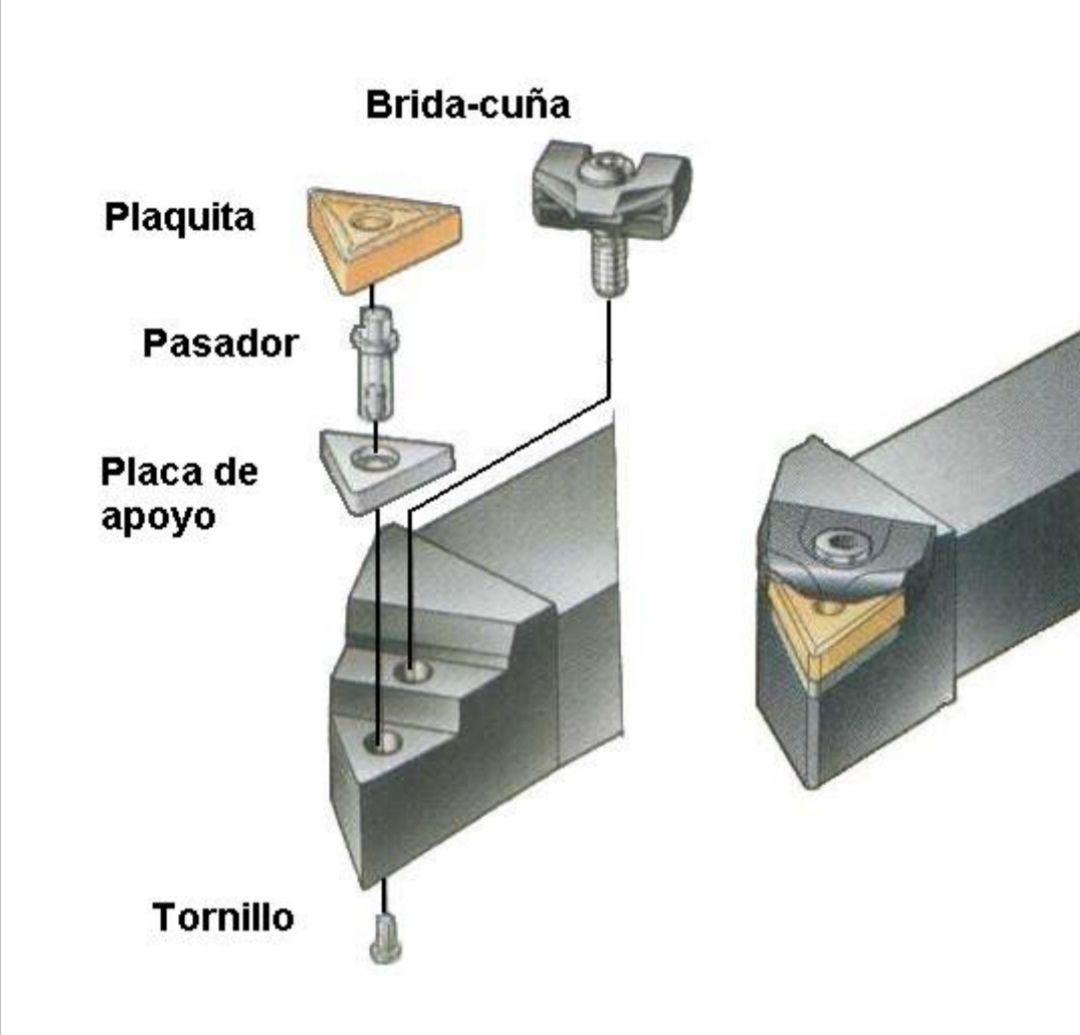
-Desde el desbaste ligero exterior hasta acabado de piezas pequeñas - 13SISTEMA DE SUJECIÓN POR BRIDA-TORNILLO, M (ELEMENTOS)
- 14FIJACIÓN POR BRIDA-TORNILLO, M (CARACTERÍSTICAS)-Gran rigidez
-Excelente estabilidad
-Alta exactitud en posición
-Buena repetibilidad - 15FIJACIÓN POR BRIDA-TORNILLO, M (APLICACIONES)-Más accesible en operaciones de copiado exterior
- 16FORMAS Y TIPO DE PLAQUITAS
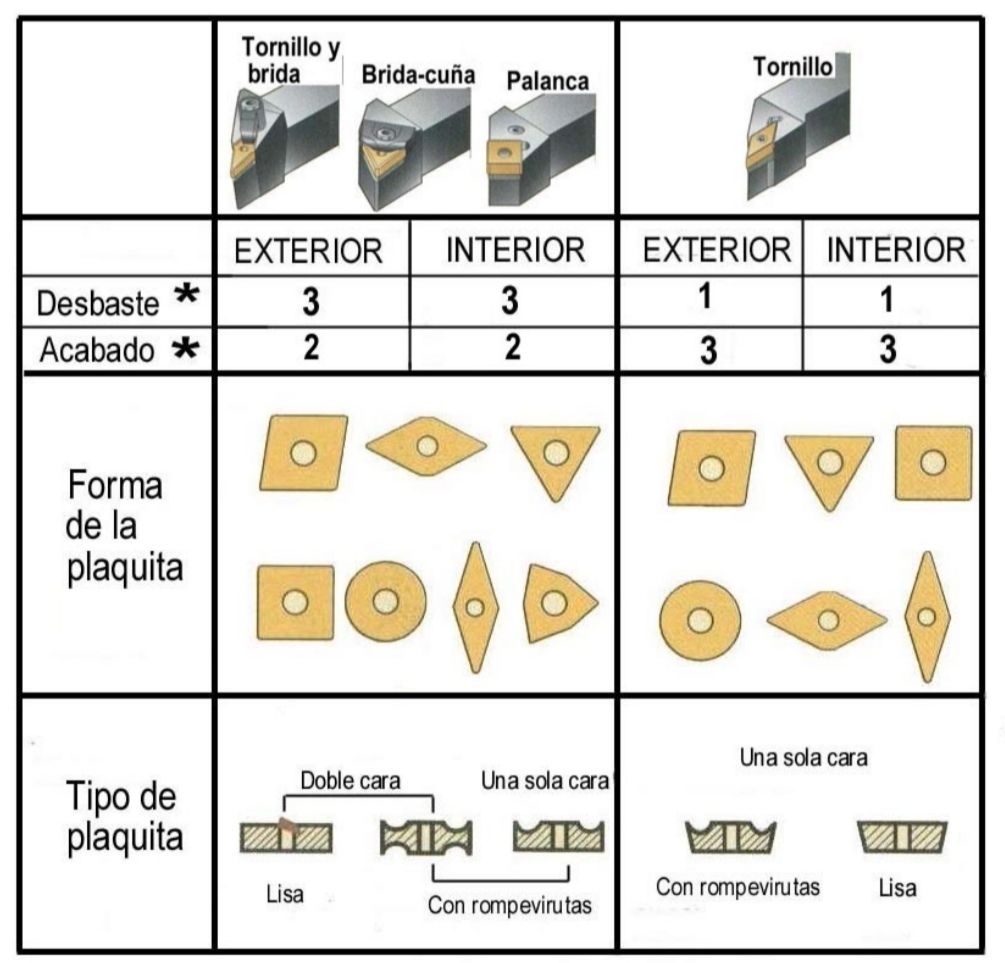
- 17SISTEMA DE SUJECIÓN EN MANDRINADOLa operación de mandrinado está condicionada por el diámetro y longitud del agujero.
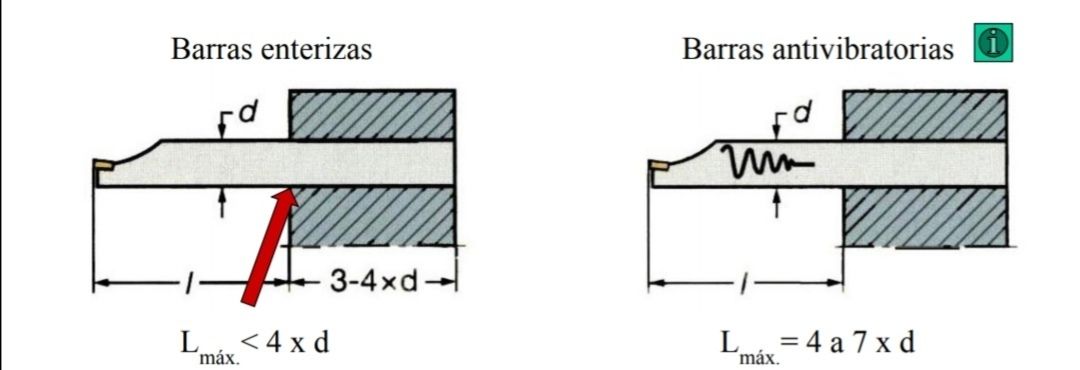
Las fuerzas de de corte tienden a desplazar la herramienta produciendo vibraciones y su flexión. - 18SISTEMA DE SUJECIÓN DE MANDRINADO-Seleccionar el mayor diámetro posible
-Seleccionar el menor voladizo posible
-Seleccionar superficie de apoyo - 19SUPERFICIE DE APOYO
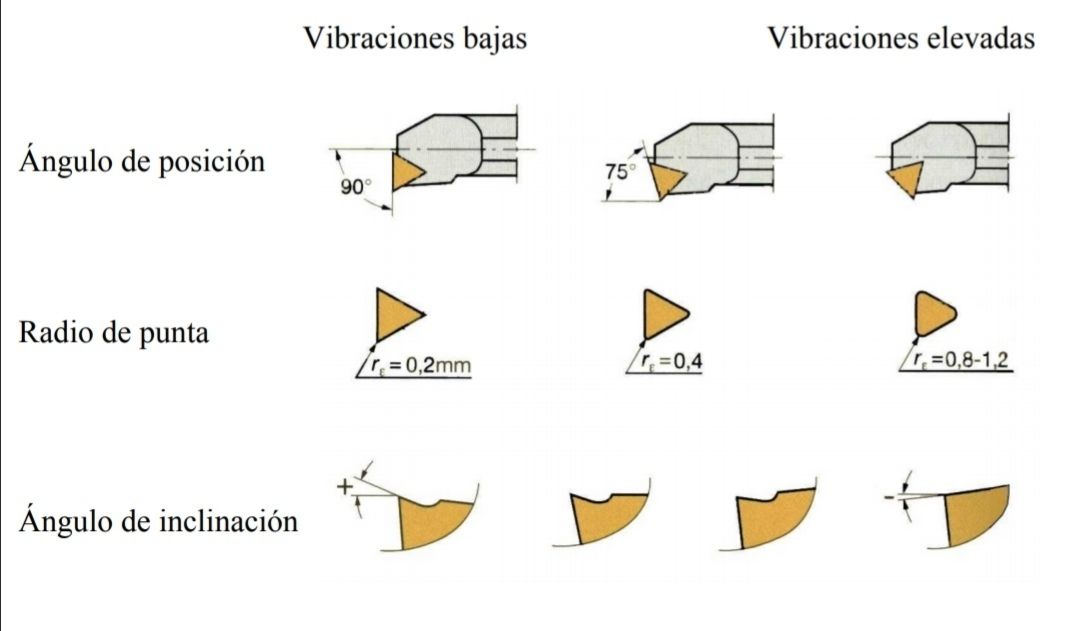
- 20SISTEMA DE SUJECIÓN EN MANDRINADO (CONSIDERACIONES)
- 21ELECCIÓN DE PORTAPLAQUITASDepende de:
-Direcciones del avance
-Profundidad de corte
-Forma de la pieza
-Accesibilidad - 22FORMA DE LA PLAQUITA (ACCESIBILIDAD Y VERSATILIDAD DE LA HERRAMIENTA)
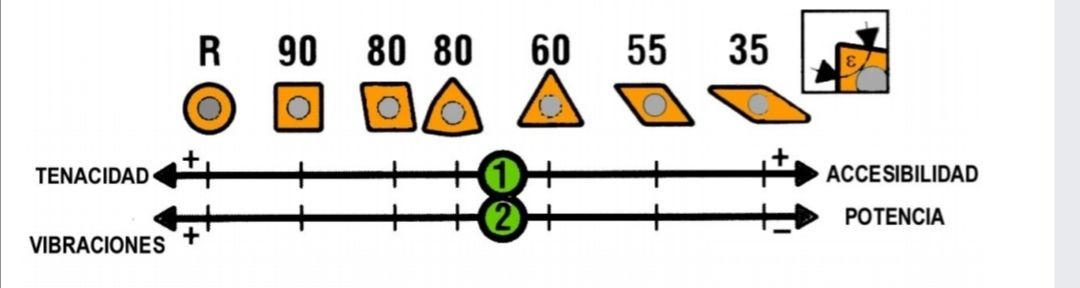
- 23RADIO DE LA PUNTA DE LA PLAQUITA-Mayor radio posible para un filo de corte más resistente y posibilitar mayor avance
- 24RELACIÓN ENTRE AVANCE Y RADIO DE PUNTARelación empírica: f = 0.5 r
Relacón máxima: f = (2/3) r - 25TORNEADO EN ACABADO (RUGOSIDAD)Depende de:
-Avance
-Radio de punta de la plaquita
-Condiciones generales de la máquina - 26¿QUÁ HACER EN CASO DE VIBRACIONES?Seleccionar radio pequeño
- 27DATOS DE CORTEDepende de:
-Material de la herramienta de corte
-Área de trabajo
-Material de la pieza
Se elige:
-Valores nominales del fabricante
-Se corrige según el material de la pieza y la vida de la herramienta - 28PARÁMETROS DE CORTE (DESBASTE)Prioridad: Eliminar el materia lo antes posible.
Debemos tener en cuenta:
-Potencia de la máquina
-Fijación de la pieza en la máquina - 29PARÁMETROS DE CORTE (ACABADO)Prioridad: Obtener pieza dentro de tolerancias dimensionales, de forma y acabado superficial.
- 30SISTEMAS MODULARES DE CAMBIO DE HERRAMIENTATiempo improductivo: Reglaje, cambio
Tiempo mecanizado: Mayor estabilidad - 31MECANIZADO EN SECOCoste refrigerante y mantenimiento
- 32REGLA PRÁCTICADos veces el avance: el mismo acabado superficial
La misma velocidad de avance: acabado superficial el doble de bueno - 33VIDA DE LA HERRAMIENTA+ 50% Vida de la herramienta
-1% Ahorros en coste incrementando la vida de la herramienta - 34DATOS DE CORTE+20% Datos de corte
-15% Ahorros en costes incrementando los datos de corte - 35¿PARÁMETROS QUE MEJORAN LA PRODUCTIVIDAD?- Velocidad de corte
-Avance
-Profundidad de corte - 36GEOMETRÍA -PFDesarrollada especialmente para el acabado de acero
- 37CONDICIONES FAVORABLESCortes continuos
Altas velocidades de corte
Premecanizado o costra de forjado ligera - 38CONDICIONES NORMALESOperaciones de tipo general
- 39CONDICIONES DIFÍCILESCortes intermitentes
Bajas velocidad de corte
Escama de forjado pesada - 40GEOMETRIA OPCION DE FABRICANTE-PF
ISO P Acabado - 41GEOMETRIA OPCION DE FABRICANTE-MR
ISO M Desbaste - 42TIPO DE HERRAMIENTAR- Tipo a derecha
L- Tipo a izquierda
N-Neutro - 43MATERIAL DE PIEZA (APLICACIÓN) FPara profundidades de corte y regímenes de avances ligeros
- 44MATERIAL DE PIEZA (APLICACIÓN) MPara la mayoría de las aplicaciones de mecanizado en general.
Amplia gama de profundidades - 45MATERIAL DE PIEZA (APLICACIÓN) RPara máximo arranque de metal y/o condiciones difíciles. Combinaciones de grandes profundidades de corte y avance.
- 46BARRA INTEGRALBloque sólido formando cuerpo con la barra
NIVEL DE SUJECIÓN: Óptimo - 47PORTAHERRAMIENTASBloque abierto lateralmente con tornillos de cierre
NIVEL DE SUJECIÓN: Bueno - 48ASIENTO EN V CON TORNILLOSBloque abierto con tornillos presionando la barra
NIVEL DE SUJECIÓN: Malo - 49PORTAHERRAMIENTAS CILÍNDRICOBloque cilíndrico con tornillos de presión
NIVEL DE SUJECIÓN: Malo - 50TAMAÑO Y TIPO DE PORTAPLAQUITASRigidez
Dimensión del mango
Information
- Description
- Flashcards on TORNEADO, created by Ismael García on 08/10/2020.
- Created by
- Ismael García
- Views
- 8
- Rating