
Flashcards
brochado
Cards in this deck (24)
- 1qué es el brochado?el brochado es una operación de arranque de viruta que consiste en arrancar material de una superficie de manera lineal y progresiva mediante una sucesion ordenada de filos de corte
- 2tipos de brochadointerior: la herramienta opera dentro de un agujero pasante realizado previamente, el cual se transforma segun el perfil requerido
exterior: la herramienta opera sobre una superficie abierta - 3partes de la brocha de interiores- longitud total
- mango: zona de sujeción
- guía anterior: tramo liso que se introduce primero en el agujero para asegurar que la herramiente quede centrada. entra sin juego al agujero inicial
- parte cónica (desbaste): zona en la que el diametro de los dientes aumenta progresivamente
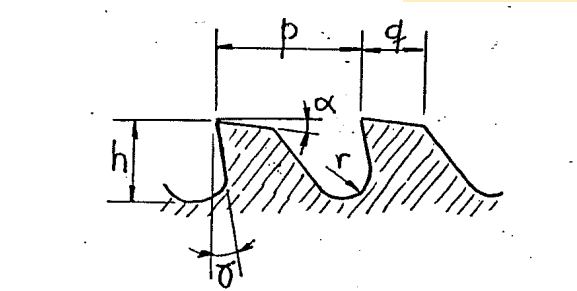
- parte cilíndrica: los dientes tienen el mismo diametro. no arrancan material sino que alisan y pulen. sirve para prolongar la vida util de la herramienta luego del reafilado - 4geometría de los dientes- angulo de ataque o desprendimiento (gamma) : con la vertical
- angulo de incidencia (alfa): con la horizontal
- incremento (e)
- altura del diente (h) - 5formas de trabajar el brochadopuede trabajarse empujando la brocha, que conlleva compresión y problemas de pandeo, o tirando de la brocha, conlleva tracción y es el más utilizado
- 6que tipos de mecanismos de accionamiento existen?accionamiento electromecanico e hidraulico
- 7circuito hidraulicoel motor electrico acciona la bomba que aspira aceite del depósito y lo envía a presión hacia la válvula de distribución. al accionar la palanca de mando en posición de corte, la válvula redirige el aceite a la cámara izquierda del cilindro y la presión empuja al pistón hacia la derecha, tirando de la brocha. el aceite en la otra cámara regresa al depósito por medio de una tubería.
el invertir la posición de la palanca, la válvula de distribución manda el aceite a la cámara derecha del cilindro y el pistón y la brocha se mueven a la posición inicial.
durante todo el proceso se utiliza una palanca para regular el caudal de la bomba y, por lo tanto, la velocidad de corte; y la válvula de seguridad limita la presión máxima para evitar que la brocha se rompa si se produce un atasco. - 8ventajas del circuito hidráulico1- elasticidad en la fuerza de tiro: a diferencia de un sistema mecánico rígido, el aceite actúa como un amortiguador cuando la brocha se encuentra con durezas inesperadas en el material
2- simplificación de los órganos de mando (mediante la palanca en la válvula distribuidora)
3- regulación de la velocidad de corte
4- regulación de la fuerza máxima de tiro: se puede ajustar la presión máxima del circuito mediante la válvula de seguridad. si la brocha se atasca y exige más fuerza de la permitida, la válvula se abre y se desvía el aceite de vuelta al tanque - 9brochadoras verticales, funcionamiento1- la brocha se encuentra colgando de la toma superior y en la mesa de la máquina se encuentra la pieza a brochar
2- se acciona el cilindro hidráulico superior, la brocha se ensarta en el agujero, la pinza inferior la toma a la vez que la superior la suelta, y comienza a tirar accionada por el cilindro hidráulico inferior.
3- cuando la brocha llega a su posición inferior, se retira la pieza y la pinza inferior comienza a subir hasta que la pinza superior toma la brocha, la cual sube un poco más para volver a la posición inicial. - 10brochadoras especiales, funcionamientola brocha está fija boca abajo en la parte superior de la máquina. las piezas caen de un conducto vertical y cada una se acopla a un carro en una cadena sin fin. la cadena avanza de izquierda a derecha a velocidad constante y arratra las piezas contra los dientes de la brocha fija. una vez que la pieza atraviesa la longitud de la brocha, las piezas caen por gravedad cuando se invierte la posición del carro
- 11que se debe tener en cuenta para el proyecto de una brocha de interiores?1- el diametro del agujero inicial
2- espesor total de material a arrancar
3- calcular incremento de los dientes
4- calcular el paso de los dientes
5- determinar el perfil de los dientes
6- calcular el nro total de dientes
7- nro de brochas necesarias
8- elección del tipo de mango
9- ejecución del dibujo de la brocha - 12determinación del diametro del agujero inicialdepende de las dimensiones mínimas del perfil que se desea obtener. Este agujero debe ser de precisión puesto que debe servir de guía a la brocha al comienzo de la operación.
la tolerancia dimensional del agujero es H7, y la del diámetro de la guía en la brocha h6 o g6 - 13Determinación del espesor total de material a arrancares la diferencia entre el agujero inicial la dimensión extrema del perfil a desarrollar.
- 14Cálculo del incremento de los dientesEl primer diente tiene una altura h y corta un espesor de material e. El segundo diente tiene una altura h+e y también corta un espesor e.
Al espesor e se lo denomina incremento radial y varía inversamente con la dureza del material a trabajar.
se determina empiricamente con tablas. - 15Cálculo del paso de los dientesSe define el paso p como la distancia que existe entre dos dientes consecutivos medida paralelamente eje de la brocha.
depende de la longitud del agujero a brochar. P = 1,75 x √L
al definir el paso, se definen cuantos dientes trabajan de forma simultanea en la pieza. al aumentar la cantidad de
dientes que trabajan al mismo tiempo, se incrementa la fuerza de tiro que hay que ejercer sobre la brocha. por lo tanto, se debera verificar la resistencia del alma de la brocha y si la potencia de la máquina
brochadora es suficiente - 16Determinación del perfil de los dientes formas de incluir los dientes en la brochalos dientes pueden estar tallados sobre la brocha o ser soldados como plaquitas de metal duro.
las brochas exteriores pueden estar compuestas de varios sectores insertados en el cuerpo de la brocha en forma de postizos - 17tipos de dientes1- dientes de desbaste: tienen incremento e calculado, son la mayoría
2- dientes intermedios: tienen incremento e' menor a e. son para un primer acabado, poco frecuentes
3- dientes de terminación: encargados del acabado de la superficie mecanizada. incremento 0, incrementan vida util.
las brochas se afilan rectificando la cara de ataque de los dientes, haciendo que la altura del diente disminuya. el primer diente de desbaste deja de trabaja y el primer diente de terminación se convierte en uno de desbaste - 18parámetros de los dientes1- ángulos: poseen ángulo de ataque (respecto vertical) y de incidencia (horiz)
2- profundidad (h): debe alojar la viruta que genera el diente en su carrera de corte. p/4 < h < p/3
3- ancho: 0,3 a 0,5p
4- radio de fondo: debe permitir arrollamiento de la viruta. 0,4 a 0,6h
5- progresión: depende de la forma final a obtener
6- ranura rompeviruta: ranuras perpendiculares al filo dispuestas de forma alternada en la sección cónica. evitan que la viruta sea un anillo atrapado entre diente y diente - 19Cálculo del número total de dientesel numero de dientes depende del espesor total a cortar y del incremento.
N = (df - di)/2e
longitud de la parte conica:
L1 = N.p
longitud total:
M = I + G + L1 + L2
con I long del mango y G long de la guía - 20Determinación del número de brochas necesariasla longitud total de la brocha se ve afectada por:
- capacidad de la maquina brochadora
- capacidad de las cubas de tratamiento térmico
- la esbeltez de la brocha, M < 50dmin
se divide L1 en dos o tres partes, y todas las brochas tendran la misma longitud
M = I + G + L/3 + L2 - 21Elección del tipo de mangodepende del tipo de sujetador que tenga la máquina brochadora
- 22Ejecución del dibujo de la brochauna vez definidas las dimensiones y demás parámetros, se hace el plano de la brocha
- 23materiales para brochasse usa acero rápido, tipo T o M.
En algunos casos se usan plaquitas de metal duro soldadas en los filos para el brochado de fundiciones.
se usa un recubrimiento de nitruro de titanio (TiN) como recubrimiento para alargar la vida util de la brocha - 24condiciones de trabajo- velocidad de corte: son bajas
- lubricación: sirve para refrigerar la herramienta y facilitar la evacuación de la viruta
- afilado: el funcionamiento de la brocha es aceptable mientras no se supere un 20% de la potencia inicial necesaria. ademas de un aumento en la potencia, empeora la terminación superficial.
para el afilado se mecaniza la cara de ataque mediante abrasivos. la cara de incidencia solo se mecaniza cuando cuando hay mucho desgaste
Information
- Description
- cuarto semestre tecno mecanica Flashcards on brochado, created by Paula Arce on 25/10/2026.
- Created by
- Paula Arce
- Views
- 0
- Rating