
Mind map
TM
Map content
TM
Fundição
- Processo de fabricação
- preenche c/ metal líquido
- a cavidade de um molde
- inicial
- obtenção de peças
- mínimas limitações de tamanho
- semi-prontas
- mínimas limitações de tamanho
- obtenção de peças
- lingotes
- p/ conformação mecânica
- chapas,placas e perfis.
- p/ conformação mecânica
- preenche c/ metal líquido
- Propriedades das Ligas metálicas
- temperatura de fusão
- fluidez
- produto: fundido
- processo: manufatura de obj metálicos
- fundindo o metal
- vertendo o molde(caixa de areia)
- solidificação do metal fundido
- formato da cavidade do molde
- materiais ferrosos
- não-ferrosos
- formato da cavidade do molde
- solidificação do metal fundido
- vertendo o molde(caixa de areia)
- fundindo o metal
- processo: manufatura de obj metálicos
- vantagens
- obtenção de peças de geometria complexa
- desvantagens
- tensões residuais
- microporosidades
- zoneamento e variações de tamanho do grão
- econômico somente p/ grandes volumes
- Aplicação
- vários tipos de metais
- ferro fundido (ferro gusa)
- alumínio
- zinco
- cobre
- magnésio
- plásticos e polímeros
- vários tipos de metais
- Processos de Fundição
- Fundição em Moldes Permanentes
- coquilhas,matrizes ou moldes
- Fundição sob pressão
- injeção de metais
- molde chamado de matriz
- de natureza permanente
- peças complexas c/ parede fina
- de natureza permanente
- molde chamado de matriz
- injeção de metais
- Fundição por centrifugação
- vazamento em molde c/ rotação
- fabricação de tubos de FoFo
- vazamento em molde c/ rotação
- Fundição de precisão
- microfusão ou cera perdida
- primeiro molde invertido (metal)
- preenchido c/ cera
- forma o modelo
- colocados em caixas c/ areia de fundição
- aquecimento até a cera escorrer
- segundo molde
- peças mais precisas
- porém c/ limitação de tamanho
- peças mais precisas
- segundo molde
- aquecimento até a cera escorrer
- colocados em caixas c/ areia de fundição
- forma o modelo
- preenchido c/ cera
- Fundição p/ Moldagem em Gesso
- Fundição em Casca
- molde em areia
- modelo de metal
- c/camada de areia e resina
- molde em areia
- Etapas
- Fundição em Areia
- Confecção do Modelo
- p/ construir o molde
- deve prever a contração qdo da solidificação
- e eventual sobremetal
- deve prever a contração qdo da solidificação
- p/ construir o molde
- Confecção do Molde
- material refratário
- areia e aglomerante
- moldado sobre o modelo
- após retirada deixa cavidade no formato da peça
- moldado sobre o modelo
- areia e aglomerante
- Tipos de Moldes
- Areia Verde
- areia úmida
- todos os metais principalmente ferro gusa
- peças médias e pequenas
- não indicada p acabamentos finos(marcas do corrugamento)
- peças médias e pequenas
- todos os metais principalmente ferro gusa
- areia úmida
- Areia Seca
- consolida em altas temperaturas (200 e 300 graus)
- p/peças grandes e geometrias complexas
- melhor acabamento
- p/peças grandes e geometrias complexas
- consolida em altas temperaturas (200 e 300 graus)
- Areia Verde
- material refratário
- Confecção do Macho
- forma vazios e reentrâncias
- material:areia
- forma vazios e reentrâncias
- Fusão
- metal líquido
- Vazamento
- metal fundido preenche as cavidades
- necessidade de sobra p/expulsão de ar e contaminações
- metal fundido preenche as cavidades
- Esfriamento e solidificação
- Etapa Crítica
- pode provocar Tensões mecânicas
- c/ aparecimento de trincas
- formação de bolhas
- c/ aparecimento de trincas
- pode provocar Tensões mecânicas
- Etapa Crítica
- desmoldagem
- após resfriamento e solidificação
- retirada da peça do molde
- cuidado ao retirar a areia dos machos
- retirada da peça do molde
- após resfriamento e solidificação
- Rebarbeamento, acabamento e limpeza
- uso de esmeris e limas
- fundição p/ Injeção
- molde mecanizado
- menos restrições à geometria das peças
- molde mecanizado
- Fundição Contínua
- peças longas
- seções quadrada,retangular,hexagonal,etc
- metal escoa através de matrizes
- grafite ou cobre
- refrigeração c/ água
- matriz prismática
- refrigeração c/ água
- grafite ou cobre
- metal escoa através de matrizes
- seções quadrada,retangular,hexagonal,etc
- peças longas
- Fundição em Moldes Permanentes
- Processo de fabricação
Soldagem
- união rígida entre duas partes
- interfusão entre as partes
- Processos de soldagem
- C/ Fusão de Materiais
- Arco Elétrico
- Dependem do mat, da I e do comp do arco
- manual
- eletrodo revestido
- alma
- similar ao material a ser soldado
- revestimento
- massa dura e quebradiça
- estabilização e manutenção do arco
- Proteção contra gases: N e O
- escória de proteção (porosidades)
- diminui perdas do metal (fora da poça)
- adição de elementos de liga
- adição de elementos desoxidantes
- soldagem em várias posições
- adição de elementos desoxidantes
- adição de elementos de liga
- diminui perdas do metal (fora da poça)
- escória de proteção (porosidades)
- Proteção contra gases: N e O
- Tipos
- eletrodo Rutílico
- rendimento teórico:100%
- rutílico alto rendimento
- qto > velocidade,> rendimento
- ácido
- s/ pó de ferro no revestimento
- básico
- > velocidade em soldagem vertical ascendente
- básico ao zircônio
- básico ao rutilio
- oxidantes
- celulósicos
- usado em tubulações
- em desuso
- celulósicos
- oxidantes
- mais rápidos na posição plana
- básico ao rutilio
- eletrodo Rutílico
- primeiro e segundo dígito
- resistência mínima à tração
- terceiro dígito
- indica as posições
- quarto dígito
- corrente e revestimento
- alma
- eletrodo revestido
- defeitos
- inclusão de escórias
- falta de fusão
- falta de penetração
- mordeduras
- Trincas
- Trincas a quente
- por microsegregação
- de solidificação
- Trincas a frio
- Trincas induzidas p/ H
- Trincas a quente
- automática ou semi c/ prot gas
- MIG/MAG
- arame de solda
- alimentado automaticamente
- arco imerso em um gás
- ativo ou inerte
- características
- altas taxas de deposição
- ausência de escórias
- boa aparência
- juntas de alta resistência
- boa aparência
- ausência de escórias
- altas taxas de deposição
- arames consumíveis
- gases de proteção
- inertes
- argônio
- ativos
- O2
- CO2
- oxidantes:afetam a transf
- inertes
- variáveis
- pré-selecionada
- diâmetro, tipo de arame e tipo de gás
- Primárias
- tensão do arco
- I de soldagem
- avanço do arame
- vazão do gás
- sec
- altura do arco, ângulo do bocal e avanço da pistola
- pré-selecionada
- arame de solda
- soldagem c/ arame tubular
- similar ao MIG/MAG
- eletrodo:arame tubular
- similar ao MIG/MAG
- TIG
- eletrodo não-consumível
- Tungstênio
- fusão do material de base
- sem material de adição
- ou com alimentação externa
- varetas ou arames de solda
- ou com alimentação externa
- sem material de adição
- eletrodo não-consumível
- Plasma
- transferência de energia Plasma/matéria
- gás ionizado
- desenvolvimento da TIG
- densidade de energia e temperatura elevadas
- MIG/MAG
- arco submerso
- metal base
- eletrodo consumível
- alimentação contínua
- fluxo
- subst. granular que cobre o arco
- alimentado continuamente
- desoxidante
- fluxante
- de liga
- fluxante
- subst. granular que cobre o arco
- Arco Elétrico
- C/ Fusão de Materiais
- Soldagem por Resistência elétrica
- a ponto
- por projeção
- por costura
- topo a topo
- por Alta frequência
- Soldagem p/ Indução eletromagnética
- tubos de grande diâmetro
- Soldagem por Raio laser
- ti~^anio e Molibdênio
- Soldagem Oxi-acetilênica
- chama oxi-acetilênica
- combustão do oxigênio com o acetileno
- material de adição
- adicionado externamente
- chama oxi-acetilênica
- Brasagem
- metal de adição fundido
- <PFusão que a peça
- metal de adição fundido
- união rígida entre duas partes
Conformação Mecânica
- Alteração da geometria c/ aplicação de força
- c/ ferramentas adequadas
- Classificação
- trabalho à frio
- recristalização e recuperação não acontece
- tensão aumenta c/ a deformação
- até 0,3 TF
- encruamento do material
- <dutib; >dureza
- encruamento do material
- até 0,3 TF
- tensão aumenta c/ a deformação
- recristalização e recuperação não acontece
- trabalho à quente
- recuperação e recristalização
- simultaneamente c/ a deformação
- energia menor
- deformação c/ tensão constante
- 0,5 a 1 TF
- geralmente abaixo de TF (-55 °C)
- p/ evitar fragilização à quente
- que é a existência de compostos c/<PF
- desagregação qdo deformados
- limita a temperatura de trabalho
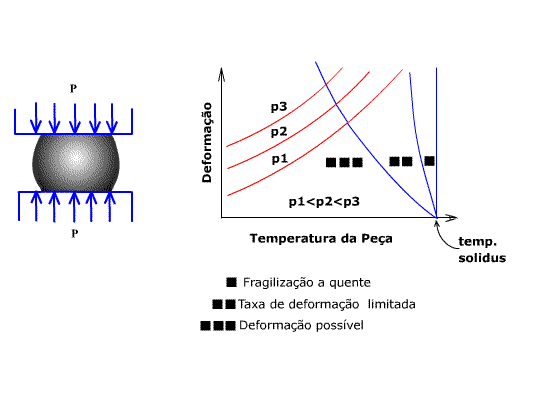
- abaixo da linha solidus
- limita a temperatura de trabalho
- desagregação qdo deformados
- que é a existência de compostos c/<PF
- p/ evitar fragilização à quente
- geralmente abaixo de TF (-55 °C)
- 0,5 a 1 TF
- deformação c/ tensão constante
- energia menor
- simultaneamente c/ a deformação
- recuperação e recristalização
- a morno
- recuperação s/ recristalização
- recuperação parcial da ductibilidade
- tensão de conf entre TF e TQ
- 0,3 a 0,5 TF
- tensão de conf entre TF e TQ
- recuperação parcial da ductibilidade
- recuperação s/ recristalização
- trabalho à frio
- Classificação
- c/ ferramentas adequadas
- Principais Processos
- Forjamento
- conformação por esforços compressivos , material assumi o contorno da ferramenta conformadora (matriz ou estampo)
- Classificação
- Forjamento em matriz Aberta
- peças grandes, simples e em pequeno número ou pré-conf
- eixos de navios e de turbinas
- peças grandes, simples e em pequeno número ou pré-conf
- matriz fechada
- entre duas metades de matrizes
- deformação sob alta presão
- peças c/ tolerâncias menores
- fornecer material c/ pequeno excesso
- peças c/ tolerâncias menores
- deformação sob alta presão
- entre duas metades de matrizes
- Forjamento em matriz Aberta
- Classificação
- Equipamentos empregados
- martelo de forja
- prensa
- Etapas
- corte do mat
- aquecimento
- pré-conf(forj livre)
- forj
- rebarbação
- forj
- pré-conf(forj livre)
- aquecimento
- corte do mat
- Todo material conformável pode ser forj
- forj livre
- op unitárias
- recalque
- compressão do material entre ferramentas
- estiramento
- aumenta o comp às custas da espessura
- encalcamento
- reduz a seção/porção intermediária
- rolamento
- p/ seções transversais redondas
- gira em torno do próprio eixo
- p/ seções transversais redondas
- alargamento
- aumenta a largura, reduzindo a espessura
- furação
- furo através de punção
- recalque
- op unitárias
- conformação por esforços compressivos , material assumi o contorno da ferramenta conformadora (matriz ou estampo)
- Laminação
- Conjunto de processos em que faz o material passar através da abertura entre cilindros que giram.
- modificam a seção transversal
- produtos:placas,chapas,barras, trilhos, perfis,etc
- Vantagens:alta produtividade e controle dimensional preciso
- esforços envolvidos:compressão, cisalhamento superf e forças de atrito
- Vantagens:alta produtividade e controle dimensional preciso
- produtos:placas,chapas,barras, trilhos, perfis,etc
- modificam a seção transversal
- Tipos de cilindros
- duo
- reversível
- rotação pode ser invertida
- laminação ocorre nos dois sentidos
- rotação pode ser invertida
- não-reversível
- rotação não pode ser invertida
- laminação em um sentido
- rotação não pode ser invertida
- reversível
- trio
- giram no mesmo sentido
- material pode ser laminado nos dois sentidos
- giram no mesmo sentido
- quádruo
- c/ cilindros de encosto
- pode ser reversível
- Sendzimir
- apoio vertical e horizontal
- Universal
- dois pares de cilindro
- c/ eixos verticais e horizontais
- dois pares de cilindro
- duo
- Laminação a Quente
- laminador desbastador
- duo pode ser reversível
- ou universal
- produto: blocos ou chapas
- chapas grossas
- duos ou quádruos reversíveis
- tiras
- duos ou quádruos reversíveis(etapa preparadora)
- trem contínuo (quádruos)
- duos ou quádruos reversíveis(etapa preparadora)
- produto final:barras e perfis em grande quantidade
- chapas grossas
- não ferrosos
- laminadores de peq porte
- duo ou trio
- quádruo p/ alumínio
- duo ou trio
- laminadores de peq porte
- Processamento Termomecânico
- controle do processo de deformação a quente
- p/ melhorar as prop mec
- laminação controlada
- resfriamento acelerado
- têmpera direta
- resfriamento acelerado
- laminação controlada
- p/ melhorar as prop mec
- economizam energia
- eliminação ou redução de trat term
- controle do processo de deformação a quente
- laminador desbastador
- Laminação a Frio
- produto: folhas e tiras
- acabamento e tolerâncias superiores
- encruamento gera maior resistência
- redução entre 50 e 90%
- encruamento gera maior resistência
- acabamento e tolerâncias superiores
- produto: folhas e tiras
- Conjunto de processos em que faz o material passar através da abertura entre cilindros que giram.
- Trefilação
- Redução da seção transversal de uma barra,fio ou tubo.
- "puxando" através de uma fieira ou trefila
- c/ canal convergente
- "puxando" através de uma fieira ou trefila
- maior estiramento e red seção transversal
- precisão e acabamento
- defeitos: trincas internas
- flechas (chevron)
- solução: reduzir D/L
- flechas (chevron)
- defeitos: trincas internas
- precisão e acabamento
- Redução da seção transversal de uma barra,fio ou tubo.
- extrusão
- peça é "empurrada"contra matriz conformadora
- parte não extrudada
- contida em um recipiente
- produto: barra, perfil ou tubo.
- contida em um recipiente
- parte não extrudada
- peça é "empurrada"contra matriz conformadora
- Conformação de Chapas
- Embutimento
- pressão empregada
- Estiramento
- estricção
- limite do estiramento
- empescoçamento
- estricção localizada
- empescoçamento
- limite do estiramento
- estricção
- Corte
- operação preparatória
- Dobramento
- considerar a recuperação elástica
- efeito mola
- considerar a recuperação elástica
- Embutimento
- Forjamento
- Geração de Calor
- deformação plástica e atrito
- Energia de Deformção
- 5 a 10% acumulados na rede cristalina
- 90 a 95% convertidos em calor
- 5 a 10% acumulados na rede cristalina
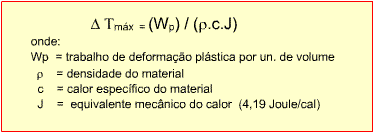
- Máximo acréscimo Teórico
- T max=Wp/(ro.c.J)
- Tmáx p/ e= 1,0
- Alumínio 74°C
- ferro 277°C
- titânio 571°C
- ferro 277°C
- Alumínio 74°C
- Qto > a velocidade do processo
- mais próximo do valor teórico
- Tmáx p/ e= 1,0
- T max=Wp/(ro.c.J)
- curvas isobáricas aumentam c/ a temperatura
- Alteração da geometria c/ aplicação de força
Inspeção de equipamentos
Usinagem
- Obtenção de peças por remoção progressiva de mat p/ corte
- ferramenta de corte
- ângulo de cunha menor
- corte mais fácil, menos resistente
- ângulo de cunha maior
- corte mais difícil, mais resistente
- ângulo de saída
- saída do cavaco
- ângulo de folga
- evita atrito c/ a peça
- ângulo de cunha menor
- ferramenta de corte
- Movimentos
- avanço
- penetração
- movimento de corte
- >velocidade >Temp
- cavaco
- pode formar arestas postiças
- dificulta o resfriamento
- pode formar arestas postiças
- fluidos de corte
- resfriamento
- lubrif
- anti-oxid
- remove cavaco
- anti-oxid
- lubrif
- resfriamento
- Operações de Corte
- corte de chapas
- preparatória p/ outras operações
- serragem
- jato d'agua
- corte a laser
- oxicorte
- corte plasma
- similar à TIG
- chapas até 250mm
- restrito a materiaisi cond
- produz gases tóxicos
- restrito a materiaisi cond
- chapas até 250mm
- similar à TIG
- similar à soldagem a gas
- corte plasma
- modifica a estrutura do material
- chapas até 20mm
- oxicorte
- corte a laser
- jato d'agua
- rosqueamento
- externo
- cossinete
- interno
- macho
- após furo adequado
- macho
- canais p/ saída do cavaco
- ou p/ conformação
- externo
- corte de chapas
- Furação
- broca
- ãngulos
- hélice
- desprende o cavaco
- incidência
- <atrito
- de ponta
- entre as arestas de corte
- hélice
- brocas especiais
- escalonada
- centro
- canhão
- centro
- escalonada
- ãngulos
- escareador
- abertura cônica
- rebaixadores
- abertura cilíndrica
- alargador
- cilindricidade
- acabamento superficial
- uso manual ou c/ máquina
- acabamento superficial
- cilindricidade
- Tempo de furação
- T=L/a.n
- n=VC/Pi.d
- T=L/a.n
- broca
- Fresagem
- ferramenta:fresa
- rotação (corte)
- peça fixada
- avanço
- movimentos mesa
- concordante
- mesmo sentido da rot
- discordante
- sentido oposto a rotação
- concordante
- fresadoras
- horizontal:eixo H
- vertical: eixo V
- universal:H e V
- vertical: eixo V
- horizontal:eixo H
- fresas
- W:<Z p/ grandes cavacos ;Al, bronze e plástico
- N:média dureza
- H: materiais duros
- N:média dureza
- W:<Z p/ grandes cavacos ;Al, bronze e plástico
- parâmetros de corte
- material
- material da ferramenta
- trabalho: desbaste
- ou acabamento
- > Vc
- ou acabamento
- trabalho: desbaste
- material da ferramenta
- material
- n=Vc/Pi.d
- avanço
- av=ad.Z
- am=av.n
- ad tabelado
- av=ad.Z
- avanço
- ferramenta:fresa
- Torneamento
- peça:rotação
- ferramenta: avanço e penetração
- Tempo de corte
- T= L/a.n
- n=Vc/Pi.d
- T= L/a.n
- Força de corte
- Fc=s.Ks
- pressão de corte (ks) tabelado
- s=a.p
- s;área transversal do cavaco
- p=profundidade de corte
- Fc=s.Ks
- Potência de corte
- Pc=Vc.Fc
- Retificação
- usinagem p/ abrasão
- máximo:0,5 mm do material
- rebolo
- grão abrasivo
- mais aglomerante
- grão abrasivo
- usinagem p/ abrasão
- Eletroerosão
- usinagem por descargas elétricas
- Aplicação:ferramentas de metal duro,moldes de injeção e matrizes
- ferramenta : eletrodo
- princípio: Dp entre a peça e a ferramenta rompe o isolamento
- GAP é a distância para este evento
- princípio: Dp entre a peça e a ferramenta rompe o isolamento
- ferramenta : eletrodo
- Aplicação:ferramentas de metal duro,moldes de injeção e matrizes
- usinagem por descargas elétricas
- Obtenção de peças por remoção progressiva de mat p/ corte
Ensaios destrutivos e não-destrutivos
Images and files in the map
Information
- Description
- Mind Map on TM, created by eversongardeldem on 13/02/2015.
- Created by
- eversongardeldem
- Views
- 3
- Rating