
Mind map
Fundiciòn
Map content
Fundiciòn
Proceso de fundicion
- Arena
- Relleno
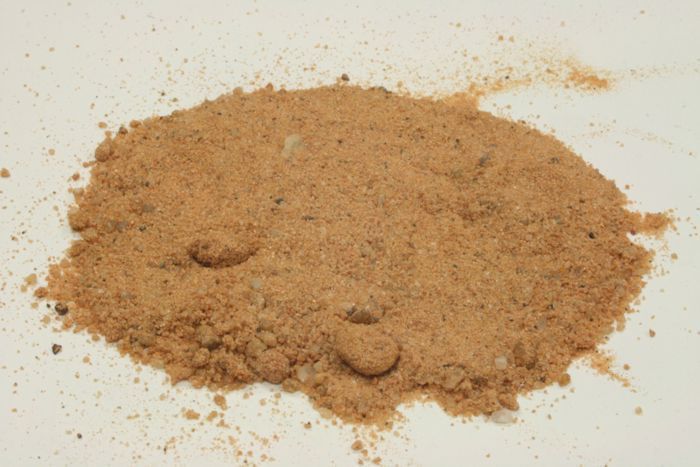
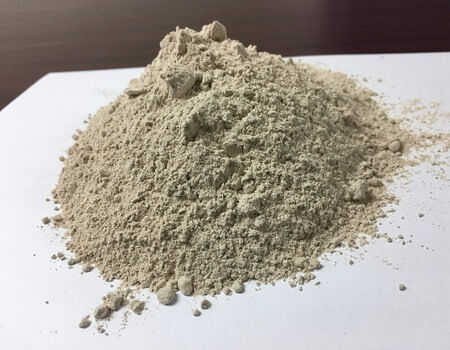
- Consiste en la mezcla de arena sìlice en un 80%, bentonita en un 4% y humedecer en un 10% de la mezcla. Esta arena se usara para rellenar la caja de moldeo.
- Para saber si al merzclar, la arena esta lista, debemos mirar tanto el color, como la consistencia., la cual debe tener dureza al momento de apretarce
- Consiste en la mezcla de arena sìlice en un 80%, bentonita en un 4% y humedecer en un 10% de la mezcla. Esta arena se usara para rellenar la caja de moldeo.
- Contacto
- Se debe colocar una cantidad cercana al 30% de bentonita, y agua hasta el punto que despues de mezclarla, al momento de tomar una parte y apretarla, no se deslìa.
- Relleno
- Lubricante
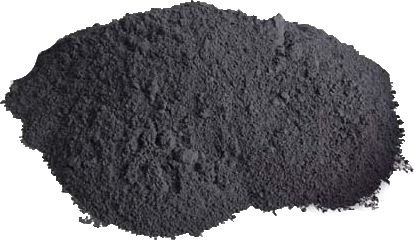
- Grafito
- Se usara para evitar que el modelo se pegue a la arena de contacto, y mantener los detalles de las piezas al momento de fundirlas.
- Grafito
- Arena
Materiales
- Agua
- Se usa para dar consistencia a la mezcla y ayudar a que los materiales se mezclen
- Bentonita
- Aglutinante usado en el proceso de fundiciòn
- Grafito
- Lubricante usado en el proceso de fundiciòn
- Metal para fundir
- Aluminio
- Hierro
- Agua
Proceso moldeado
- Debemos iniciar con la arena de contacto, debemos agregar la cantidad especificada de bentonita a arena sìlice pura, e ir agregando la cantidad de agua poco a poco y mezclando sin dejar grumos, hasta lograr la consistencia deseada (especificado en aren- contacto)
- Podemos seguir con la arena de relleno, la cual debemos mezclar las cantidades especificadas de arena, y luego agregar el agua , mientras se abre la arena y se mezcla.
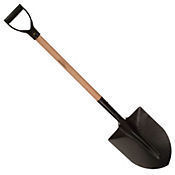
- Seguido, con la pala debemos romper todos los grumos existentes y seguir mezclando con el fin de no quedar ningùn cumulo de agua.
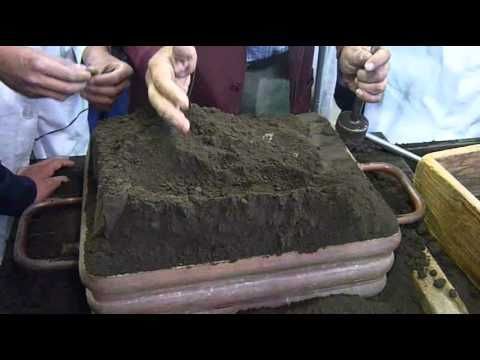
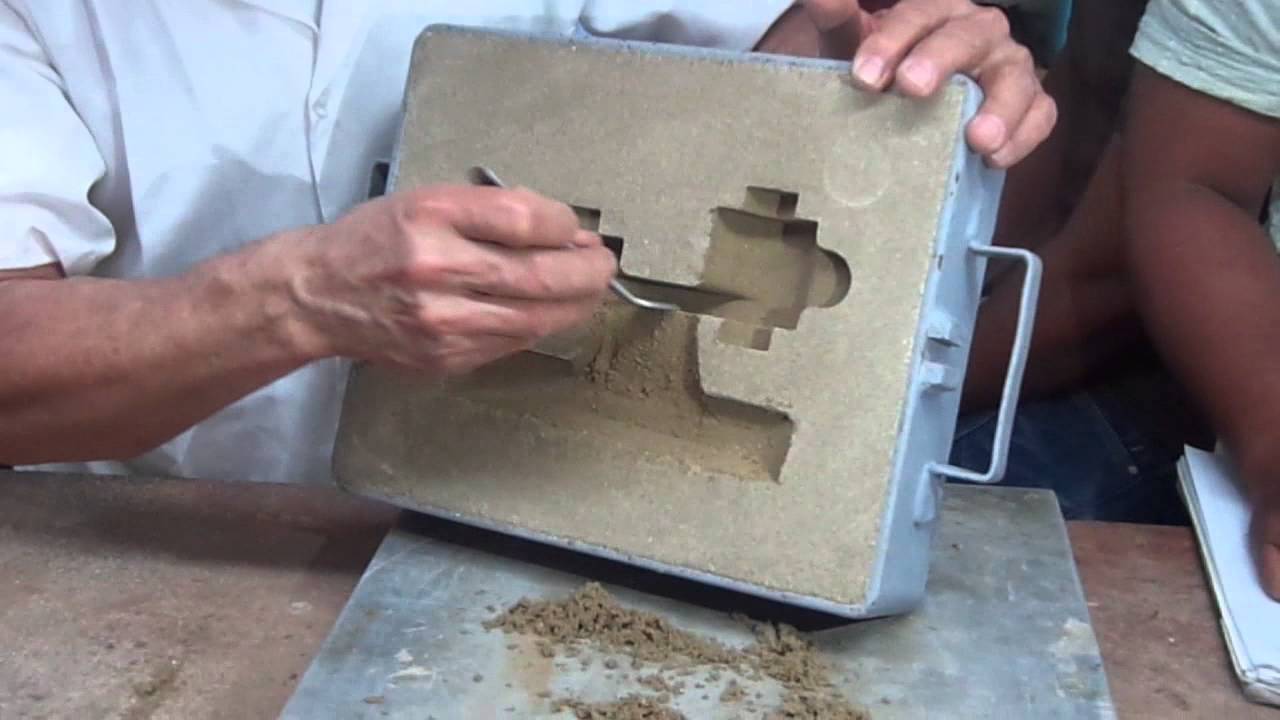
- Paso seguido debemos colocar un poco de grafito sobre el modelo, y luego colocar arena de contacto pasandola por la zaranda y presionandola con las amnos para que logre tomar la forma del modelo
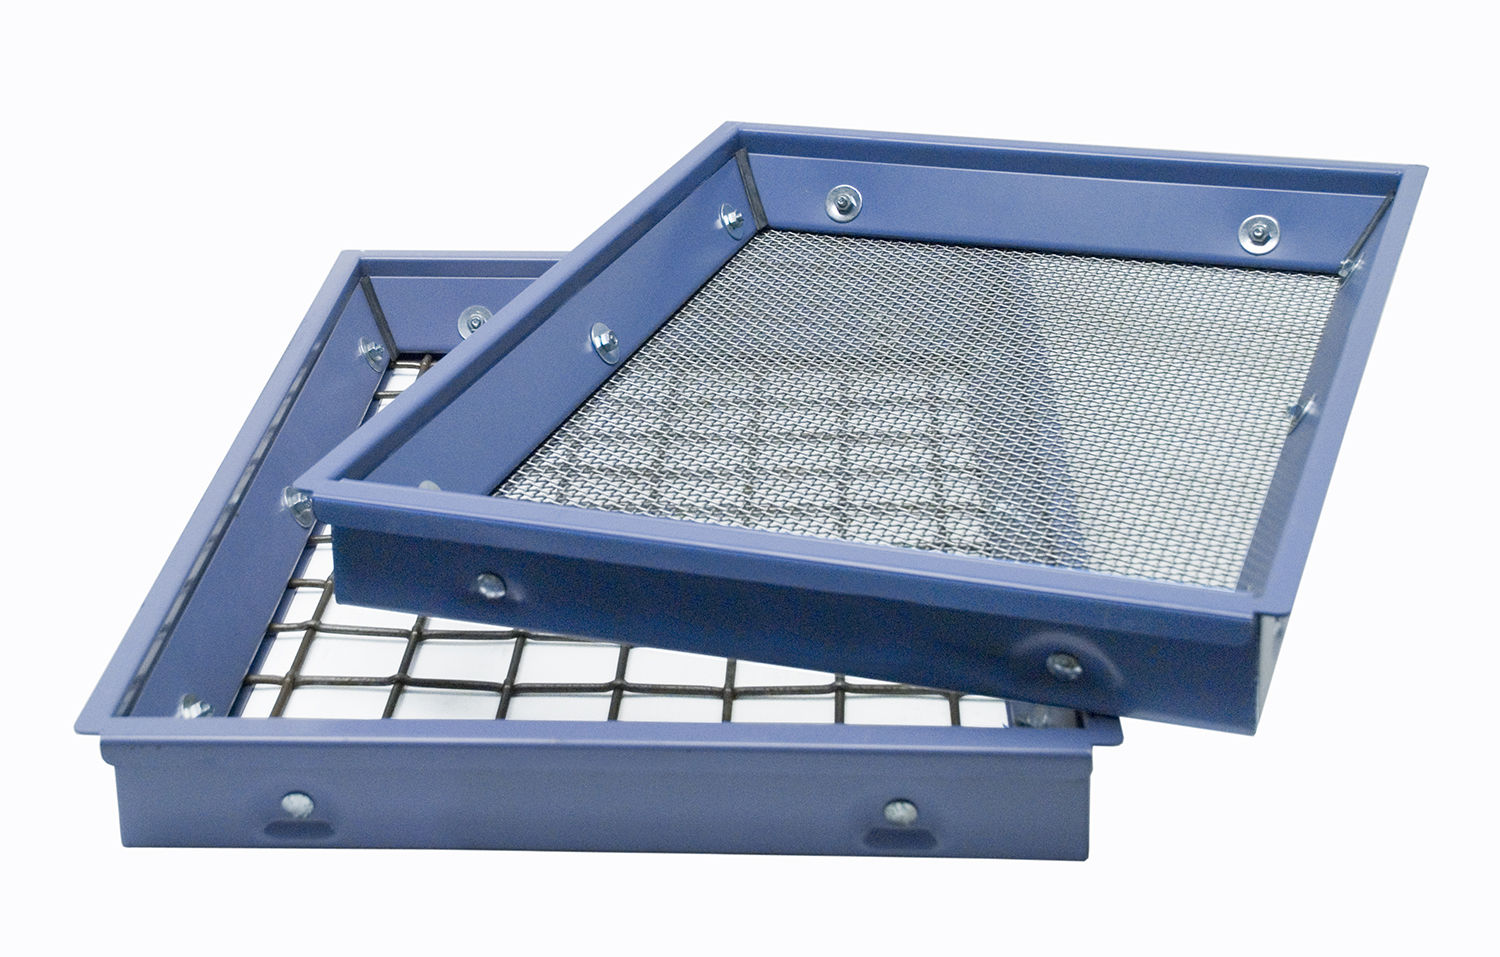
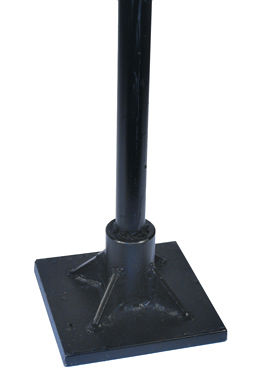
- Ahora debemos pasar la arena de relleno por la zaranda y luego la colocamos en la caja hasta sobrepasar el borde, luego atacamos los bordes varias veces para que se adiera a la caja y apisonamos, luego quitamos el exceso y giiramos la caja
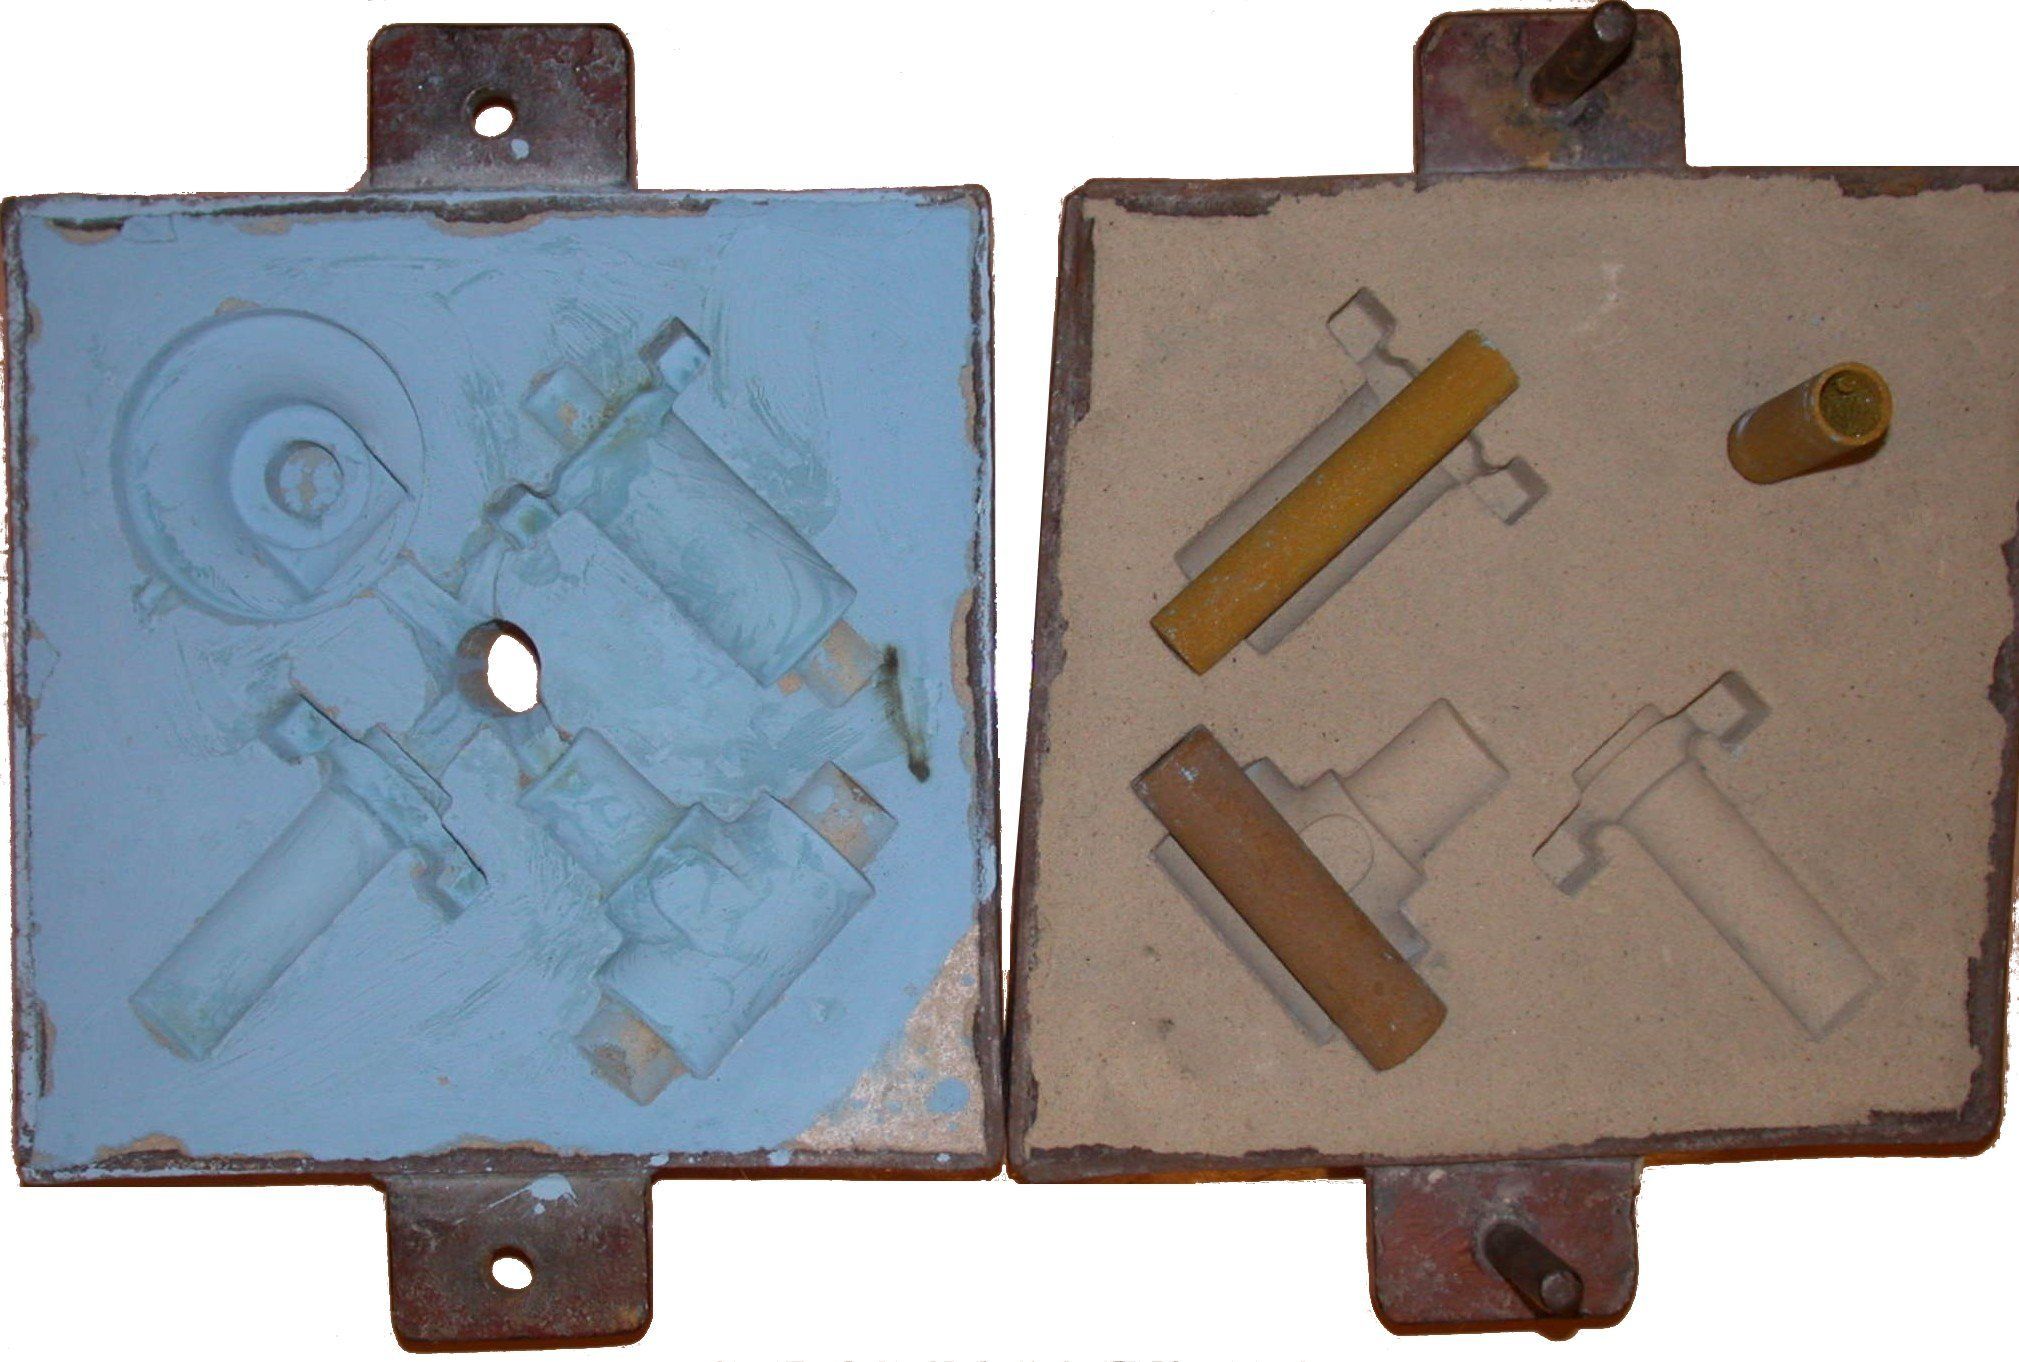
- debemos colocar la segunda caja de moldeo sobre la pieza, fijandonos que coincidan los bordes. Seguido debemos colocar tuvos pvc, con los caules vertiremos el metal fundido en un futuro, Debemos verter arena de relleno hasta llenar la caja y hacer lo mismo que antes hicimos. Sacamos los tuvos, creando los vertederos. Separamos las dos y sacamos el modelo .
- Separamos las cajas, limpamos la arena que haya caido y con la cuchara o espatula, creamos los canales de llenado y con la aguja, en la caja superior creamos los escapes de gas, traspazando con cuidado.
- debemos colocar la segunda caja de moldeo sobre la pieza, fijandonos que coincidan los bordes. Seguido debemos colocar tuvos pvc, con los caules vertiremos el metal fundido en un futuro, Debemos verter arena de relleno hasta llenar la caja y hacer lo mismo que antes hicimos. Sacamos los tuvos, creando los vertederos. Separamos las dos y sacamos el modelo .
- Ahora debemos pasar la arena de relleno por la zaranda y luego la colocamos en la caja hasta sobrepasar el borde, luego atacamos los bordes varias veces para que se adiera a la caja y apisonamos, luego quitamos el exceso y giiramos la caja
- Paso seguido debemos colocar un poco de grafito sobre el modelo, y luego colocar arena de contacto pasandola por la zaranda y presionandola con las amnos para que logre tomar la forma del modelo
- Seguido, con la pala debemos romper todos los grumos existentes y seguir mezclando con el fin de no quedar ningùn cumulo de agua.
- Podemos seguir con la arena de relleno, la cual debemos mezclar las cantidades especificadas de arena, y luego agregar el agua , mientras se abre la arena y se mezcla.
- Debemos iniciar con la arena de contacto, debemos agregar la cantidad especificada de bentonita a arena sìlice pura, e ir agregando la cantidad de agua poco a poco y mezclando sin dejar grumos, hasta lograr la consistencia deseada (especificado en aren- contacto)
Modelos
- Desechables
- Estan hechos a base de materiales desechables, como lo son el icopor, carton o resinas
- permanentes
- Estan hechos a base de metales o maderas, los cuales podremos usar nuevamente en el moldeo
- Desechables
Herramientas
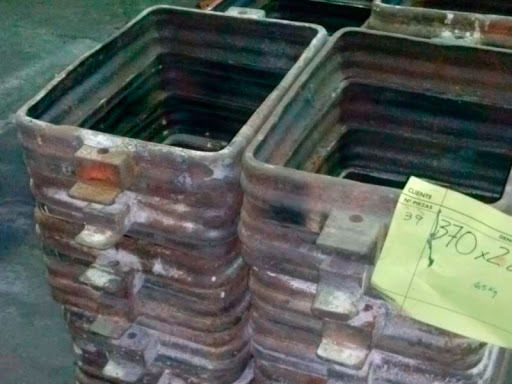
- caja de moldeo
- Zaranda
- Apisonador
- Atacador
- Aguja
- Espatula
- Pala
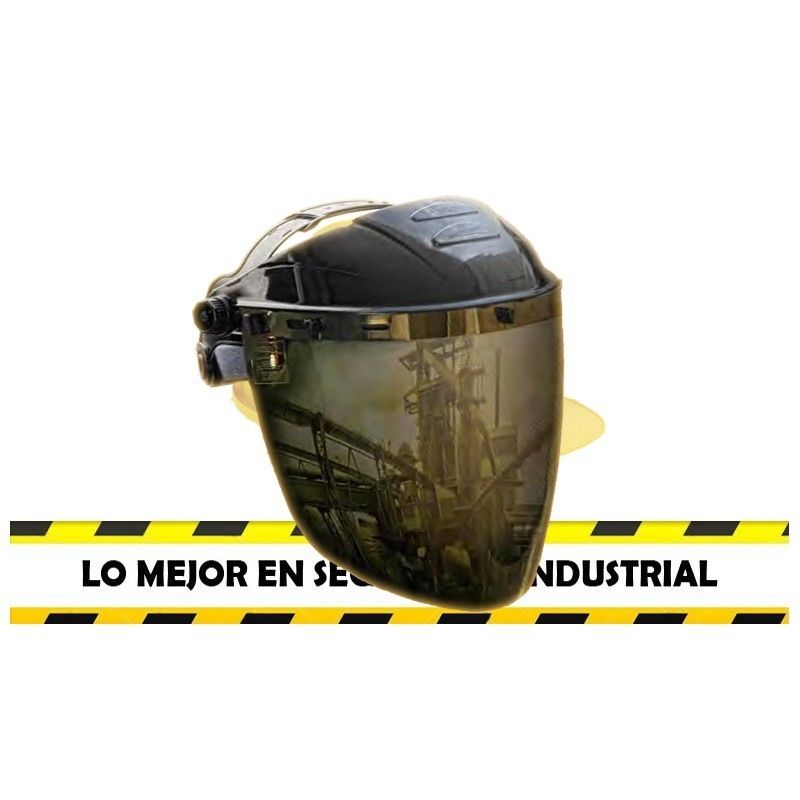
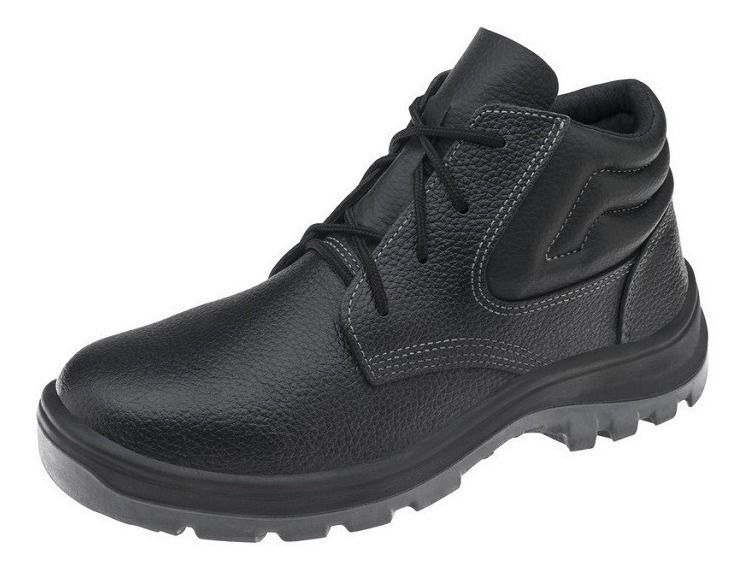
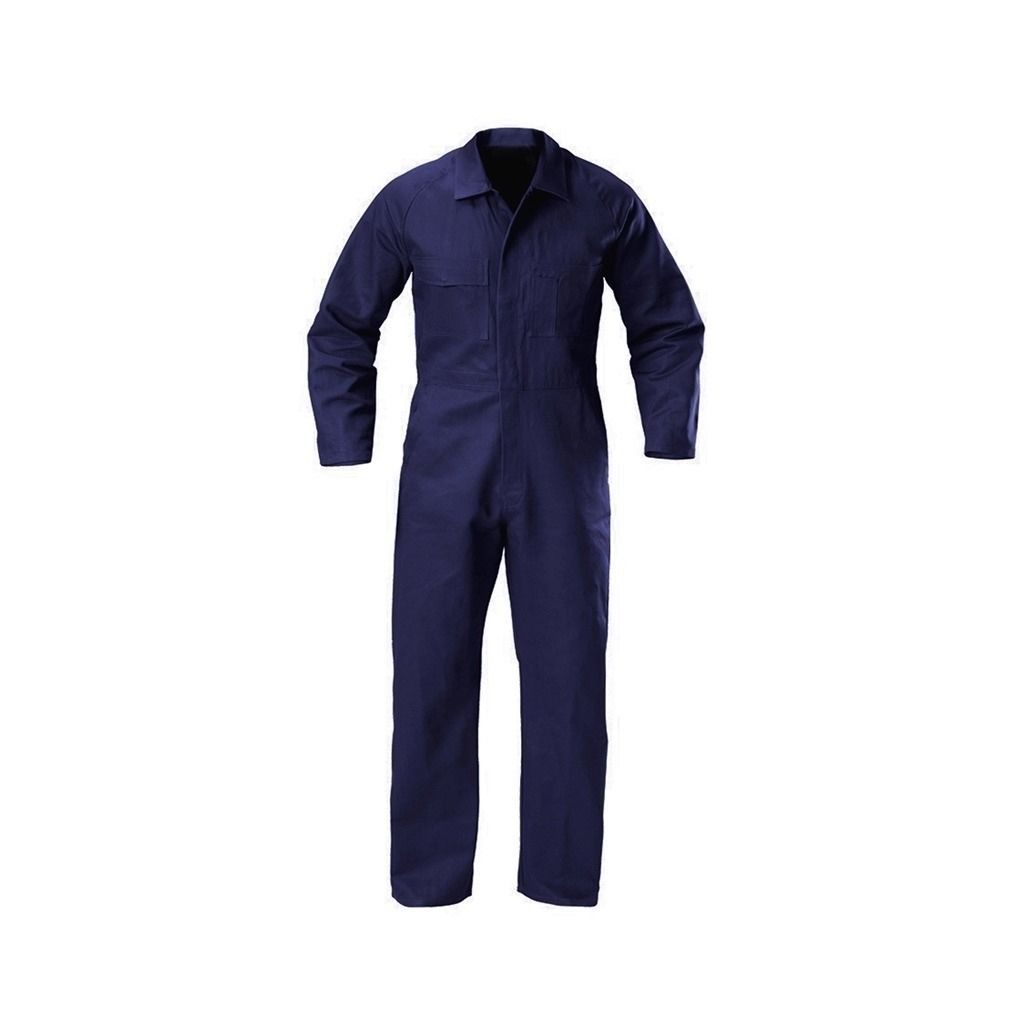
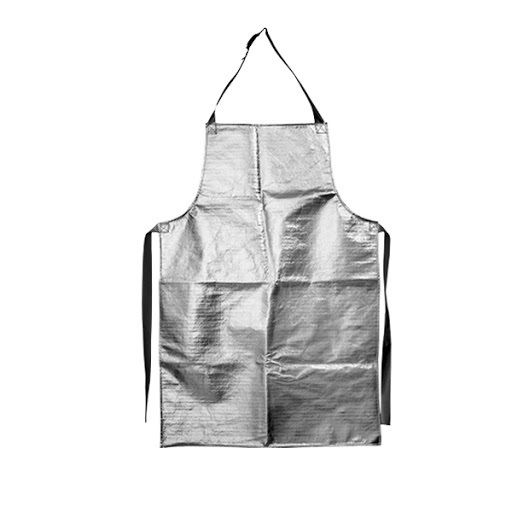
Implementos de Proteccion
- botas
- overol
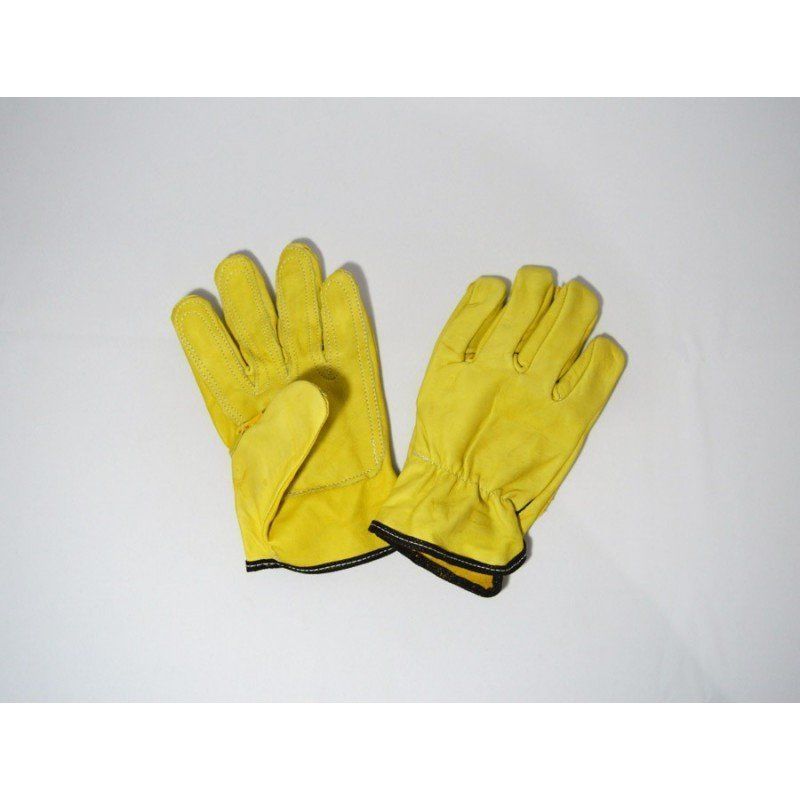
- Guantes
- Peto para colado
- Careta
Desventajas
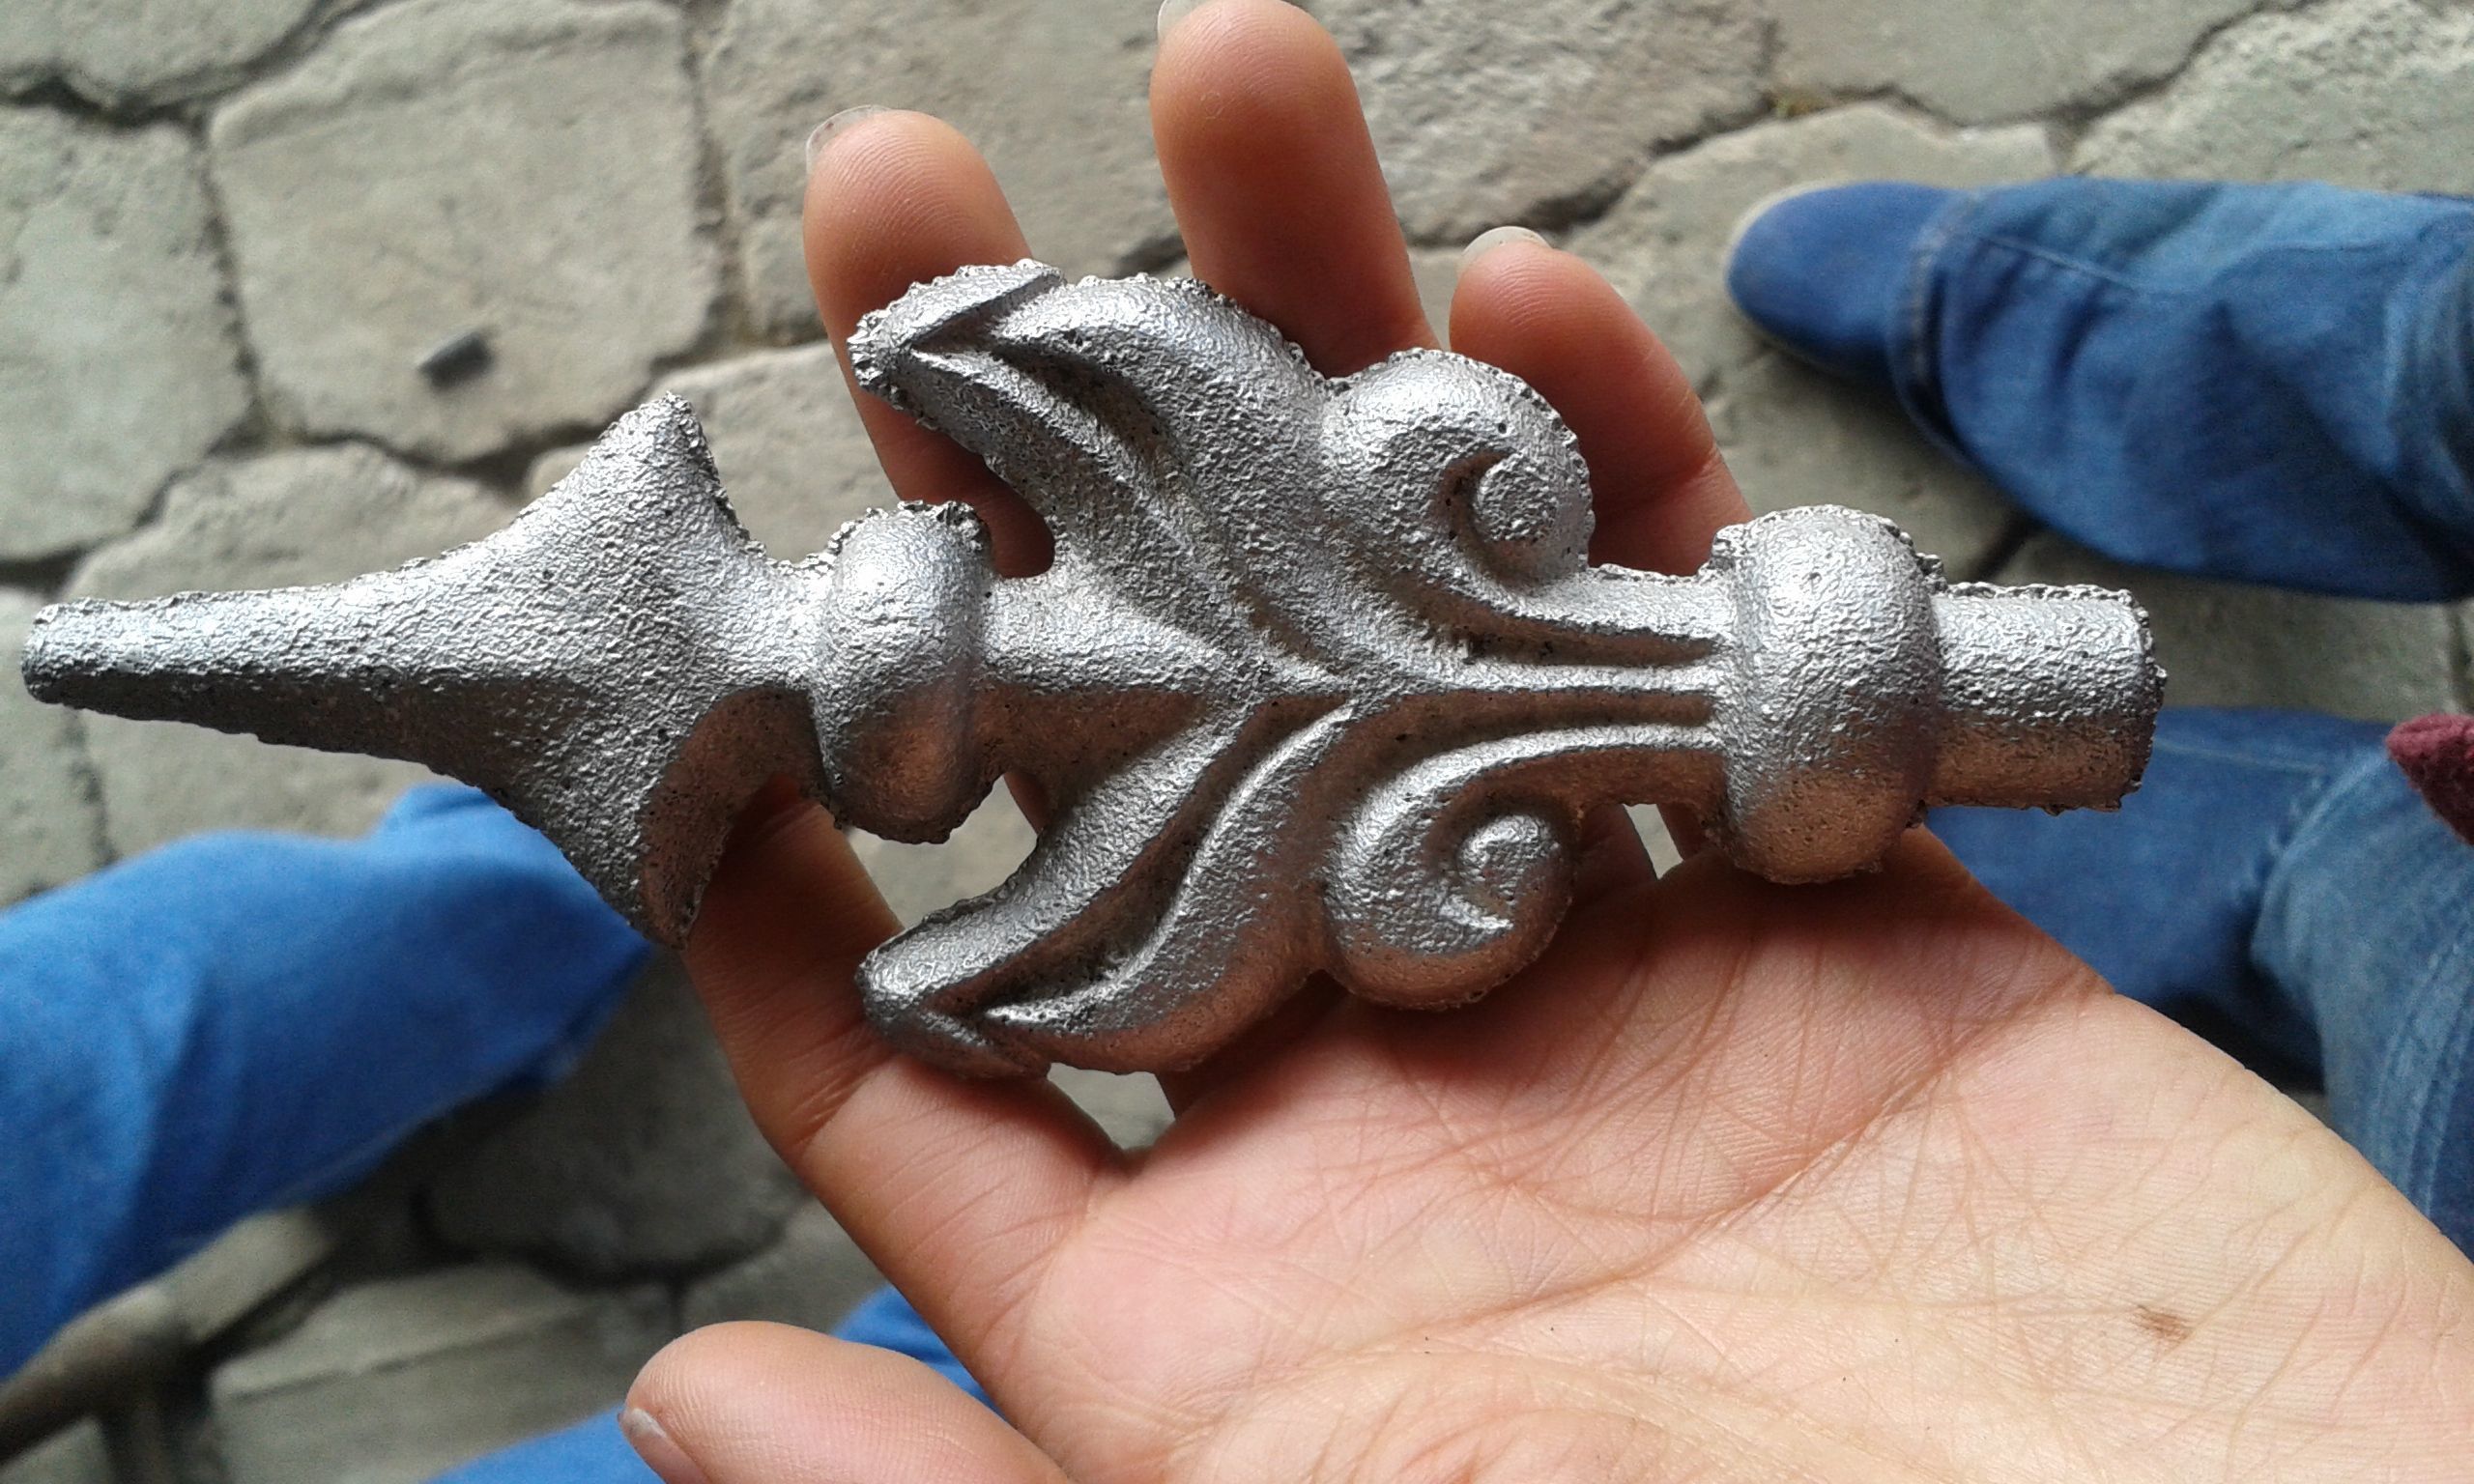
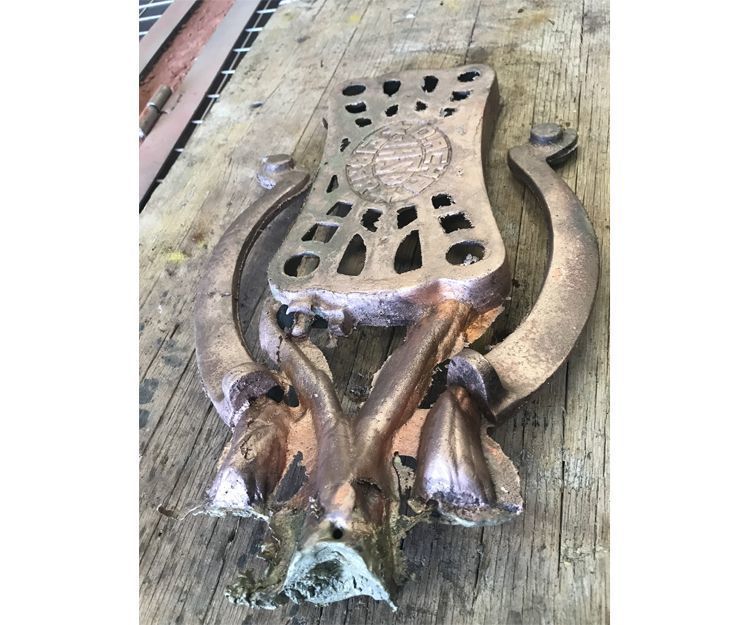
- Suele tener imperfecciones al terminar, como lo pueden ser porocidades y demas
- Posibilidad de ruptura del molde al transportarce
- No recomendable para piezas de gran tamaño
proceso coaldo
- Se deben calentar los moldes anteriormente, esto se debe hacer con un soplete, se hace con el fin de evitar diferentes porocidades o impuresas
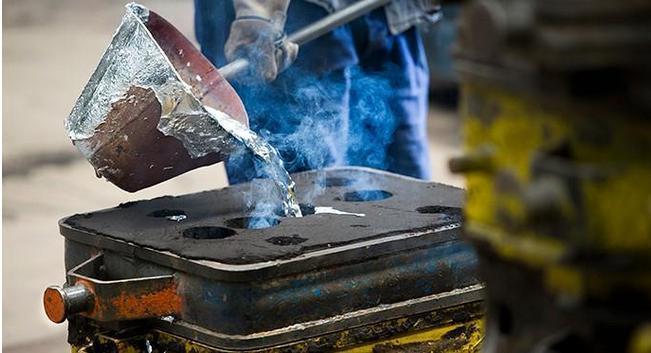
- En el patio de colado con los implementos de seguridad puestos seguimos a verter el material fundido en los vertederos hasta que salga por el otro, despues se debe dejar enfriar.
- Debemos tener en cuenta que si quedo mucha agua en el proceso de moldeo, va quedar una burbuja en la pieza, dañando el proceso de colado
- En el patio de colado con los implementos de seguridad puestos seguimos a verter el material fundido en los vertederos hasta que salga por el otro, despues se debe dejar enfriar.
- Se deben calentar los moldes anteriormente, esto se debe hacer con un soplete, se hace con el fin de evitar diferentes porocidades o impuresas
Proceso de colado
- El enfriamiento debe ser de 4 a 7 horas, despues de esto debemos liberar el molde de la arena separando las cajas y rompiendo la arena.
- Seguido de esto debemos eliminar las impuresas y el corte de el sobre material que queda en el proceso de llenado.
- Esto lo debemos hacer puliendo la pieza hasta eliminar las impuresas, como los son porosidades o diferentes defectos de magnitud pequeña que pueden afectar la pieza
- Seguido de esto debemos eliminar las impuresas y el corte de el sobre material que queda en el proceso de llenado.
- El enfriamiento debe ser de 4 a 7 horas, despues de esto debemos liberar el molde de la arena separando las cajas y rompiendo la arena.
Ventajas
- El proceso es mas barato que los demas debido a los materiales usados
- Resiste altas temperaturas
- Acabado uniforme y semi-liso
Horno
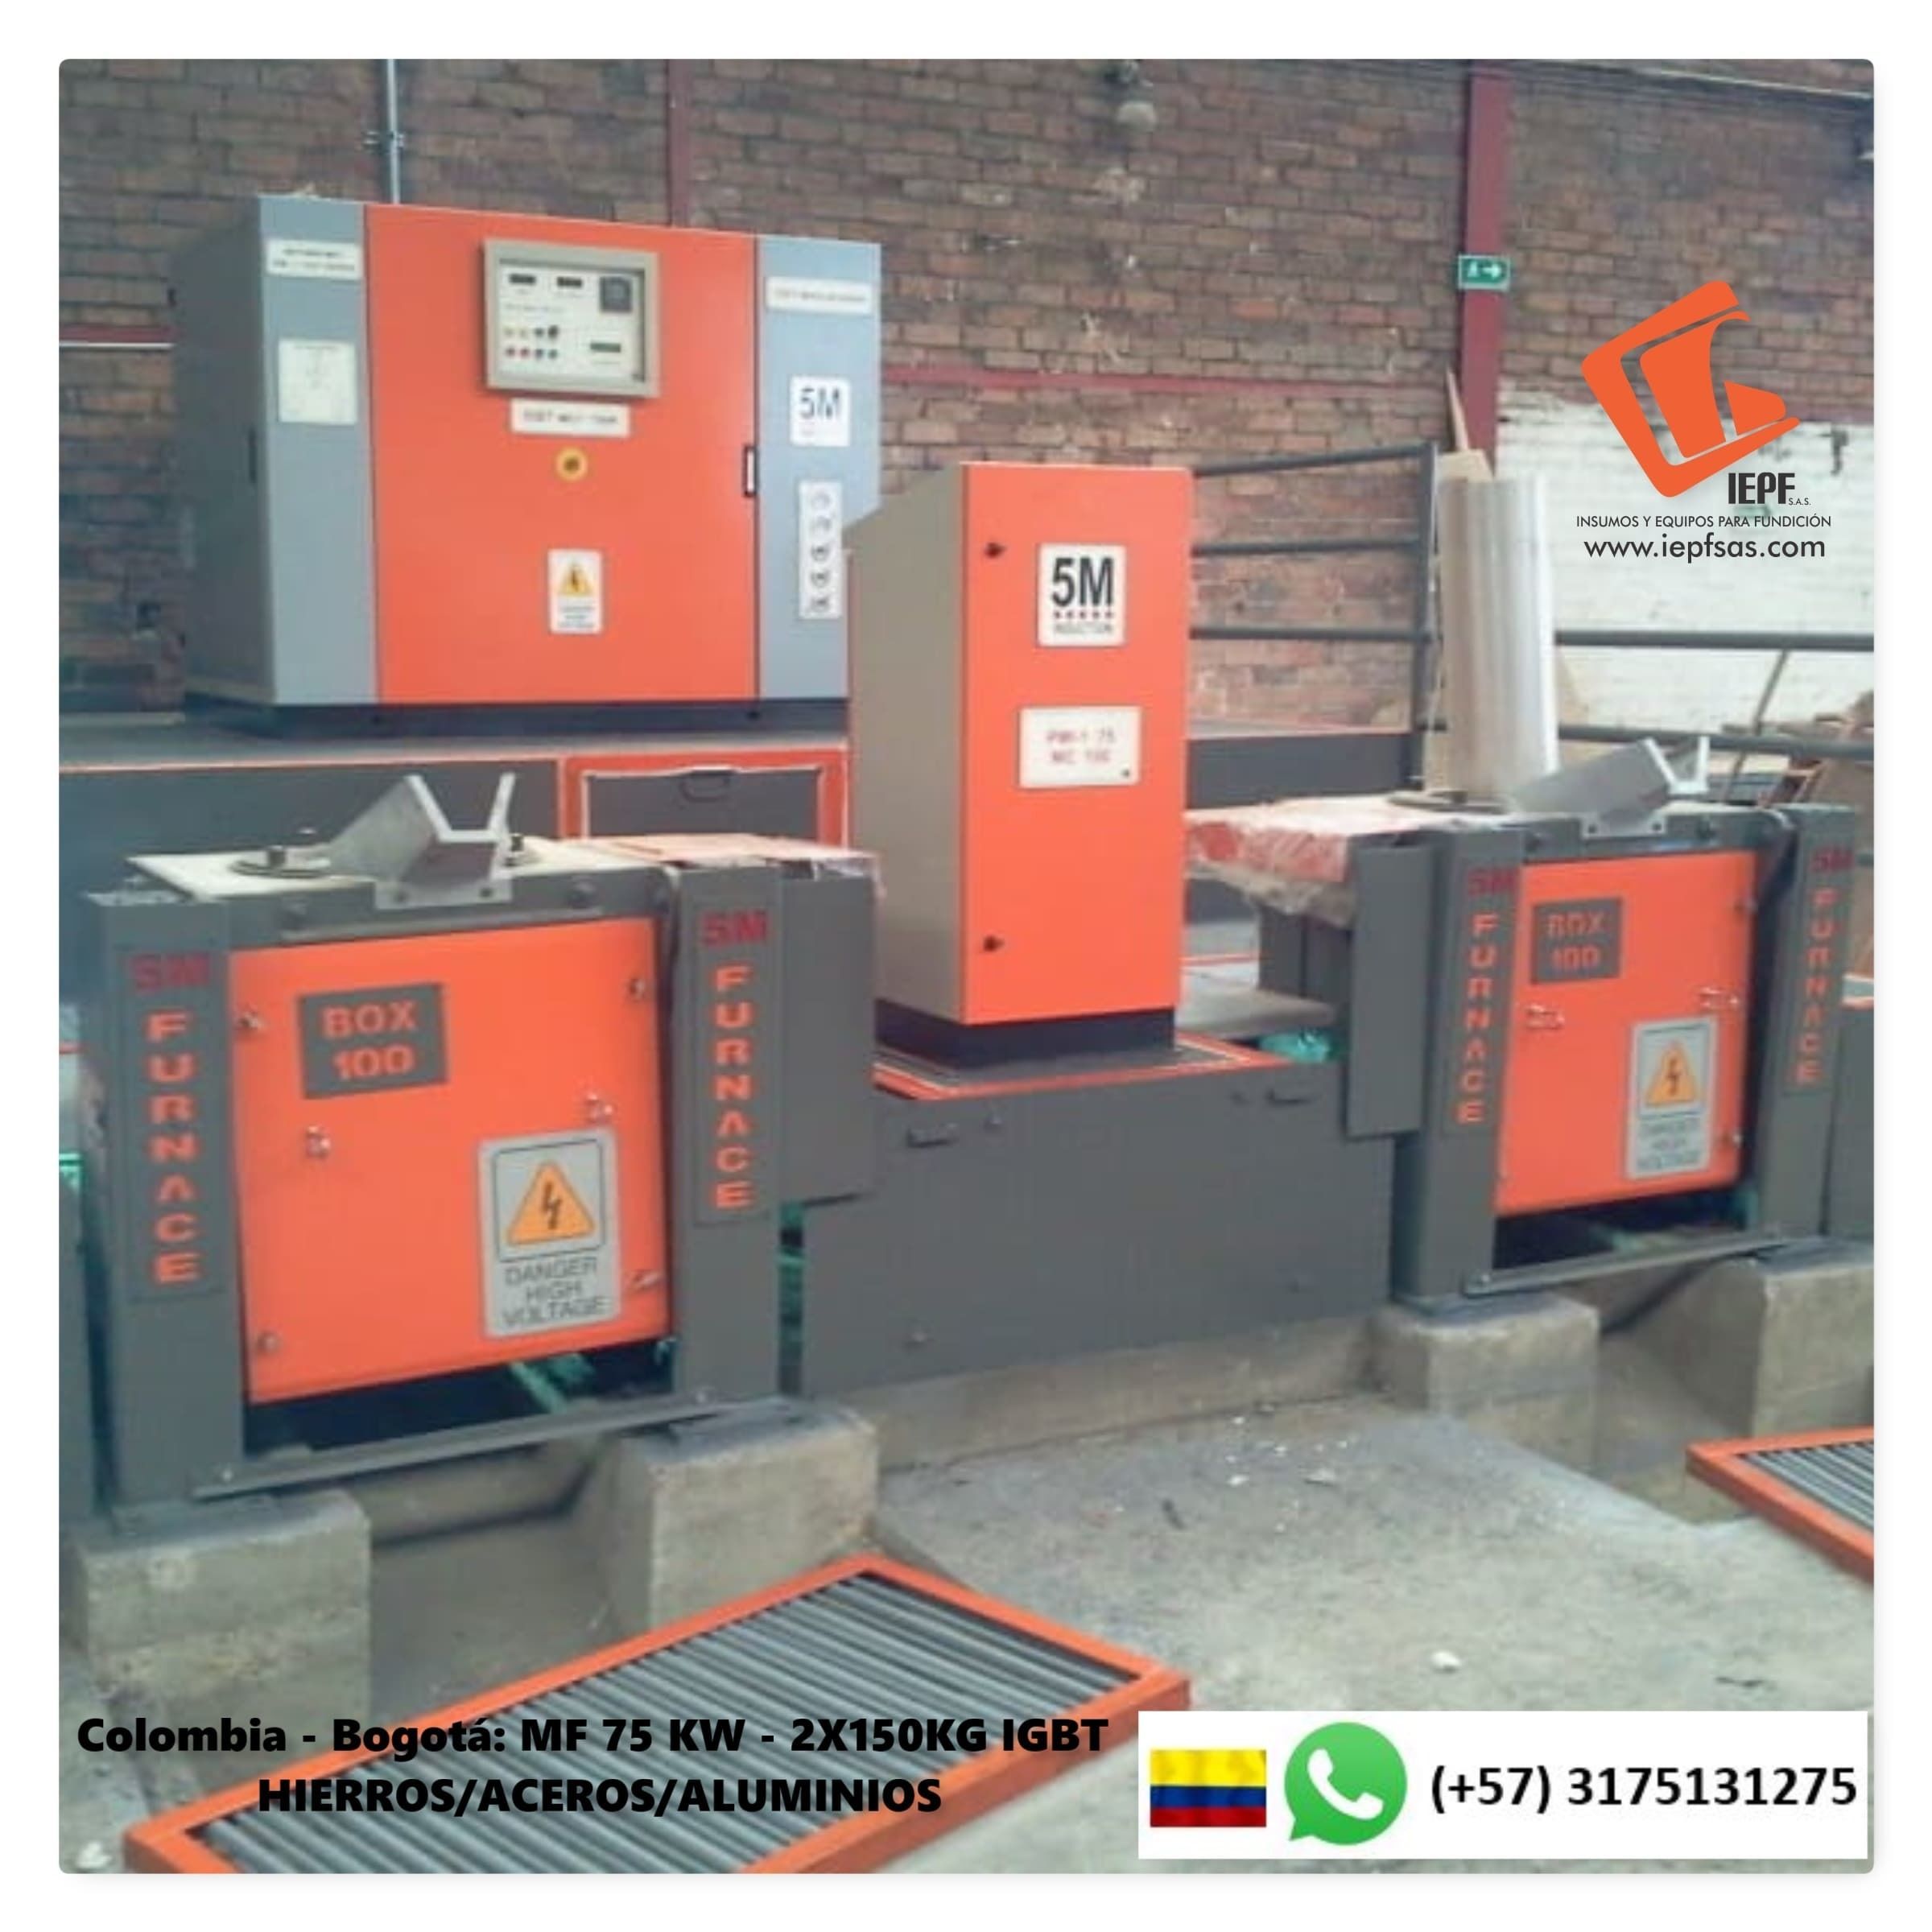
- Maximo de 80 kg
- hierro y aluminio
- Es un horno de induccion
- hierro y aluminio
- Maximo de 80 kg
Images and files in the map
Information
- Description
- Mind Map on Fundiciòn, created by David Quintero on 29/10/2020.
- Created by
- David Quintero
- Views
- 2
- Rating