
Mind map
Untitled
Map content
Enter text here
OHMS LAW!
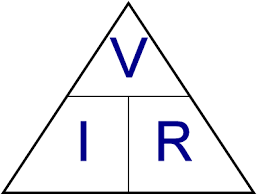
- V = VOLTS
- I = AMPS
- R = RESISTANCE
- VOLTS = AMPS x RESISTANCE
- AMPS = VOLTS / RESISTANCE
- RESISTANCE = VOLTS / AMPS
- AMPS = VOLTS / RESISTANCE
- WATT = VOLTAGE x AMPS
- TYPES OF CURRENT...
- AC = ALTERNATING CURRENT, THE DIRECTION OF FLOW OF ELECTRONS IN AN AC CIRCUIT IS AUTOMATICALLY RESERVED AT REQUIRED INTERVALS.
- DC = DIRECT CURRENT, THE FLOW OF ELECTRONS IN A DC CIRCUIT ARE IN ONE DIRECTION ONLY.
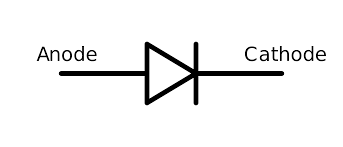
- COMMON SYMBOL OF A DIODE.
- DC = DIRECT CURRENT, THE FLOW OF ELECTRONS IN A DC CIRCUIT ARE IN ONE DIRECTION ONLY.
- AC = ALTERNATING CURRENT, THE DIRECTION OF FLOW OF ELECTRONS IN AN AC CIRCUIT IS AUTOMATICALLY RESERVED AT REQUIRED INTERVALS.
- POLARITY!
- 66% OF THE HEAT GENERATED IN A DC CIRCUIT IS AT THE POSITIVE POLE
- ELECTRON FLOW IS FROM NEGATIVE TO POSITIVE POLES
- 33% ELECTRODE 66% BASE PLATE = NEGATIVE
- 66% ELECTRODE 33% BASE PLATE = POSITIVE
- 50% ELECTRODE 50% BASE PLATE = AC CURRENT
- 66% ELECTRODE 33% BASE PLATE = POSITIVE
- 33% ELECTRODE 66% BASE PLATE = NEGATIVE
- ELECTRON FLOW IS FROM NEGATIVE TO POSITIVE POLES
- 66% OF THE HEAT GENERATED IN A DC CIRCUIT IS AT THE POSITIVE POLE
PURGING A WELD
- BACK PURGE IS REQUIRED WHEN WELDING STAINLESS STELLS AND OTHER ALLOYS
- ITS A SUPPLY OF A SHIELDING GAS WITH A FLOW RATE OF USUALLY 4LPM TO THE INSIDE OF THE ROOT TO PROTECT IT FROM ATMOSPHERE WHEN WELDING
- WHY BACK PURGE?
- KEEPS INSIDE OF THE PIPE CLEAN
- STOPS OXIDISATION
- WHEN OXIDISATION OCCURS IT REDUCES THE CORROSION RESISTANCE OF THE ROOT
- STOPS BAD DEFECTS IN THE WELD
- WHEN OXIDISATION OCCURS IT REDUCES THE CORROSION RESISTANCE OF THE ROOT
- STOPS OXIDISATION
- KEEPS INSIDE OF THE PIPE CLEAN
- BACK PURGE IS REQUIRED WHEN WELDING STAINLESS STELLS AND OTHER ALLOYS
PPE
- OVERALLS
- WELDING SCREEN
- TIG WELDING GAUNTLETS
- SAFETY BOOTS
TUNGSTEN ARC GAS SHIELD WELDING
- 5 ADVANTAGES!
- CLEANER , I.E NO SPATTER OR SPARKS
- USED ON VARIOUS STEELS ( ALUMINIUM, COPPER)
- DEEPER PENETRATION
- EASIER TO CONTROL
- EASIER TO CONTROL
- DEEPER PENETRATION
- USED ON VARIOUS STEELS ( ALUMINIUM, COPPER)
- WELDER CAN DECIDE WHEN TO DEPOSIT ADDITIONAL FILLER WIRE
- CLEANER , I.E NO SPATTER OR SPARKS
- 5 ADVANTAGES!
TYPES OF TUNGSTENS
- PURE TUNGSTEN
- MAY BE USE FOR ANY APPLICATION BUT OTHER TYPES LISTED GIVE BETTER REULTS
- THORIATED TUNGSTEN
- RECOMMENDED FOR DC WELDING
- THE ADDITIONAL 1-2% OF THORIUM OXIDE MAINTAINS A SHARPPOINT ON THE ELECTRODE
- INCREASES ITS CURRENT CARRYING CAPACITY
- THE ADDITIONAL 1-2% OF THORIUM OXIDE MAINTAINS A SHARPPOINT ON THE ELECTRODE
- RECOMMENDED FOR DC WELDING
- ZINCONIATED TUNGSTEN
- RECOMMENDED FOR AC WELDING
- THE ADDITION OF A SMALL AMOUNT OF ZINCONIUM OXIDE IMPROVES ARC STABILITY
- REDUCES THE RISK OF TUNGSTEN INCLUSION IN THE WELD
- THE ADDITION OF A SMALL AMOUNT OF ZINCONIUM OXIDE IMPROVES ARC STABILITY
- RECOMMENDED FOR AC WELDING
- CERIATED TUNGSTEN
- SAFER TO USE
- DO NOT CONTAIN RADIOACTIVE MATERIAL BUT STILL GIVE EXCELLENT RESUTLS
- SAFER TO USE
- UP TO 3.2MM DIA... l = 3xDIA
- ABOVE 3.2MM DIA... L=2xDIA
- THE TIP OF THE ELECTRODE SHOULD BE 45 DEGREES
- ABOVE 3.2MM DIA... L=2xDIA
- PURE TUNGSTEN
SHIELDING GASES
- ARGON
- HELIUM
- ARGON + HELIUM MIXTURE
- ARGON + HYDROGEN MIXTURE
- ARGON + NITROGEN MIXTURE
- DESIRABLE ON THICK MATERIAL WHERE DEEPER PENETRATION IS REQUIRED
- HIGHER TRAVEL SPEEDS ARE NEED
- ARGON + HYDROGEN MIXTURE
- TENDS TO RISE RAPIDLY FROM THE ARC AREA
- FLOW RATE OF THIS GAS IS USUALLY 2-3 TIMES THAT OF ARGON
- HIGH THERMAL CONDUCTIVITY
- FLOW RATE OF THIS GAS IS USUALLY 2-3 TIMES THAT OF ARGON
- ARGON + HELIUM MIXTURE
- TENDS TO FORM A BLANKET OVER THE WELD
- HAS A LOW THERMAL CONDUCTIVITY
- MORE COMPACT HIGHER DENSITY ARC
- HAS A LOW THERMAL CONDUCTIVITY
- HELIUM
- ARGON
Images and files in the map
Information
- Description
- Mind Map on Untitled, created by Jack Willett on 25/01/2017.
- Created by
- Jack Willett
- Views
- 0
- Rating