
38622128
Description

Flashcards by Wendy Susana Pacheco Cifuentes, updated more than 1 year ago

|
Created by Wendy Susana Pacheco Cifuentes
over 3 years ago
|
|
| Question | Answer |
| BALANCEO DE LÍNEA DE ENSAMBLE | Es una técnica para agrupar tareas entre las estaciones de trabajo, de modo que cada una tenga, en el caso ideal, la misma cantidad de labor. |
| OBJETIVO DE LA LINEA DE ENSAMBLE | Busca minimizar el desequilibrio entre máquinas y personas al mismo tiempo que se cumple con la producción requerida de la línea. |
| OBSTÁCULOS A ENFRENTAR AL MOMENTO DE BALANCEAR UNA LINEA DE PRODUCCION | • Líneas con diferentes tasas de producción • Inadecuada distribución de planta • Variabilidad de los tiempos de operación. |
| ETAPAS PARA CALCULAR UN BALANCEO DE LÍNEA | A continuación, se presenta una serie de pasos a seguir. Como resultado éstos buscan realizar un análisis que permita balancear una línea de producción para cumplir con la demanda esperada. |
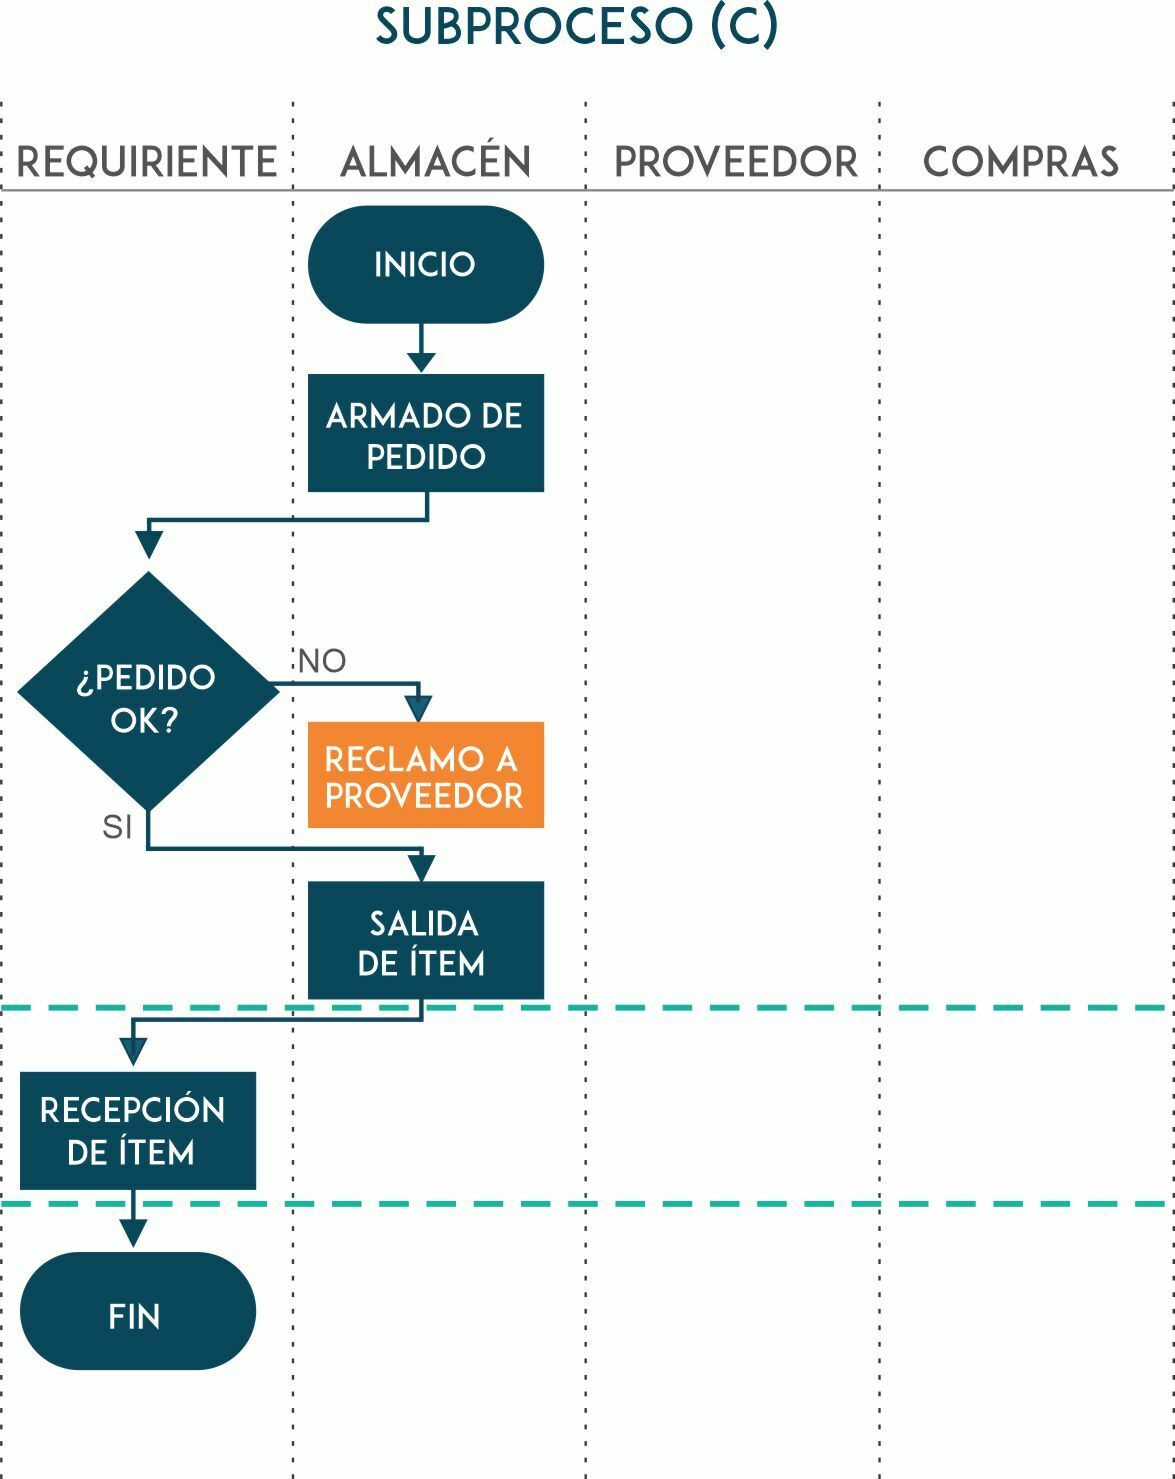
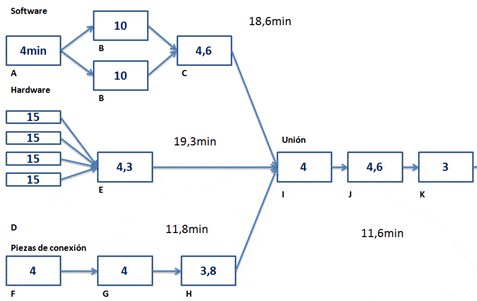
| ETAPA 1 : Definir las actividades y su secuencia de ejecución | Lo primero que debemos hacer es entender al detalle nuestro proceso productivo. Para esto podemos utilizar un diagrama de flujo. Como resultado esto nos permitirá ordenar las actividades y responsabilidades/sectores involucrados. |
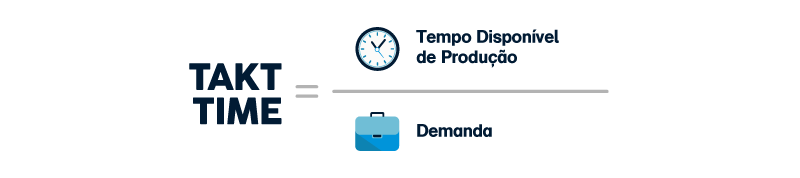
| ETAPA 2 : Determinar el takt-time (TT) | Una vez conocida la demanda esperada de nuestros clientes y la estructura de tiempo operativo de nuestro proceso, obtendremos este número, que nos indica la velocidad exacta que debemos lograr en nuestra línea para abastecer completamente a la demanda. |
| ETAPA 3 : Calcular el número mínimo de estaciones de trabajo (Nt) | Primero se debe calcular la suma del tiempo de todas las tareas requeridas por el proceso (TP). Por último debemos dividir ese número por el valor del takt-time: Nt = TP/TT. |
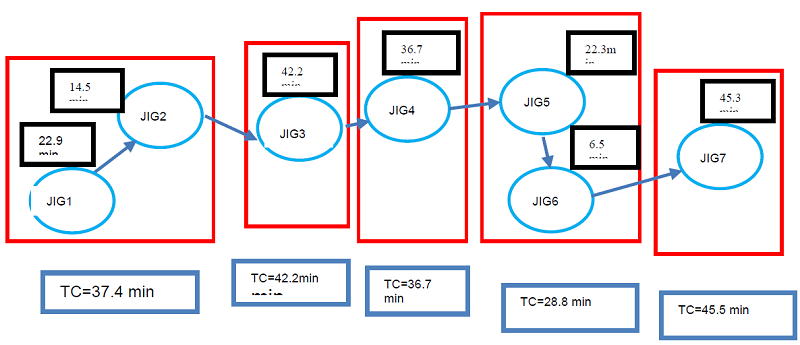
| ETAPA 4 : Definir reglas de asignación de actividades a estaciones | Es necesario fijar una regla principal que sirva de guía, y una regla secundaria que permita resolver situaciones particulares. Luego, siguiendo esas directrices, se deberán asignar todas las actividades a las estaciones de trabajo. |
| ETAPA 5 : Calcular el tiempo de ciclo (TC) del proceso balanceado | Una vez que se ha decidido una asignación inicial de tareas, es posible evaluar el comportamiento esperado del proceso y calcular su tiempo de ciclo a partir del cuello de botella. |
| ETAPA 6 : Evaluar la eficiencia (η) de la asignación | Para entender qué tan buena es nuestra propuesta de asignación, tomaremos como referencia el tiempo total requerido por las tareas del proceso (TP). Esta lo compararemos contra el tiempo efectivo que utilizaremos para producir una unidad. Ésta última se debe calcular como el producto entre el número de estaciones (Nt) y el tiempo de ciclo (TC) resultante: η = TP/(Nt*TC). |
| LOS PRINCIPIOS BÁSICOS EN LÍNEA SON LOS SIGUIENTES: | • Principio de la mínima distancia recorrida • Principio del flujo de trabajo • Principio de la división del trabajo • Principio de la simultaneidad o de las operaciones simultáneas • Principio de operación conjunta • Principio de la trayectoria fija • Principio del mínimo tiempo y de material en proceso • Principio de la intercambiabilidad |
| CONDICIONES PARA QUE LA PRODUCCIÓN EN LÍNEA SEA PRÁCTICA | Debe de existir ciertas condiciones para que la producción en línea sea eficiente y práctica las cuales son: |
| Cantidad | El volumen o cantidad de producción debe ser suficiente para cubrir el costo de la preparación de la línea. Esto depende del ritmo de producción y de la duración que tendrá la tarea. |
| Equilibrio | Los tiempos necesarios para cada operación en la línea deben ser aproximadamente iguales. |
| Continuidad | Una vez puesta en marcha debe continuar pues la detención en un punto, corta la alimentación del resto de las operaciones. Esto significa que deben tomarse precauciones para asegurar un aprovisionamiento continuo del material, piezas, subensambles, etc., y la previsión de fallas en el equipo. |
| ELEMENTOS DE LINEA DE ENSAMBLE | |
| 1. Elemento de trabajo | Es la mayor unidad de trabajo que no puede dividirse entre dos o más operarios sin crear una interferencia innecesaria entre los mismos |
| 2. Operación | Es un conjunto de elementos de trabajo asignados a un puesto de trabajo. |
| 3. Puesto ó estación de trabajo | Es un área adyacente a la línea de ensamble, donde se ejecuta una cantidad dada de trabajo (una operación). |
| 4. tiempo de ciclo | Es el tiempo máximo que permanece el producto en cada estación de trabajo. |
| 5. Demora de balance | Es la cantidad total de tiempo ocioso en la línea que resulta de una división desigual de los puestos de traba |
| LOS CASOS TÍPICOS EN EL BALANCEO DE LÍNEA DE PRODUCCIÓN SON: | I.- Conocidos los tiempos de las operaciones, determinar el número de operadores necesarios para cada operación. II.- Conocido el tiempo de ciclo, minimizar el número de estaciones de trabajo III.- Conocida el número de estaciones de trabajo, asignar elementos de trabajo a las mismas. |
| LOS RESULTADOS QUE SE ESPERAN ALCANZAR DESPUÉS DE BALANCEAR UNA LÍNEA SON: | • En toda la línea de ensamble existen operaciones en secuencia. • Los tiempos para completar los operaciones son distintos. • Cada operario puede ejecutar una o varias operaciones. |
| TÉCNICAS PARA REALIZAR EL BALANCEO DE UNA LÍNEA DE ENSAMBLE | • Técnica Heurística:se utiliza para la resolución de problemas usando procedimientos y reglas en vez de optimización matemática; y • Técnica Ordenadora de las Posiciones Ponderadas (TOPP): se utiliza para la resolución de problemas la optimización matemática |
Want to create your own Flashcards for free with GoConqr? Learn more.