
Flashcards
Einführung in die BWL: Kapitel 8
Cards in this deck (16)
- 1Denken in Modellen• Modelle zur Lösung von betriebswirtschaftlichen Problemstellungen
• Modell = vereinfachtes Abbild der Realität
• Modelle bedürfen Annahmen und Gestaltungsparameter um Erreichung des Optimierungsziels analysieren zu können
• Betriebswirtschaftliche Modelle geprägt durch Gestaltungsparameter, Nebenbedingungen und
Optimierungsziel - 2Die optimale Bestellmenge• Ziel: Kostenoptimale Vorrats- & Lagerhaltung bei Fertigungsprozessen
• Einsatzfaktoren müssen hierfür bedarfsgerecht zu Verfügung stehen
→ einsatzsynchrone Anlieferung & fallweise Beschaffung nicht möglich und nicht sinnvoll
→ Lösung: fertigungsnahe Lagerhaltung
= kontinuierliche Lagergutentnahme, regelmäßige Lagerauffüllung
• Vorratshaltung und Bestellwesen analysieren für optimale Bestellmenge
• Optimierungsproblem: 2 gegenläufige Kostenarten
1. Lagerhaltungskosten
= Kosten zur Lagerhaltung (Raum, Personal, Lagerkapital)
= je größer Lagerbestand, desto größer Lagerhaltungskosten
→ Optimum: Lagerbestand möglichst klein
2. Bestellkosten
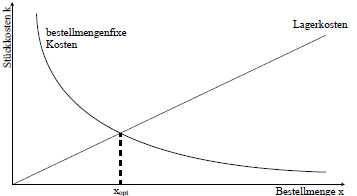
= bestellmengenfixe Kosten, unabhängig von Bestellmenge in fester Höhe
= Anlieferungskosten, Kosten der Angebotseinholung
= je größer Bestellmenge, desto geringer Stückkosten von Bestellung, da mit einem Bestellvorgang ausgesorgt werden kann
→ Optimum: Bestellmenge so groß, dass eine Bestellung ausreicht
☛ Zielkonflikt zwischen Lagerkosten- & Bestellkostenminimierung:
Je größer Bestellmenge, desto größer Lagerkosten! - 3Abbildung: Stückkosten in Abhängigkeit von der Bestellmenge
- 4Basismodell Ermittlung der optimalen Bestellmenge: Annahmen• Gesamtbedarf für Fertigungsperiode vorab bekannt
= insgesamt zu beschaffende Menge, die in gleich große Bestellmengen x aufgeteilt wird
• Kontinuierliche Lagerentnahme in gleichbleibenden Mengen; keine nicht fertigungsbezogene Lagerabgänge (Diebstahl)
• Keine Beschaffungs-, Lagerungs- & Finanzierungsrestriktionen
• Kein Sicherheitsabstand zwischen letzter Lagerentnahme und neuen Lagerzugang, da zeitlicher Abstand bei 0
• Konstante Einstandspreise/Stückpreise = p0 Geldeinheiten
• Konstanter Lagerkostensatz = 1 % des Lagerbestandswertes - 5Bestimmung der Lagerkostenfunktion→ auf Basis der Annahmen
• Gesamtbedarf der Periode: M
• Lagerbestand bei n-maliger Beschaffung: x = M / n
→ Lagerbestand unmittelbar vor nächster Anlieferung: x = 0
• Mittlerer Lagerbestand: x/2 = (x+0) / 2
• Mittlerer Lagerbestandswert: (x/2) × p0
• Lagerkosten pro Jahr bei Lagerkostensatz 1/100:
LJ = (x × p0 × l) / (2×100)
• Lagerkosten pro Bestellung:
LB = LJ / n = (x × p0 × l) / (2×100 × n)
• Lagerkosten pro Stück:
Ll = LB / x = (x × p0 × l) / (2×100 × M)
• Bestellmengenfixe Kosten pro Stück:
kf = FB / x (FB sind gesamte bestellmengenfixe Kosten)
• Gesamte Stückkosten:
k_gesamt = p0 + kf + kl
• Zu optimierende Stückkosten ohne p0: k_Bestell = f(x) = kf + kl !
☛ Optimale Bestellmenge: x_opt = √(200×M×F) / (p0 × l)
→ Minimum der Stückkostenfunktion f(x) = Ableitung von f(x) = 0
→ x_opt steigt mit größerem Gesamtbedarf M
☛ Optimale Bestellhäufigkeit:
n_opt = M / x_opt
☛ Optimale Lagerzeit:
t_opt = 1 Jahr / n_opt
☛ Mittlere Lagerdauer = t_opt / 2 - 6Weiterentwicklung des Grundmodells zur optimalen Bestellmenge• Grundmodell = einfachste Form der Bestellmengenoptimierung
• Modell ist keine perfekte Lösung, da die vielen Annahmen die Anwendbarkeit einschränken
• Sondersituationen wie Mengenrabatte oder Lieferverzögerungen werden nicht erfasst
• Modellerweiterungen entstanden, um Einschränkungen aufzulösen und Modell realitätsnäher zu machen → Modelle werden immer komplexer
• modelltheoretische Vorgehensweise / Grundmuster betriebswirt. Analyse jedoch immer gleich
→ Festlegung von Zielgrößen, Gestaltungsparameter, Annahmen & Nebenbedingungen, die
mathematisch modelliert werden
• Modellierung unterscheidet sich nur in Grad der Realitätsvereinfachung - 7Die optimale Losgröße• Modell der Bestellmengenplanung für die Ermittlung der optimalen Losgröße
• Losgrößenprobleme = wenn Kapazitäten wie Maschinen von mehreren Kostenträgern/
Endprodukten im Wechsel nacheinander genutzt werden müssen
• Los = ein einziger Fertigungsgang
• Losgröße = Anzahl der hergestellten Fertigungseinheiten einer Sorte ohne Unterbrechung
• Optimale Losgröße = minimale Stückkosten bei gegebener Gesamtproduktionsmenge
• Optimierungsproblem: zwei gegenläufige Kostenarten
1. Lagerhaltungskosten der Fertigerzeugnisse
= Kosten zur Lagerhaltung (Raum, Personal, Lagerkapital)
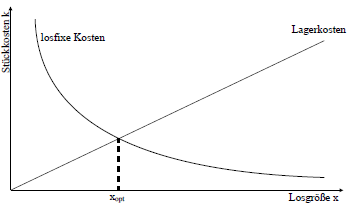
= je größer der Lagerbestand, desto größer die Lagerhaltungskosten
→ Optimum: Lagerbestand so klein wie möglich
2. Umrüstkosten (Kosten des Sortenwechsels)
= losfixe Kosten, unabhängig von Losgröße in fester Höhe
= Umbau-, Umstellungs- & Reinigungskosten
= je größer die Losgröße, desto geringer die Umrüstkosten pro Stück
→ Optimum: Losgröße so groß wie möglich
☛ Zielkonflikt zwischen Lagerkosten- & Umrüstkostenminimierung:
Je größer die Losgröße, desto größer die Lagerkosten! - 8Abbildung: Stückkosten in Abhängigkeit von der Losgröße
- 9Basismodell zur Ermittlung der optimalen Losgröße: Annahmen• Gesamtabsatzmenge für Fertigungsperiode vorab bekannt
= gesamte Produktionsmenge, die in gleich große Losgrößen x aufgeteilt wird
• Kontinuierliche Fertigwarenlagerabgänge in gleichbleibenden Mengen; keine nicht
fertigungsbezogene Lagerabgänge (Diebstahl)
• Keine Absatz-, Produktions-, Lagerungs- & Finanzierungsrestriktionen
• Kein Sicherheitsabstand zwischen letzter Lagerentnahme und neuen Lagerzugang, da zeitlicher Abstand bei 0
• Konstante übrige Herstellungskosten pro Stück = p0 Geldeinheiten
• Konstanter Lagerkostensatz = 1 % des Lagerbestandswertes - 10Bestimmung der LoskostenfunktionMathematischer Lösungsansatz:
→ identisch wie bei Bestellmenge
• Gesamtabsatzmenge: M
• übrige Stückherstellkosten: p0
• F: losfixe Kosten
• l: Lagerkostensatz in % pro Jahr
• n: Auflagehäufigkeit, Zahl der Lose pro Jahr
• x: Losgröße
☛ Optimale Losgröße:
x_opt = √(200×M×F) / (p0 × l)
☛ Optimale Auflagenhöhe:
n_opt = M / x_opt (Lose pro Periode) - 11Modell der optimalen Bestellmenge vs. Modell der optimalen Losgröße• Fixkosten: bestellmengenfixe vs. losgrößenfixe Kosten
• Lager: Wareneingangslager vs. Warenausgangslager
• Preis: Beschaffungspreis pro Stück vs. sonst. Herstellungskosten pro Stück - 12Das optimale Sortiment• Welche Produktarten in welcher Menge sollen in Rechnungsperiode hergestellt werden?
• Optimierungsziel: Maximierung des Deckungsbeitrags, der Fixkosten deckt
• Leistungsprogrammplanung mit Deckungsbeiträgen
• Optimales Sortiment dient Renditemaximierung, kann auch aus nur einem Produkt bestehen und
kann ein Nullvektor sein - 13Kein Engpass= Unterbeschäftigung, freie Kapazitäten, so dass maximale Absatzmenge produziert werden kann
• alle Erzeugnisse mit positivem Deckungsbeitrag werden hergestellt
• Erzeugnisse mit negativem Deckungsbeitrag sollten aus Sortiment gestrichen werden, wenn die
entgehenden Umsätze kleiner als die eingesparten variablen Kosten sind - 14Ein Engpass= ein Einsatzfaktor ist nur beschränkt verfügbar, so dass die verschiedenen Produkte um Engpassfaktor konkurrieren
• maximale Absatzmenge kann nicht mehr produziert werden
• für optimales Fertigungsprogramm reichen Stückdeckungsbeiträge nicht mehr aus
→ Engpassfaktor muss optimal ausgenutzt werden
= Produkte müssen in der Rangfolge ihrer engpassbezogenen Deckungsbeiträge gefertigt
werden = relative Deckungsbeiträge
• Relative Deckungsbeiträge über Stückdeckungsbeiträge und Produktionskoeffizienten ermittelt
→ drückt aus, wie Produkte um Engpassfaktor konkurrieren
• Produktionskoeffizienten = Anzahl der benötigten Engpasseinheiten zur Produktherstellung
→ relative Engpassinanspruchnahme - 15Ein Engpass: Beispiel- verschiedene Monitormodelle müssen eine Maschine durchlaufen, die eine Quartalskapazität von 32.250 Stunden, bzw. 2.115.000 Maschinenlaufzeit besitzt
- einzelne Modelle werden unterschiedlich lang in Maschine bearbeitet
☛ Kapazitätsbedarf überschreitet Maximalkapazität um 35.000 Minuten = Engpass
☛ Produkte mit höchstem relativem Deckungsbeitrag werden zuerst zu 100 % produziert, dementsprechend wird nach der Rangfolge der relativen DB produziert
→ M-Serien werden komplett gefertigt (100 %)
→ FlatXL nur noch in der Menge der Restkapazität von 175.000 Minuten gefertigt
= 25.000 Einheiten (83 % der max. Absatzmenge)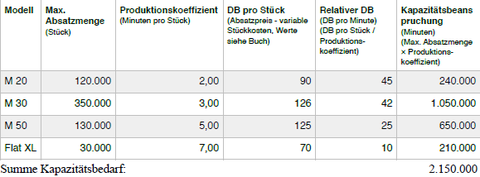
- 16Mehr als ein Engpass= zwei oder mehr Einsatzfaktoren sind nur beschränkt verfügbar, so dass die verschiedenen Produkte um Engpassfaktoren konkurrieren
• optimales Fertigungsprogramm nur durch lineares Optimierungsprogramm ermittelbar
→ Abbildung aller Restriktionen aus Ungleichungsbeziehungen
→ Lösung Ungleichungsbeziehungenen durch Zielfunktion
• durch Rechenverfahren wie „Simplex-Methode“
Information
- Description
- Karteikarten zur Vorlesung von Schulte, 1. Semester
- Created by
- Anjay · Mar 2015
- Updated
- Mar 3, 2018
- Views
- 166
- Tags
- Rating